
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-05 Origen: Sitio
La producción comercial de tejados metálicos conlleva grandes riesgos financieros. Las fallas de los equipos, el desperdicio de materiales y las imprecisiones de los perfiles erosionan rápidamente los márgenes de ganancias en la fábrica. Los fabricantes enfrentan un desafío operativo constante en cada turno. Debe equilibrar las demandas de producción de alta velocidad con tolerancias de perfil exactas. La longevidad de la máquina y la seguridad del operador siguen siendo igualmente críticas cuando se utilizan bobinas de gran calibre. Navegar por estas variables requiere un marco de evaluación estructurado basado en la experiencia de fabricación del mundo real. Exploraremos cómo evaluar las especificaciones técnicas con precisión antes de finalizar cualquier pedido de equipo. Aprenderá cómo evitar los errores comunes de compra que provocan un tiempo de inactividad excesivo. Esta guía le ayuda a seleccionar equipos que se alineen perfectamente con capacidades de producción específicas, códigos de construcción regionales y demandas cambiantes del mercado.
Las especificaciones de la máquina deben alinearse estrictamente con el tamaño de hoja requerido, el límite elástico del material, el espesor máximo y la complejidad del perfil para evitar el desgaste prematuro.
La sincronización avanzada de PLC (controlador lógico programable) y los sistemas hidráulicos estables no son negociables para minimizar el tiempo de inactividad y el desperdicio de material.
La selección de la capacidad de perfil adecuada (p. ej., junta alzada versus corrugado) dicta su posicionamiento en el mercado y su retorno de la inversión a largo plazo.
La calidad de construcción estructural y la tecnología del marco de una máquina impactan directamente la consistencia del panel, la reducción de la vibración y la vida útil general.
Investigar a un proveedor confiable de máquinas para techos de metal requiere mirar más allá del precio inicial para evaluar el soporte llave en mano, las estructuras de garantía y la disponibilidad de repuestos.
Cuando se introduce una bobina de 10,000 libras en una formadora de rodillos, las propiedades del material lo dictan todo. Probablemente procesará bobinas de acero galvanizado, aluminio, cobre o prepintadas. Cada metal se comporta de manera diferente bajo presión. El aluminio requiere rodillos muy pulidos para evitar el desgaste de la superficie. Galvalume prepintado exige espacios libres precisos para evitar rayar la capa protectora. Defina por adelantado las capacidades de calibre mínimo y máximo requeridas. El uso de acero de calibre 22 requiere una rigidez estructural significativamente mayor que el uso de paneles agrícolas de calibre 29. El espesor dicta la construcción del marco y el diámetro del eje.
Evalúe el límite elástico del material con precisión. El acero de grado 50 se forma con relativa facilidad. El acero de alta resistencia grado 80 se defiende. Un mayor límite elástico exige una mayor potencia del motor y herramientas robustas. Los efectos de recuperación elástica en materiales de alta resistencia requieren estaciones de sobreflexión. Si ignora el límite elástico, sus paneles se doblarán y torcerán. Determinar la complejidad del diseño del perfil. Los perfiles nervados estándar suelen necesitar de 14 a 16 estaciones de conformado. Los perfiles arquitectónicos complejos suelen requerir de 20 a 24 estaciones. Agregar estaciones evita que el material se estire. La formación gradual garantiza curvaturas precisas y protege las delicadas capas de pintura.
Calcule los pies lineales o metros por minuto necesarios. Esta métrica garantiza que cumpla con los objetivos de producción operativa. Los formadores de rodillos de alta velocidad manejan demandas comerciales a gran escala sin esfuerzo, empujando 150 pies por minuto. Las máquinas estándar que funcionan a 50 pies por minuto se adaptan perfectamente a los talleres de fabricación regionales. Tenga en cuenta las realidades operativas al planificar la distribución de su planta. Los tiempos de cambio reducen significativamente la producción diaria real. La carga de bobinas lleva tiempo y requiere equipo de manipulación de materiales adecuado, como puentes grúa o montacargas de alta resistencia. La eficiencia del corte automatizado impacta el verdadero rendimiento diario.
No confíe únicamente en las especificaciones de velocidad máxima de la máquina. Planifique en torno a una capacidad operativa realista. Considere agregar fosos acumuladores o apiladores automáticos en el extremo de salida. Estas adiciones mantienen la línea principal funcionando continuamente. La alta eficacia general del equipo depende de minimizar las intervenciones manuales. Si sus operadores pasan dos horas al día apilando paneles manualmente, una máquina más rápida no proporciona ningún valor adicional. Debe hacer coincidir la velocidad de la máquina con sus capacidades de manejo de materiales.
Estos sistemas destacan en proyectos arquitectónicos residenciales y comerciales de alta gama. Proporcionan sujetadores ocultos y una resistencia superior a la intemperie. Los criterios de evaluación incluyen la precisión de las costuras y la capacidad de ajuste de la altura de las nervaduras. Con frecuencia encontrará perfiles de nervaduras de 1,5 y 2 pulgadas. Debe elegir entre modelos de planta de servicio pesado y formadoras de rodillos portátiles en sitio. Los sistemas internos funcionan más rápido y manejan calibres más gruesos. Las unidades portátiles ofrecen comodidad en el lugar de trabajo, permitiéndole colocar paneles continuos desde los aleros hasta la cumbrera sin solapamientos finales.
Un confiable La máquina de costura alzada garantiza uniones estancas. Busque herramientas que manejen perfiles con cierre a presión y con costura mecánica. La versatilidad amplía las capacidades de licitación de su proyecto. Asegúrese de que la máquina incluya rodillos de alivio de clip para acomodar los accesorios de montaje sin distorsionar la cara del panel. La capacidad de ajustar el ancho del panel sobre la marcha proporciona una gran ventaja cuando se trata de cubiertas de techo no cuadradas.
Este equipo se adapta a aplicaciones agrícolas, industriales y residenciales tradicionales. Estos paneles ofrecen una alta integridad estructural y una estética clásica. Evalúe la durabilidad del rodillo y la profundidad constante de las olas. La precisión del paso sigue siendo fundamental para la superposición adecuada de los paneles durante la instalación. El sistema debe manejar materiales de alta resistencia sin provocar microfisuras en los picos de las olas. Las ranuras antisifón evitan la acción capilar del agua en los solapes laterales.
Invertir en calidad La máquina perfiladora de rollos corrugados evita la deformación del panel durante la producción rápida. Asegúrese de que el troquel de corte coincida perfectamente con la onda sinusoidal. Los cortes limpios evitan retrasos en la instalación. Una cuchilla de corte que no coincide aplasta el extremo del panel, lo que obliga a los instaladores a remodelar manualmente el metal del techo. Los rodillos deben mantener una presión exacta en todo el ancho de la hoja para evitar que el material se descentre.
Las aplicaciones estéticas a menudo imitan las tradicionales baldosas de arcilla u hormigón. Ofrecen los beneficios de ligereza del metal sin el refuerzo estructural necesario para la mampostería pesada. Evaluar la precisión de la prensa hidráulica de estampado. La consistencia de la profundidad de los pasos es muy importante para el atractivo visual. La sincronización entre las etapas de perfilado y prensado garantiza superposiciones perfectas. El troquel de prensado debe utilizar acero de alta calidad para resistir impactos repetidos.
Un robusto La máquina de láminas para techos vidriados ofrece acabados arquitectónicos de alta calidad. Verifique la capacidad de tonelaje hidráulico. Los pasos profundos requieren una fuerza de presión significativa sin detener la línea. El tiempo de permanencia de la prensa debe coincidir perfectamente con la velocidad de la línea para evitar que el material se pandee entre la formadora de rodillos y la unidad de estampado. Los operadores deben controlar constantemente la profundidad del estampado para garantizar que los paneles se encajen correctamente en el techo.
Las instalaciones de fabricación a menudo enfrentan un espacio limitado. Producir dos perfiles distintos en una sola huella resuelve este problema. Es posible combinar perfiles trapezoidales y ondulados en un mismo chasis. Evaluar la confiabilidad del mecanismo del embrague. Desactiva el nivel superior para ejecutar el nivel inferior. La eficiencia del motor compartido afecta las operaciones diarias. La rigidez estructural evita la transferencia de vibraciones entre capas. Evaluar la complejidad del cambio entre los niveles superior e inferior.
Un versátil La máquina perfiladora de doble capa maximiza la utilidad de producción. Recuerda que sólo puedes ejecutar un perfil a la vez. Planifique sus programas de producción en consecuencia para maximizar la utilización de la máquina. Asegúrese de que el panel de control permita cambiar fácilmente entre los dos programas de perfil sin necesidad de ajustes manuales del sensor. El marco debe soportar el peso de dos juegos de herramientas completos sin combarse en el medio.
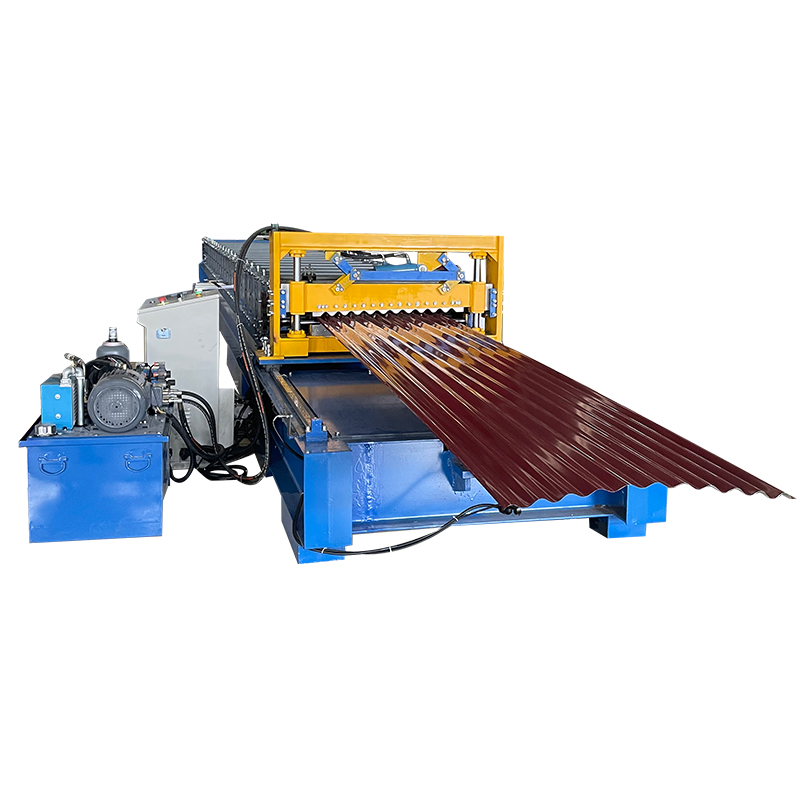
Examine de cerca la construcción del marco de la base. Priorice los marcos de placas de acero soldadas de alta resistencia. Evite por completo los marcos de hierro en ángulo más livianos. El acero sólido garantiza rigidez estructural bajo cargas pesadas. Los fabricantes deberían aliviar la tensión de los marcos soldados mediante el recocido. Este proceso evita que se deforme con el tiempo. La tecnología de construcción superior reduce significativamente la vibración. Esto se traduce directamente en una mejor calidad del panel.
Un marco rígido elimina la distorsión del perfil durante carreras de alta velocidad. Verifique las patas niveladoras y los soportes de montaje en el piso. Una instalación adecuada ancla el sistema y amortigua las vibraciones armónicas. Si el marco se flexiona durante la operación, las dimensiones del panel se saldrán de la tolerancia. Busque marcos construidos con una placa de acero de al menos 5/8 de pulgada. Las placas laterales que sujetan los ejes deben atornillarse firmemente al marco de la base con herrajes de alta resistencia.
La calidad del rodillo dicta la precisión del perfil a largo plazo. Evita que el material se raye en las bobinas prepintadas. Busque puntos de referencia estándar de la industria. Los rodillos deben utilizar acero 45# o Cr12. El cromado duro añade durabilidad y resistencia a la corrosión esenciales. El mecanizado CNC garantiza dimensiones exactas de los rodillos con tolerancias de hasta 0,05 mm. Priorice ejes sólidos y de alto diámetro. Las alternativas huecas corren el riesgo de deflexión bajo cargas pesadas.
El diámetro del eje debe coincidir con el espesor máximo del material. Los calibres más gruesos requieren ejes de 80 mm a 100 mm. Los rodamientos de precisión sostienen los ejes y reducen la fricción rotacional. Verifique que haya ajustes de espacio fáciles para adaptarse a diferentes espesores de bobina. Los operadores necesitan puntos de ajuste accesibles para afinar las herramientas al cambiar de bobinas de calibre 26 a calibre 24. Los espaciadores entre los rodillos deben consistir en tubos de acero sin costura para mantener una posición lateral exacta.
Compare las realidades operativas de diferentes unidades. Los sistemas accionados por cadena siguen siendo rentables pero requieren mantenimiento de la tensión. Una cadena de paso de 1,5 pulgadas maneja bien cargas estándar. Los sistemas impulsados por engranajes ofrecen mayor precisión y longevidad. Manejan mejor materiales de gran espesor y eliminan el juego asociado con las cadenas estiradas. Evaluar los requisitos de potencia del motor. La potencia debe coincidir con el grosor y la complejidad del Salida de la máquina formadora de rollos de láminas para techos .
Busque unidades de frecuencia variable (VFD). Los controles del inversor proporcionan una aceleración y desaceleración suaves. Esto evita sacudidas del material y protege los componentes de accionamiento. Las configuraciones de motor dual distribuyen el torque de manera uniforme a lo largo de líneas de formado largas, evitando que las estaciones principales realicen todo el trabajo pesado. Asegúrese de que las cajas de cambios utilicen aceite sintético de alta calidad para reducir las temperaturas de funcionamiento durante los turnos continuos.
Los controladores lógicos programables gestionan la medición de longitud y el recuento de lotes. Controlan perfectamente la automatización general de la línea. Una mala sincronización del PLC conlleva grandes riesgos. Se enfrenta a longitudes de corte imprecisas y a desperdicios excesivos. Las fallas en los sensores causan tiempos de inactividad frustrantes. Verificar la inclusión de tecnologías críticas de seguridad. Busque circuitos de parada de emergencia integrados. La protección física protege a los operadores de las piezas móviles.
Las alarmas automatizadas de detección de fallas previenen fallas catastróficas. Los codificadores rotatorios de alta calidad miden con precisión la alimentación de la bobina. Las capacidades de diagnóstico remoto permiten a los técnicos solucionar problemas de software fuera del sitio. Un sistema PLC confiable de marcas como Omron, Siemens o Mitsubishi garantiza la disponibilidad de piezas a largo plazo. La interfaz de la pantalla táctil debe admitir varios idiomas y permitir a los operadores ingresar fácilmente pedidos de lotes complejos.
Evalúe cuidadosamente la estación de bomba hidráulica. Impulsa mecanismos de estampado y cizalla poscorte. Identificar señales de advertencia de sistemas inestables. Las caídas de presión indican fugas internas o válvulas defectuosas. El sobrecalentamiento durante turnos continuos arruina la viscosidad del fluido. Los tiempos de ciclo lentos obstaculizan las líneas de producción. Una unidad hidráulica estable garantiza cortes limpios y precisos.
Busque válvulas proporcionales que controlen el flujo de fluido sin problemas. Los sistemas de refrigeración por aire o por agua regulan la temperatura del aceite durante los meses de verano. Los grandes tanques de reserva disipan el calor de forma eficaz. El fluido hidráulico limpio previene el desgaste prematuro de la bomba. Asegúrese de que el sistema incluya un tanque acumulador para proporcionar presión instantánea para operaciones de corte rápidas. Las mangueras hidráulicas deben contar con refuerzo de malla de alambre para manejar los picos de alta presión de manera segura.
Analice cuidadosamente las compensaciones antes de comprar. Comprar máquinas básicas más baratas ahorra dinero por adelantado. Invertir en equipos de calidad industrial garantiza la confiabilidad a largo plazo. Una prima La máquina para techos de metal reduce los intervalos de mantenimiento. Discuta las consideraciones de eficiencia energética con los fabricantes. Los requisitos de estabilidad energética son muy importantes. La adaptabilidad a diferentes entornos es un factor importante. Operar en países en desarrollo o sitios remotos implica redes eléctricas fluctuantes.
Calcule los costos de operación continua con precisión. El tiempo de inactividad afecta gravemente el resultado final durante un ciclo de vida de 10 años. La reducción de desperdicios de material proporciona un retorno inmediato de la inversión. El corte de precisión elimina el desperdicio de los extremos del panel. Una reducción del 2 % en la chatarra de un millón de libras de acero permite pagar rápidamente la actualización de la máquina. Tenga en cuenta el costo de las piezas de repuesto y la disponibilidad de los técnicos de servicio locales al calcular su presupuesto operativo a largo plazo.
Establecer criterios estrictos para la selección de proveedores. Exigir transparencia en la fabricación. Busque certificaciones ISO y CE. Los proveedores deben realizar voluntariamente pruebas de aceptación en fábrica (FAT). Durante FAT, ejecute varios tipos de bobinas para verificar las tolerancias. Evaluar minuciosamente el soporte postventa. La disponibilidad nacional de repuestos patentados evita demoras prolongadas.
La instalación integral llave en mano importa. Los servicios de puesta en servicio garantizan que su línea comience sin problemas. Asociarse con una empresa de buena reputación El proveedor de máquinas para tejados metálicos garantiza un éxito operativo continuo. Revise atentamente sus estructuras de garantía. Asegúrese de que la cobertura incluya componentes críticos como PLC, bombas hidráulicas y motores de accionamiento. Solicite referencias de otros talleres de fabricación que utilicen exactamente el mismo modelo de equipo.
No hacer coincidir las especificaciones de la máquina con los estándares de materiales regionales causa problemas inmediatos. Los códigos de construcción dictan la resistencia del panel y las dimensiones del perfil. Subestimar la necesidad de flexibilidad en la producción limita el crecimiento. Confinar en una máquina de ancho único duele cuando la demanda del mercado cambia hacia anchos variables. Pasar por alto el sistema de cizalla postcortado crea bordes irregulares.
El uso de materiales de hoja inferiores, como el acero para herramientas estándar, falla rápidamente. Especifique siempre Cr12MoV para las hojas de corte. Este acero con alto contenido de carbono y cromo mantiene un borde afilado por más tiempo. Ignorar las diferencias de voltaje eléctrico entre países daña los componentes electrónicos sensibles. Verifique si su instalación funciona con energía trifásica de 480 V o 380 V antes de finalizar el pedido. No asuma que el fabricante conoce sus estándares eléctricos locales.
Aborde la curva de aprendizaje inmediatamente después de la instalación. Los sistemas PLC avanzados requieren capacitación dedicada. Los carros de bobina automatizados necesitan procedimientos de manejo adecuados. Establezca estrictos protocolos de seguridad de bloqueo/etiquetado. Delinear un programa básico de mantenimiento preventivo. Implemente procedimientos de inicio diarios para detectar problemas menores antes de que causen averías importantes.
Inspeccione el mandril del desenrollador para ver si tiene una expansión adecuada y un asiento seguro de la bobina.
Verifique que la rueda del codificador giratorio descanse firmemente contra la superficie del material sin deslizarse.
Verifique los niveles de líquido hidráulico y asegúrese de que el ventilador de enfriamiento funcione correctamente.
Ejecute un panel de prueba para verificar la precisión de la longitud y las dimensiones del perfil antes de comenzar con el lote principal.
Componente |
Frecuencia de mantenimiento |
Acción requerida |
|---|---|---|
Rodillos formadores |
Semanalmente |
Inspeccione si hay virutas de metal y limpie las superficies con solventes aprobados. Compruebe si hay descamaciones de cromo. |
Cojinetes de eje |
Mensual |
Aplique grasa de grado industrial para reducir la fricción rotacional. Escuche los ruidos de chirrido durante la operación. |
Cadenas de transmisión |
Quincenal |
Verifique los niveles de tensión y lubrique los eslabones para evitar que se rompan. Ajuste las ruedas dentadas guía según sea necesario. |
Fluidos hidráulicos |
Anualmente |
Pruebe la viscosidad del fluido, verifique si hay contaminación y reemplace los filtros en línea. Drene y limpie el depósito. |
Cuchillas de corte |
Trimestral |
Inspeccione si hay opacidad o astillas. Afile o reemplace según sea necesario. Verifique los espacios libres de las hojas. |
Caja del PLC |
Semestralmente |
Aspire el polvo de los ventiladores de refrigeración e inspeccione las conexiones de los terminales de los cables para ver si están apretadas. |
Solicite propuestas técnicas detalladas de los fabricantes preseleccionados para comparar las especificaciones en paralelo.
Organice visitas a la fábrica o demostraciones virtuales para inspeccionar la calidad de construcción y la fluidez operativa.
Realice pruebas de material utilizando sus bobinas de metal específicas para verificar la precisión del perfil y la protección del recubrimiento.
Revise los términos de garantía y la disponibilidad de repuestos antes de firmar cualquier contrato de adquisición.
R: Una formadora de rodillos industrial en buen estado suele durar entre 15 y 20 años. Los marcos resistentes y los rodillos premium prolongan la vida operativa. El mantenimiento preventivo regular, incluidas las comprobaciones de lubricación y fluido hidráulico, evita fallas prematuras de los componentes.
R: Los perfiles arquitectónicos complejos a menudo requieren de 20 a 30 estaciones de encofrado. Los paneles corrugados estándar suelen necesitar de 14 a 16 estaciones. Más estaciones garantizan un doblado gradual del metal. Esto evita que el material se estire, se agriete y se dañe el revestimiento.
R: Sí. Las máquinas de doble capa producen dos perfiles distintos en un marco. Las máquinas tipo casete permiten a los operadores intercambiar juegos de herramientas completos. Estas opciones maximizan el espacio y la flexibilidad de producción para las diversas demandas del mercado.
R: Las máquinas internas cuentan con bastidores de alta resistencia, velocidades más altas y mayores capacidades de calibre. Se adaptan a la producción industrial a gran escala. Las máquinas portátiles son más ligeras y se transportan fácilmente a los lugares de trabajo. Permiten a los contratistas enrollar paneles directamente sobre el techo.
R: Inspeccione los rodillos semanalmente en busca de virutas y residuos de metal. Limpiar las superficies con disolventes industriales aprobados. Nunca utilice herramientas abrasivas en rodillos cromados. Verifique la alineación periódicamente para garantizar perfiles de paneles consistentes y evitar un desgaste desigual.
R: El PLC controla la velocidad de la línea, el tiempo de corte y el conteo de lotes. La sincronización perfecta garantiza longitudes exactas de los paneles y minimiza el desperdicio de material. También gestiona los interbloqueos de seguridad, protegiendo a los operadores y evitando daños catastróficos a la máquina durante los recorridos a alta velocidad.
R: Busque una cobertura completa sobre componentes críticos como el PLC, la bomba hidráulica y los motores de accionamiento. Asegúrese de que la garantía cubra al menos un año de funcionamiento. Verifique que el proveedor brinde solución de problemas remota y garantice la disponibilidad de repuestos propietarios.


