
Visualizações: 0 Autor: Editor do site Horário de publicação: 05/11/2026 Origem: Site
A produção comercial de coberturas metálicas acarreta altos riscos financeiros. Falhas de equipamentos, desperdício de material e imprecisões de perfil corroem rapidamente as margens de lucro no chão de fábrica. Os fabricantes enfrentam um desafio operacional constante em cada turno. Você deve equilibrar as demandas de produção de alta velocidade com tolerâncias exatas de perfil. A longevidade da máquina e a segurança do operador permanecem igualmente críticas ao operar bobinas de alta espessura. Navegar por essas variáveis requer uma estrutura de avaliação estruturada baseada na experiência de fabricação do mundo real. Exploraremos como avaliar as especificações técnicas com precisão antes de finalizar qualquer pedido de equipamento. Você aprenderá como evitar armadilhas comuns de compra que levam a um tempo de inatividade excessivo. Este guia ajuda você a selecionar equipamentos que se alinham perfeitamente com capacidades de produção específicas, códigos de construção regionais e mudanças nas demandas do mercado.
As especificações da máquina devem estar estritamente alinhadas com o tamanho da folha exigido, a resistência ao escoamento do material, a espessura máxima e a complexidade do perfil para evitar desgaste prematuro.
A sincronização avançada do PLC (controlador lógico programável) e os sistemas hidráulicos estáveis não são negociáveis para minimizar o tempo de inatividade e o desperdício de material.
A seleção da capacidade de perfil correta (por exemplo, costura vertical versus corrugado) determina seu posicionamento no mercado e ROI de longo prazo.
A qualidade de construção estrutural e a tecnologia da estrutura de uma máquina impactam diretamente a consistência do painel, a redução da vibração e a vida útil geral.
A verificação de um fornecedor confiável de máquinas para coberturas metálicas exige olhar além do preço inicial para avaliar o suporte pronto para uso, estruturas de garantia e disponibilidade de peças de reposição.
Quando você alimenta uma bobina de 10.000 libras em uma formadora de rolo, as propriedades do material ditam tudo. Você provavelmente processará aço galvanizado, alumínio, cobre ou bobinas pré-pintadas. Cada metal se comporta de maneira diferente sob pressão. O alumínio requer rolos altamente polidos para evitar escoriações na superfície. O Galvalume pré-pintado exige folgas precisas para evitar riscar o revestimento protetor. Defina antecipadamente os recursos mínimos e máximos necessários do medidor. A utilização de aço de calibre 22 requer significativamente mais rigidez estrutural do que a utilização de painéis agrícolas de calibre 29. A espessura determina a construção da estrutura e o diâmetro do eixo.
Avalie a resistência ao escoamento do material com precisão. O aço grau 50 se forma com relativa facilidade. O aço de alta resistência grau 80 revida. Maior resistência ao escoamento exige maior potência do motor e ferramentas robustas. Os efeitos de retorno elástico em materiais de alta resistência requerem estações de flexão excessiva. Se você ignorar o limite de escoamento, seus painéis irão se curvar e torcer. Determine a complexidade do projeto do perfil. Perfis nervurados padrão geralmente precisam de 14 a 16 estações de conformação. Perfis arquitetônicos complexos geralmente requerem de 20 a 24 estações. Adicionar estações evita o estiramento do material. A formação gradual garante curvaturas precisas e protege revestimentos de pintura delicados.
Calcule seus pés lineares ou metros por minuto necessários. Essa métrica garante que você atinja as metas de resultados operacionais. As formadoras de rolos de alta velocidade atendem facilmente às demandas comerciais de grande escala, avançando 150 pés por minuto. Máquinas padrão operando a 50 pés por minuto atendem perfeitamente às oficinas de fabricação regionais. Considere as realidades operacionais ao planejar o layout do seu piso. Os tempos de troca reduzem significativamente a produção diária real. O carregamento da bobina leva tempo e requer equipamentos adequados de manuseio de materiais, como pontes rolantes ou empilhadeiras pesadas. A eficiência do corte automatizado impacta o verdadeiro rendimento diário.
Não confie apenas nas especificações de velocidade máxima da máquina. Planeje em torno de uma capacidade operacional realista. Considere adicionar poços acumuladores ou empilhadores automatizados na extremidade de saída. Essas adições mantêm a linha principal funcionando continuamente. A alta eficácia geral do equipamento depende da minimização de intervenções manuais. Se seus operadores gastam duas horas por dia empilhando painéis manualmente, uma máquina mais rápida não oferece nenhum valor adicional. Você deve combinar a velocidade da máquina com suas capacidades de manuseio de materiais.
Esses sistemas se destacam em projetos arquitetônicos residenciais e comerciais de alto padrão. Eles fornecem fixadores ocultos e resistência superior às intempéries. Os critérios de avaliação incluem precisão de costura e ajuste de altura das costelas. Você encontrará perfis de costela de 1,5 e 2 polegadas com frequência. Você deve escolher entre modelos de fábrica para serviços pesados e formadoras de rolos portáteis no local. Os sistemas internos funcionam mais rapidamente e lidam com medidores mais espessos. As unidades portáteis oferecem conveniência no local de trabalho, permitindo que você execute painéis contínuos do beiral até a cumeeira sem sobreposições finais.
Um confiável A máquina de costura permanente garante juntas estanques. Procure ferramentas que lide com perfis com trava de encaixe e com costura mecânica. A versatilidade expande seus recursos de licitação de projetos. Certifique-se de que a máquina inclui rolos de alívio de clipe para acomodar o hardware de montagem sem distorcer a face do painel. A capacidade de ajustar a largura do painel rapidamente oferece uma enorme vantagem ao lidar com telhados não quadrados.
Este equipamento é adequado para aplicações agrícolas, industriais e residenciais tradicionais. Esses painéis oferecem alta integridade estrutural e estética clássica. Avalie a durabilidade do rolo e a profundidade consistente das ondas. A precisão do passo permanece crítica para a sobreposição adequada do painel durante a instalação. O sistema deve lidar com materiais de alta resistência sem causar microfissuras nos picos das ondas. Ranhuras anti-sifão impedem a ação capilar da água nas voltas laterais.
Investir em qualidade A máquina formadora de rolos corrugados evita a distorção do painel durante a produção rápida. Certifique-se de que a matriz de corte corresponda perfeitamente à onda sinusoidal. Cortes limpos evitam atrasos na instalação. Uma lâmina de cisalhamento incompatível esmaga a extremidade do painel, forçando os instaladores a remodelar manualmente o metal do telhado. Os rolos devem manter a pressão exata em toda a largura da chapa para evitar que o material saia do centro.
As aplicações estéticas muitas vezes imitam as tradicionais telhas de argila ou concreto. Eles oferecem os benefícios de leveza do metal sem o reforço estrutural necessário para alvenaria pesada. Avalie a precisão da prensa de estampagem hidráulica. A consistência da profundidade dos passos é muito importante para o apelo visual. A sincronização entre os estágios de conformação e prensagem garante sobreposições perfeitas. A matriz de prensagem deve utilizar aço de alta qualidade para suportar impactos repetidos.
Um robusto A máquina para telhas envidraçadas oferece acabamentos arquitetônicos de alta qualidade. Verifique a capacidade de tonelagem hidráulica. Degraus profundos requerem força de pressão significativa sem travar a linha. O tempo de permanência da prensa deve estar perfeitamente alinhado com a velocidade da linha para evitar deformação do material entre o perfilador e a unidade de estampagem. Os operadores devem monitorar constantemente a profundidade de estampagem para garantir que os painéis se encaixem corretamente no telhado.
As instalações de fabricação geralmente enfrentam espaço limitado. Produzir dois perfis distintos em um único espaço resolve esse problema. Você pode combinar perfis trapezoidais e corrugados em um chassi. Avalie a confiabilidade do mecanismo de embreagem. Você desengata a camada superior para executar a camada inferior. A eficiência compartilhada do motor impacta as operações diárias. A rigidez estrutural evita a transferência de vibrações entre as camadas. Avalie a complexidade da transição entre os níveis superior e inferior.
Um versátil A máquina formadora de rolos de camada dupla maximiza a utilidade da produção. Lembre-se de que você só pode executar um perfil por vez. Planeje seus cronogramas de produção adequadamente para maximizar a utilização da máquina. Certifique-se de que o painel de controle permite alternar facilmente entre os dois programas de perfil sem exigir ajustes manuais do sensor. A estrutura deve suportar o peso de dois conjuntos completos de ferramentas sem ceder no meio.
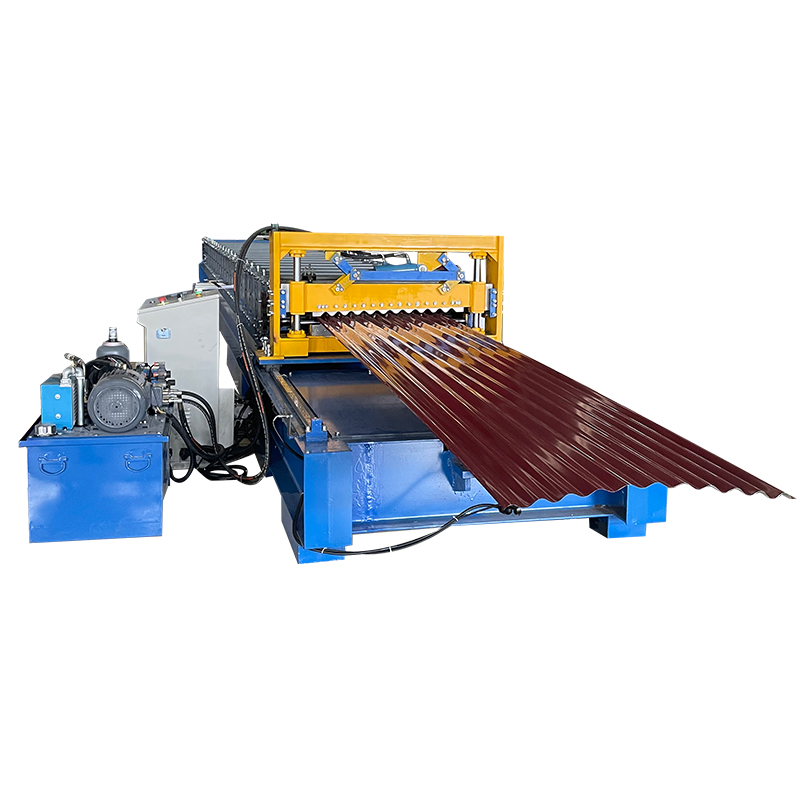
Examine atentamente a construção da estrutura de base. Priorize estruturas de chapa de aço soldada para serviços pesados. Evite totalmente armações angulares de ferro mais leves. O aço sólido garante rigidez estrutural sob cargas pesadas. Os fabricantes devem aliviar a tensão das estruturas soldadas por meio do recozimento. Este processo evita deformações ao longo do tempo. A tecnologia de construção superior reduz significativamente a vibração. Isso se traduz diretamente em melhor qualidade do painel.
Uma estrutura rígida elimina a distorção do perfil durante corridas em alta velocidade. Verifique os pés niveladores e os suportes de montagem no piso. A instalação adequada ancora o sistema e amortece as vibrações harmônicas. Se a estrutura flexionar durante a operação, as dimensões do painel sairão da tolerância. Procure estruturas construídas com chapa de aço de pelo menos 5/8 de polegada. As placas laterais que prendem os eixos devem ser aparafusadas firmemente à estrutura de base com ferragens resistentes.
A qualidade do rolo determina a precisão do perfil a longo prazo. Evita arranhões no material em bobinas pré-pintadas. Procure benchmarks padrão do setor. Os rolos devem usar aço 45# ou Cr12. O revestimento de cromo duro adiciona durabilidade essencial e resistência à corrosão. A usinagem CNC garante dimensões exatas dos rolos com tolerâncias de até 0,05 mm. Priorize eixos sólidos e de alto diâmetro. Alternativas ocas correm o risco de deflexão sob cargas pesadas.
O diâmetro do eixo deve corresponder à espessura máxima do material. Medidores mais grossos requerem eixos de 80 mm a 100 mm. Os rolamentos de precisão suportam os eixos e reduzem o atrito rotacional. Verifique se há ajustes fáceis de folga para acomodar diferentes espessuras de bobina. Os operadores precisam de pontos de ajuste acessíveis para ajustar as ferramentas ao mudar de bobinas de calibre 26 para bobinas de calibre 24. Os espaçadores entre os rolos devem consistir em tubos de aço sem costura para manter o posicionamento lateral exato.
Compare as realidades operacionais de diferentes unidades. Os sistemas acionados por corrente permanecem econômicos, mas exigem manutenção de tensão. Uma corrente de passo de 1,5 polegadas lida bem com cargas padrão. Os sistemas acionados por engrenagens oferecem maior precisão e longevidade. Eles lidam melhor com materiais pesados e eliminam a folga associada a correntes esticadas. Avalie os requisitos de potência do motor. A potência deve corresponder à espessura e complexidade do da máquina formadora de rolos para telhas . saída
Procure unidades de frequência variável (VFD). Os controles do inversor fornecem aceleração e desaceleração suaves. Isto evita solavancos do material e protege os componentes do acionamento. As configurações de motor duplo distribuem o torque uniformemente pelas longas linhas de conformação, evitando que as estações principais façam toda a tração pesada. Certifique-se de que as caixas de engrenagens usem óleo sintético de alta qualidade para reduzir as temperaturas operacionais durante mudanças contínuas.
Controladores lógicos programáveis gerenciam medição de comprimento e contagem de lotes. Eles controlam perfeitamente a automação geral da linha. A má sincronização do PLC acarreta grandes riscos. Você enfrenta comprimentos de corte imprecisos e desperdício excessivo. Falhas nos sensores causam tempos de inatividade frustrantes. Verifique a inclusão de tecnologias críticas de segurança. Procure circuitos integrados de parada de emergência. A proteção física protege os operadores de peças móveis.
Alarmes automatizados de detecção de falhas evitam falhas catastróficas. Encoders rotativos de alta qualidade medem a alimentação da bobina com precisão. Os recursos de diagnóstico remoto permitem que os técnicos solucionem problemas de software fora do local. Um sistema PLC confiável de marcas como Omron, Siemens ou Mitsubishi garante a disponibilidade de peças a longo prazo. A interface touchscreen deve suportar vários idiomas e permitir que os operadores insiram facilmente pedidos em lotes complexos.
Avalie cuidadosamente a estação de bombeamento hidráulico. Ele alimenta mecanismos de cisalhamento e estampagem pós-corte. Identifique sinais de alerta de sistemas instáveis. Quedas de pressão indicam vazamentos internos ou falhas nas válvulas. O superaquecimento durante turnos contínuos prejudica a viscosidade do fluido. Ciclos lentos geram gargalos nas linhas de produção. Uma unidade hidráulica estável garante cortes limpos e precisos.
Procure válvulas proporcionais que controlem o fluxo de fluido suavemente. Os sistemas de refrigeração a ar ou água regulam a temperatura do óleo durante os meses de verão. Grandes tanques reservatórios dissipam o calor de forma eficaz. O fluido hidráulico limpo evita o desgaste prematuro da bomba. Certifique-se de que o sistema inclua um tanque acumulador para fornecer pressão instantânea para operações de corte rápidas. As mangueiras hidráulicas devem apresentar reforço de arame trançado para lidar com picos de alta pressão com segurança.
Analise as compensações cuidadosamente antes de comprar. Comprar máquinas básicas mais baratas economiza dinheiro antecipadamente. Investir em equipamentos de nível industrial garante confiabilidade a longo prazo. Um prêmio máquina para telhados metálicos reduz os intervalos de manutenção. Discuta considerações sobre eficiência energética com os fabricantes. Os requisitos de estabilidade de energia são muito importantes. A adaptabilidade a ambientes variados é um fator importante. Operar em países em desenvolvimento ou em locais remotos envolve redes elétricas flutuantes.
Calcule com precisão os custos de operação contínua. O tempo de inatividade afeta severamente os resultados financeiros ao longo de um ciclo de vida de 10 anos. A redução de desperdício de material proporciona retorno imediato do investimento. O corte preciso elimina o desperdício de extremidades do painel. Uma redução de 2% na sucata em um milhão de libras de aço compensa a atualização da máquina rapidamente. Considere o custo das peças de reposição e a disponibilidade de técnicos de serviço locais ao calcular seu orçamento operacional de longo prazo.
Estabeleça critérios rigorosos para seleção de fornecedores. Exija transparência na fabricação. Procure certificações ISO e CE. Os fornecedores devem realizar voluntariamente Testes de Aceitação de Fábrica (FAT). Durante o FAT, execute vários tipos de bobinas para verificar as tolerâncias. Avalie minuciosamente o suporte pós-venda. A disponibilidade doméstica de peças sobressalentes proprietárias evita atrasos prolongados.
A instalação abrangente e pronta para uso é importante. Os serviços de comissionamento garantem que sua linha comece sem problemas. Parceria com uma empresa respeitável fornecedor de máquinas para coberturas metálicas garante sucesso operacional contínuo. Revise cuidadosamente suas estruturas de garantia. Garanta que a cobertura inclua componentes críticos como PLCs, bombas hidráulicas e motores de acionamento. Peça referências de outras oficinas de fabricação que utilizam exatamente o mesmo modelo de equipamento.
A falha em combinar as especificações da máquina com os padrões regionais de materiais causa problemas imediatos. Os códigos de construção determinam a resistência do painel e as dimensões do perfil. Subestimar a necessidade de flexibilidade de produção limita o crescimento. Ficar preso a uma máquina de largura única prejudica quando a demanda do mercado muda para larguras variáveis. Ignorar o sistema de cisalhamento pós-corte cria bordas irregulares.
Usar materiais de lâmina inferiores, como aço para ferramentas padrão, falha rapidamente. Sempre especifique Cr12MoV para lâminas de cisalhamento. Este aço com alto teor de carbono e alto cromo mantém uma aresta afiada por mais tempo. Ignorar as diferenças de tensão eléctrica entre países danifica os componentes electrónicos sensíveis. Verifique se sua instalação funciona com alimentação trifásica de 480 V ou 380 V antes de finalizar o pedido. Não presuma que o fabricante conhece os padrões elétricos locais.
Aborde a curva de aprendizado imediatamente após a instalação. Sistemas PLC avançados requerem treinamento dedicado. Os carros de bobina automatizados necessitam de procedimentos de manuseio adequados. Estabeleça protocolos rígidos de segurança de bloqueio/sinalização. Descreva um cronograma básico de manutenção preventiva. Implemente procedimentos diários de inicialização para detectar problemas menores antes que causem falhas graves.
Inspecione o mandril do desenrolador quanto à expansão adequada e ao assentamento seguro da bobina.
Verifique se a roda do codificador rotativo está firmemente apoiada na superfície do material sem escorregar.
Verifique os níveis do fluido hidráulico e certifique-se de que a ventoinha de refrigeração funciona corretamente.
Execute um painel de teste para verificar a precisão do comprimento e as dimensões do perfil antes de iniciar o lote principal.
Componente |
Frequência de manutenção |
Ação necessária |
|---|---|---|
Rolos Formadores |
Semanalmente |
Inspecione se há aparas de metal e limpe as superfícies com solventes aprovados. Verifique se há descamação do cromo. |
Rolamentos de eixo |
Mensal |
Aplique graxa de nível industrial para reduzir o atrito rotacional. Ouça ruídos de trituração durante a operação. |
Correntes de transmissão |
Quinzenal |
Verifique os níveis de tensão e lubrifique as ligações para evitar quebras. Ajuste as rodas dentadas intermediárias conforme necessário. |
Fluidos Hidráulicos |
Anualmente |
Teste a viscosidade do fluido, verifique se há contaminação e substitua os filtros em linha. Drene e limpe o reservatório. |
Lâminas de cisalhamento |
Trimestral |
Inspecione quanto a opacidade ou lascas. Afie ou substitua conforme necessário. Verifique as folgas da lâmina. |
Gabinete CLP |
Semestralmente |
Aspire a poeira dos ventiladores de resfriamento e inspecione as conexões dos terminais dos fios quanto ao aperto. |
Solicite propostas técnicas detalhadas dos fabricantes selecionados para comparar as especificações lado a lado.
Organize visitas à fábrica ou demonstrações virtuais para inspecionar a qualidade de construção e a suavidade operacional.
Realize testes de execução de materiais usando suas bobinas de metal específicas para verificar a precisão do perfil e a proteção do revestimento.
Revise os termos de garantia e a disponibilidade de peças sobressalentes antes de assinar qualquer contrato de aquisição.
R: Uma formadora de rolo industrial bem conservada normalmente dura de 15 a 20 anos. Estruturas reforçadas e rolos premium prolongam a vida operacional. A manutenção preventiva regular, incluindo verificações de lubrificação e fluido hidráulico, evita falhas prematuras dos componentes.
R: Perfis arquitetônicos complexos geralmente requerem de 20 a 30 estações de conformação. Painéis corrugados padrão geralmente precisam de 14 a 16 estações. Mais estações garantem flexão gradual do metal. Isso evita estiramento do material, rachaduras e danos ao revestimento.
R: Sim. As máquinas de dupla camada produzem dois perfis distintos em uma estrutura. As máquinas estilo cassete permitem que os operadores troquem conjuntos inteiros de ferramentas. Essas opções maximizam o espaço físico e a flexibilidade de produção para diversas demandas do mercado.
R: As máquinas internas apresentam estruturas reforçadas, velocidades mais altas e maiores capacidades de medição. Eles são adequados para produção industrial em grande escala. As máquinas portáteis são mais leves e facilmente transportadas para os locais de trabalho. Eles permitem que os empreiteiros enrolem painéis diretamente no telhado.
R: Inspecione os rolos semanalmente em busca de aparas de metal e detritos. Limpe as superfícies com solventes industriais aprovados. Nunca use ferramentas abrasivas em rolos cromados. Verifique o alinhamento periodicamente para garantir perfis de painel consistentes e evitar desgaste irregular.
R: O PLC controla a velocidade da linha, o tempo de cisalhamento e a contagem de lotes. A sincronização perfeita garante comprimentos exatos dos painéis e minimiza o desperdício de material. Ele também gerencia intertravamentos de segurança, protegendo os operadores e evitando danos catastróficos à máquina durante operações em alta velocidade.
R: Procure uma cobertura abrangente sobre componentes críticos, como PLC, bomba hidráulica e motores de acionamento. Certifique-se de que a garantia cobre pelo menos um ano de operação. Verifique se o fornecedor oferece solução de problemas remota e garante a disponibilidade de peças sobressalentes proprietárias.


