
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-19 Origine : Site
La transition de l’achat de panneaux préformés au profilage en interne est une étape capitale majeure pour les couvreurs et les fabricants. S'appuyer sur des fournisseurs externes signifie faire face à des délais de livraison prolongés, à des frais de transport élevés et au risque constant de dommages liés au transport. Le fait de ramener la production en interne résout ces problèmes. Vous contrôlez votre planning et renforcez la résilience de votre chaîne d’approvisionnement. Cependant, naviguer sur le marché de l’équipement peut s’avérer difficile. Les niveaux d’investissement en équipements restent très fragmentés dans l’ensemble du secteur. Les devis vont des modèles importés de base aux configurations multiprofils de qualité commerciale. Cet écart rend difficile l’établissement d’un budget réaliste sans comprendre les mécanismes sous-jacents de la machinerie. Pour calculer avec précision un impact financier à long terme et garantir un retour rentable, les acheteurs doivent évaluer les machines en fonction du volume de production, de la polyvalence des profils, des capacités des matériaux et de la fiabilité de leur fournisseur de machines de formage de rouleaux . Comprendre ces facteurs de coûts est la première étape vers un investissement éclairé dans l’équipement.
Les coûts de base varient selon l'application : une machine à joint debout portable offre une flexibilité sur le chantier à un prix d'entrée inférieur, tandis que les machines lourdes en usine nécessitent un capital plus élevé mais fournissent une production à l'échelle industrielle.
La polyvalence dicte le prix : les machines à profil unique sont rentables mais limitées ; Les machines multiprofils dotées d'outils à changement rapide offrent un prix premium mais élargissent la portée du marché.
Les dépenses à long terme s'étendent au-delà du prix autocollant : le transport, l'installation, la formation des opérateurs et la maintenance préventive représentent souvent une part substantielle de l'investissement initial de la première année.
L'expansion de la marge justifie le coût : le fait de ramener la production en interne permet aux sous-traitants de capturer la marge de fabrication et d'éliminer les frais mobiles tiers.
Le support fournisseur est une mesure financière : un partenariat avec un fournisseur réputé atténue les risques financiers graves liés aux temps d'arrêt prolongés et aux pièces de rechange indisponibles.
Le marché du profilage se segmente en niveaux distincts en fonction de la capacité de production, de la mobilité et des tolérances d’ingénierie. L'établissement de ces supports fondamentaux aide les entrepreneurs à aligner leurs besoins opérationnels sur la catégorie d'équipement appropriée. Les machines d’entrée de gamme répondent aux besoins résidentiels de base. Les configurations de niveau intermédiaire gèrent les tâches commerciales standard. Les lignes de fabrication à grand volume prennent en charge la distribution régionale des panneaux.
L'équipement mobile permet aux entrepreneurs de faire tourner les panneaux directement sur le site du projet. Cela élimine le besoin de transporter des panneaux longs et facilement endommagés sur des camions à plateau. Il vous suffit de transporter des bobines de métal brut sur le site et d'installer des panneaux aux longueurs exactes requises. UN La machine à joint debout portable offre une flexibilité inégalée aux équipes de couvreurs. Cependant, cette flexibilité s’accompagne de compromis spécifiques. Les machines de chantier sont exposées à des conditions météorologiques difficiles, à la poussière et aux débris. Cette exposition accélère l'usure des pièces mobiles. La maintenance devient plus difficile sur le terrain par rapport à un environnement d'atelier contrôlé. Les unités mobiles fonctionnent généralement à des vitesses plus lentes pour maintenir la stabilité sur une remorque.
Lors de l’exploitation d’une unité mobile, la préparation du site est essentielle. Vous devez vous assurer que la remorque est à niveau avant de faire fonctionner les panneaux. Un sol inégal provoque une légère torsion du châssis de la machine, ce qui introduit une cambrure ou un balayage dans le panneau fini. Les équipes doivent également gérer la manutention des bobines sur le terrain, ce qui nécessite souvent un chariot télescopique ou un chariot élévateur robuste pour charger les bobines sur l'arbre extensible.
Les machines stationnaires en usine représentent un investissement initial plus important mais offrent une efficacité de production inégalée. Ces unités sont dotées de cadres plus lourds, de moteurs d'entraînement plus gros et de mécanismes de cisaillement plus robustes. Travailler dans un environnement climatisé protège l’équipement des éléments. Cette protection prolonge considérablement la durée de vie des rouleaux, des roulements et des contrôleurs électroniques.
Les principaux avantages d'une configuration en usine incluent des vitesses de production nettement plus élevées et des tolérances d'ingénierie plus strictes. Les machines fixes manipulent facilement des matériaux de plus gros calibre qui mettraient à rude épreuve une unité mobile. Les configurations d’usine permettent une intégration transparente avec les systèmes automatisés de manutention. Les dérouleurs hydrauliques et les tables de déroulement motorisées réduisent considérablement les goulots d'étranglement du travail manuel et de la manutention.
Facteur opérationnel |
Machines mobiles de chantier |
Machines stationnaires en usine |
|---|---|---|
Vitesse de production |
Modéré (optimisé pour la stabilité de la remorque) |
Élevé (optimisé pour la sortie de volume) |
Manutention des matériaux |
Nécessite du matériel de terrain (télescopiques) |
Utilise des ponts roulants ou des chariots élévateurs d'atelier |
Exposition environnementale |
Élevé (pluie, poussière, variations de température) |
Faible (installation climatisée) |
Limites de longueur du panneau |
Pratiquement illimité (fonctionne directement sur le toit) |
Limité par la capacité de transport des camions et des remorques |
Au-delà de la catégorie de base de la machine, l'ingénierie interne et les spécifications techniques déterminent le prix d'achat final. Les acheteurs doivent soigneusement adapter les capacités de la machine à leur marché cible. Dépenser trop pour des fonctionnalités inutiles immobilise le capital. Le sous-équipement de vos équipages entraîne des offres perdues et une frustration opérationnelle.
Le nombre de profils de panneaux qu’une machine peut produire a un impact direct sur sa complexité. Les machines à outils fixes sont dédiées à un seul profil, tel qu'une couture mécanique standard. Les rouleaux étant fixés de manière permanente, le coût de fabrication de la machine reste relativement faible. Ces unités sont très fiables et nécessitent un ajustement minimal. Ils limitent votre entreprise à un type de panneau spécifique.
Les machines multiprofils offrent la possibilité de basculer entre différents styles de panneaux. Vous pouvez utiliser un système de verrouillage à pression pour les travaux résidentiels, un joint mécanique pour les toits commerciaux à faible pente et une bande de clous pour des conceptions architecturales spécifiques. Cette polyvalence nécessite des outils réglables ou des systèmes de cassettes à changement rapide. Concevoir une machine pour échanger des profils avec précision sans perdre de tolérance nécessite un usinage de précision et des conceptions de châssis complexes. Cette capacité coûte cher. L'investissement élargit votre portée sur le marché, vous permettant de soumissionner sur une plus grande variété de projets architecturaux et commerciaux.
Lors du changement de profil sur une machine de type cassette, les opérateurs suivent une séquence stricte :
Verrouillez l’alimentation de la machine pour garantir la sécurité de l’opérateur.
Débranchez l'accouplement d'entraînement de la cassette active.
Utilisez un pont roulant ou un chariot élévateur pour soulever la cassette de courant hors du châssis.
Abaissez la nouvelle cassette profilée dans les broches d'alignement.
Rebranchez l'accouplement d'entraînement et vérifiez les jeux des rouleaux avant d'exécuter des panneaux de test.
La capacité d'une machine à former des matériaux résistants influence fortement sa construction interne. Pousser de l'acier, du cuivre ou du zinc de calibre 22 à travers une série de matrices de formage nécessite un couple immense et un support structurel rigide. Pour éviter de rayer l'aluminium ou le cuivre peint, les fabricants utilisent souvent des rouleaux en polyuréthane. Ces rouleaux spécialisés augmentent les coûts des composants mais sont obligatoires pour les travaux architecturaux haut de gamme.
Le système d’entraînement lui-même constitue un facteur de coût majeur. Les machines d'entrée de gamme peuvent utiliser des entraînements par chaîne standard. Ceux-ci sont rentables mais peuvent développer une pente avec le temps, entraînant des variations de panneaux. Les machines haut de gamme utilisent des systèmes à engrenages robustes qui maintiennent une précision absolue pendant des milliers d'heures de fonctionnement.
Les acheteurs doivent choisir entre les systèmes d’entraînement hydrauliques et électriques. Les systèmes hydrauliques offrent une puissance brute et une durabilité incroyables pour les matériaux de gros calibre. Les entraînements électriques offrent souvent un fonctionnement plus propre et une maintenance plus simple pour les panneaux architecturaux standard. Un robuste La machine à joint debout s'appuie sur son système d'entraînement pour maintenir des longueurs de panneaux et des dimensions de joint constantes.
Le niveau d'automatisation dicte à la fois la vitesse de production et le niveau de compétence requis de l'opérateur. Les systèmes de mesure et de découpe manuels maintiennent les coûts d'équipement à un faible niveau mais augmentent le risque d'erreur humaine et de gaspillage de matériaux. Les systèmes de contrôleurs logiques programmables (PLC) entièrement automatisés représentent une avancée technologique significative.
Avec un automate, les opérateurs programment les quantités exactes de lots et les longueurs de panneaux. Le contrôleur fait automatiquement avancer le métal, actionne la cisaille et arrête la machine lorsque le lot est terminé. Un logiciel avancé de contrôle des lots minimise le gaspillage de matériaux lors des exécutions à grand volume. Il garantit que chaque panneau correspond aux spécifications exactes du plan de toit. Cette technologie nécessite un investissement initial plus important, mais rapporte des dividendes en réduisant les rebuts et les coûts de main-d'œuvre.
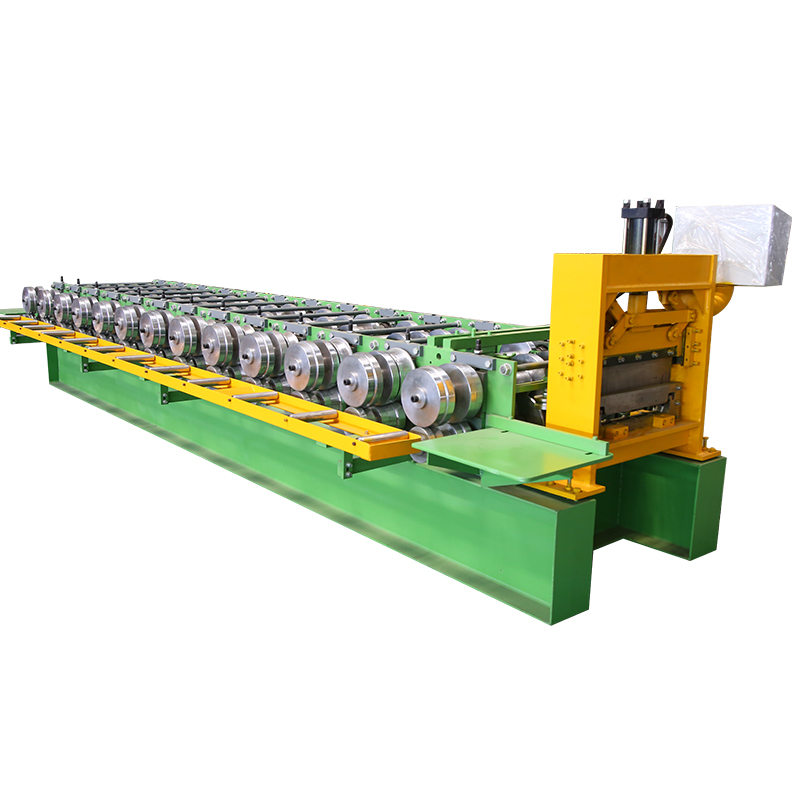
Un profileur standard produit des panneaux droits. Les projets architecturaux complexes nécessitent souvent des équipements secondaires et des accessoires de manutention pour compléter la chaîne de production.
Les toits architecturaux comportant des voûtes en berceau, des structures en forme de dôme ou des transitions courbes nécessitent des machines spécialisées. Les profileurs standard ne peuvent pas plier un panneau fini sur toute sa longueur sans boucler les joints. Pour y parvenir, les entrepreneurs doivent investir dans un machine à courber les joints debout.
Les variables de tarification des équipements de courbage dépendent de la méthode utilisée. Les machines à sertir et à courber placent de petites empreintes le long du panneau pour forcer un rayon. Ceux-ci sont généralement plus abordables mais laissent des marques visibles sur le métal. Les machines à courbure douce utilisent des rouleaux spécialisés hautement polis pour étirer le métal dans un rayon sans altérer la finition. Une courbure douce nécessite des tolérances techniques plus strictes et représente un investissement en capital plus élevé. Il est souvent mandaté pour des projets architecturaux haut de gamme en cuivre et en acier peint.
Le profileur n'est que le point central de la ligne de production. L’alimentation en matière première dans la machine de manière sûre et efficace nécessite un dérouleur. Les dérouleurs manuels à arbre extensible constituent l’option d’entrée de gamme. Les opérateurs chargent et freinent manuellement la bobine. Les opérations à volume élevé nécessitent des dérouleurs hydrauliques automatisés robustes. Ces unités supportent des poids de bobines massifs, disposent d'un déroulement motorisé pour s'adapter à la vitesse du profileur et comprennent une expansion hydraulique pour des changements rapides de bobines.
Une fois que le panneau sort de la cisaille, il doit être soutenu pour éviter de se courber ou de se rayer. Les tables de sortie sont essentielles pour une manipulation sûre des matériaux. Les tables à rouleaux gravitaires de base sont rentables. Les systèmes d'empilage automatisés déposent doucement les panneaux finis dans les caisses d'expédition. Cette automatisation augmente considérablement la vitesse de production et réduit la main d'œuvre requise à la sortie du processus. machine à couvrir les métaux.
Évaluer un achat d’équipement sur la seule base du devis de la vignette est un oubli financier dangereux. Les véritables dépenses liées à la durée de vie des machines comprennent la logistique, la configuration et les exigences opérationnelles continues.
Le déplacement de machines industrielles lourdes nécessite un transport spécialisé. Les acheteurs doivent tenir compte des frais de transport à plat et des services de gréage pour décharger et positionner la machine. Des modifications des installations peuvent être nécessaires pour s'adapter à l'encombrement de l'équipement et aux besoins en énergie. S’ils importent une machine de l’étranger, les acheteurs doivent prendre en compte les frais de courtage en douane, les frais de manutention portuaire et les tarifs imprévisibles qui gonflent le coût final au débarquement.
Chaque nouvel équipement s’accompagne d’une courbe d’apprentissage. Vous devez prendre en compte les heures de travail requises pour la mise en service en usine et la formation des opérateurs. Faire fonctionner une formeuse nécessite des compétences techniques. Le réglage des supports de tension pour éliminer la cambrure (courbe latérale) et le balayage (courbe verticale) nécessite des mains expérimentées.
Lors de l'alimentation d'une nouvelle bobine, l'opérateur doit faire avancer lentement le matériau à travers les guides d'entrée. Vous vérifiez l'alignement au premier poste de formage pour vous assurer que le métal ne bouge pas d'un côté. Si le panneau sort de la cisaille avec un arc vers le bas, vous ajustez le bloc de redressement de sortie vers le haut pour compenser. La réalisation de ces ajustements demande de la patience et une compréhension approfondie de la façon dont les différents alliages métalliques réagissent aux matrices de formage.
Lors de cette première phase de calibrage, les opérateurs génèrent inévitablement de la ferraille. La budgétisation de ces déchets matériels initiaux est une partie nécessaire du processus de configuration. Une séquence de configuration appropriée comprend :
Vérifier que l'alimentation électrique entrante correspond aux exigences de la machine.
Nivellement du châssis de la machine à l'aide de niveaux de machiniste de précision.
Équerrer l’ensemble du guide d’entrée pour garantir que la bobine avance parfaitement droite.
Exécution de panneaux de test courts pour vérifier les dimensions des coutures avec des pieds à coulisse numériques.
Réglage du jeu de la lame de cisaille en fonction de la jauge de matériau spécifique utilisée.
Une production continue nécessite une maintenance continue. Les opérateurs doivent graisser les roulements de l’entraînement principal chaque semaine. Vous devez inspecter les rouleaux d'entraînement en polyuréthane à la recherche de copeaux de métal qui pourraient s'incruster dans la surface et rayer la bobine peinte. Le groupe hydraulique nécessite des contrôles du niveau de liquide avant chaque quart de travail et les filtres de retour doivent être remplacés toutes les 500 heures de fonctionnement. La tenue d’un journal d’entretien détaillé évite les pannes catastrophiques pendant la haute saison des toitures.
Les lames de cisaille, généralement fabriquées en acier à outils D2, finissent par s'émousser. Couper de l'acier lourd de calibre 22 accélère cette usure. Les lames nécessitent un affûtage ou un remplacement professionnel. Les rouleaux doivent être périodiquement recalibrés pour garantir que les joints des panneaux s’emboîtent correctement sur le toit. Ignorer ces coûts permanents de consommables conduit à une mauvaise qualité des panneaux et à une éventuelle panne de la machine.
L’entreprise derrière l’équipement est tout aussi importante que la structure en acier elle-même. La machine la moins chère du marché devient rapidement un fardeau financier si vous ne parvenez pas à la faire fonctionner à l’approche d’une date limite critique pour un projet.
L’importation d’équipement présente souvent des économies initiales intéressantes. Cette route comporte des risques importants à long terme. Les barrières linguistiques compliquent le dépannage technique. Les différences de fuseau horaire signifient attendre 24 heures pour une simple réponse par e-mail. Les machines importées peuvent utiliser des composants électroniques exclusifs ou des normes électriques difficiles à trouver ou à réparer localement. L'approvisionnement national, ou l'achat auprès d'un importateur ayant une forte présence locale, garantit que de l'aide est disponible pendant vos heures normales de fonctionnement.
Un prix d’achat initial plus élevé auprès d’un fournisseur réputé comprend souvent des garanties complètes et une assistance technique dédiée. Lorsqu’un capteur tombe en panne au milieu d’une production commerciale, attendre deux semaines pour obtenir une pièce de rechange venant de l’étranger n’est pas une option. Des fournisseurs réputés maintiennent de vastes stocks de pièces locales et proposent une expédition le lendemain. Ce niveau de support réduit considérablement les temps d'arrêt, réduisant ainsi les dépenses globales sur la durée de vie de la machine.
L’acquisition de machinerie lourde ne nécessite pas toujours de drainer votre capital d’exploitation. De nombreux fournisseurs travaillent avec des prêteurs industriels pour proposer des options de financement ou de location d’équipement. Structuer l’achat par le biais d’un financement permet à la machine de générer des revenus pendant que vous la payez. L'utilisation de codes fiscaux tels que les déductions de l'article 179 permet aux entreprises de déduire la totalité du prix d'achat de l'équipement éligible au cours de l'année de sa mise en service. Cela rend les machines de niveau supérieur beaucoup plus accessibles aux entrepreneurs en pleine croissance.
La décision d'investir dans un La machine à panneaux de toiture à joints debout s'articule sur un calcul clair de retour sur investissement. Vous devez déterminer exactement quand l’équipement sera rentabilisé et commencera à générer du profit pur.
Lorsque vous achetez des panneaux préformés, vous payez le métal brut, la main-d'œuvre du fournisseur, les matériaux de mise en caisse, le transport et la marge bénéficiaire du fournisseur. Posséder l’équipement transfère cette marge bénéficiaire de fabrication directement sur vos résultats. Vous achetez des bobines brutes aux tarifs de gros et les convertissez en produits de toiture finis. Cette expansion de la marge est le principal moteur financier pour ramener la production en interne.
Pour justifier l’investissement, les entrepreneurs doivent calculer leur seuil de rentabilité. Vérifiez vos données historiques pour déterminer combien de pieds linéaires de toiture à joints debout vous installez chaque année. Comparez le coût total d'achat de ces panneaux auprès d'un fournisseur avec le coût de la bobine brute plus le paiement de financement mensuel pour la machine. Une fois que votre volume annuel dépasse ce seuil, posséder l’équipement devient mathématiquement supérieur à l’externalisation.
De nombreux entrepreneurs s’appuient sur des services tiers de « chop-and-drop ». Une entreprise distincte amène une machine sur le site et fait fonctionner les panneaux moyennant des frais au pied. Même si cela évite des dépenses en capital, cela pèse lourdement sur la rentabilité du projet. L’exploitation de votre propre équipement remplace ces frais variables de tiers par un coût d’exploitation fixe et prévisible. Cela vous permet de contrôler totalement le calendrier de production, plutôt que d’attendre qu’un sous-traitant soit disponible.
La production de panneaux sur site ou dans vos propres installations élimine le besoin de caisses en bois coûteuses. Cela élimine complètement le risque de dommages causés par le transport. Les fourches d’un chariot élévateur perçant une caisse et détruisant des centaines de pieds de panneaux finis sont un problème courant dans l’industrie. L’achat de bobines brutes vous permet de stocker du matériel. Cela stabilise vos prix face aux fluctuations soudaines du marché et aux majorations des fournisseurs.
L’option d’équipement la moins chère est rarement la solution la plus rentable si l’on prend en compte les réalités des temps d’arrêt de production, du gaspillage de matériaux et des capacités limitées des profils. Pour réussir l’achat d’un équipement, il faut aller au-delà du devis initial et analyser l’impact opérationnel à long terme sur votre entreprise. Avant de demander des devis, prenez le temps d’auditer vos besoins spécifiques. Calculez vos besoins annuels en superficie linéaire, identifiez les profils de panneaux spécifiques demandés par votre marché local et évaluez l'espace physique disponible dans votre installation ou sur vos remorques.
Pour avancer en toute confiance, suivez ces étapes concrètes :
Documentez vos jauges de matériaux requises, vos profils préférés et le volume de production quotidien attendu.
Évaluez les capacités électriques de votre installation ou déterminez les exigences du générateur pour une configuration mobile.
Évaluez votre marché local pour voir si l’ajout de capacités spécialisées ouvrira de nouvelles opportunités d’appel d’offres.
Contactez un fournisseur agréé et réputé pour demander une analyse de production personnalisée et discuter de la disponibilité locale des pièces.
R : Le capital requis dépend fortement des capacités de la machine. Les unités de base à profil unique représentent un point d’entrée inférieur. Les machines multiprofils avancées dotées de contrôleurs PLC automatisés et de moteurs à essence nécessitent un investissement important. Des fonctionnalités telles que des outils à changement rapide et des capacités de formage de gros calibre augmentent naturellement la dépense initiale.
R : Avec une maintenance préventive rigoureuse, les machines de haute qualité durent facilement quinze à vingt ans en service actif. Les cadres en acier lourds et les rouleaux de formage sont très durables. Les composants électroniques, tels que les contrôleurs PLC et les écrans tactiles, peuvent nécessiter une mise à niveau ou un remplacement à mesure que la technologie progresse au cours de cette durée de vie.
R : Oui, les machines multiprofils sont conçues spécifiquement à cet effet. Ils utilisent des outils réglables ou des systèmes de cassettes interchangeables pour basculer entre les profils tels que le verrouillage par pression, la couture mécanique et la bande de clous. Bien qu’ils nécessitent un investissement initial plus élevé, ils offrent une flexibilité inégalée pour soumissionner sur divers projets architecturaux.
R : Posséder l’équipement vous permet d’acheter directement des bobines de métal brut. Vous évitez les majorations du fournisseur sur les panneaux finis, la mise en caisse et l'expédition. En capturant la marge de fabrication et en éliminant les frais mobiles de tiers sur site, les entrepreneurs augmentent considérablement leur bénéfice net par pied carré de toiture installée.
R : Cela dépend entièrement de votre volume annuel. Les entrepreneurs à faible volume économisent souvent de l'argent en achetant des panneaux préformés, évitant ainsi les dépenses en capital liées aux machines. Les entreprises à volume élevé réalisent des économies significatives grâce au profilage en interne, grâce à l'élimination des dommages liés au transport, à la stabilisation des prix des matières premières et à la suppression des majorations des fournisseurs.
R : Donnez la priorité aux fournisseurs qui offrent un support national solide, des pièces de rechange facilement disponibles et des programmes complets de formation des opérateurs. Des conditions de garantie transparentes et une assistance technique accessible sont essentielles pour minimiser les temps d'arrêt lorsque des problèmes mécaniques ou électroniques surviennent au cours d'un calendrier de projet serré.
R : Oui. Les profileuses standard sont conçues pour produire des panneaux droits. Si un projet nécessite des panneaux cintrés pour des voûtes en berceau ou des toits en forme de dôme, vous devez utiliser une machine à courber spécialisée. Cet équipement secondaire étire ou sertit le panneau fini au rayon exact requis par les plans architecturaux.


