
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-22 الأصل: موقع
وقد أدى التحول العالمي نحو البناء الموفر للطاقة إلى تصاعد الطلب على الألواح المعزولة، مما أجبر مصنعي مواد البناء على تقييم الاستثمارات الرأسمالية الضخمة في معدات الإنتاج لتظل قادرة على المنافسة. يتطلب توسيع نطاق إنتاج اللوحات موازنة النفقات الرأسمالية الأولية مقابل الإنتاج اليومي المستهدف، ومستويات الأتمتة، وتعدد الاستخدامات للتعامل مع المواد الأساسية المختلفة مثل PU، وEPS، والصوف الصخري دون التسبب في اختناقات في المنشأة. يجب عليك التنقل عبر التكامل المعقد للآلات متعددة المراحل في سير العمل الحالي مع الحفاظ على رقابة صارمة على الجودة على المنتج النهائي. يغطي هذا التفصيل عتبات قدرة المعدات، وسير العمل التشغيلي، ومتطلبات المنشأة. ومن خلال فهم هذه المعايير الفنية، يمكن لمديري المصانع تقييم وشراء أ آلة لوحة الساندويتش التي تتوافق مع أهداف الإنتاج المحددة وقدرات البنية التحتية.
فروق التكلفة: تتطلب المعدات شبه الأوتوماتيكية للمبتدئين نفقات رأسمالية أولية أقل، بينما تتطلب الخطوط المستمرة عالية السعة والمؤتمتة بالكامل استثمارًا أعلى بكثير.
عتبات القدرة: تحدد أهداف الإنتاج بنية المعدات؛ تنتج الخطوط شبه الأوتوماتيكية ما بين 500 إلى 1000 متر مربع في اليوم، في حين تحقق الخطوط المستمرة ما يزيد عن 1500 إلى 3000 متر مربع في اليوم بأقل قدر من العمالة.
متطلبات البنية التحتية: تتطلب معدات تصنيع الألواح العازلة الصناعية ترقيات كبيرة للمنشأة، وغالبًا ما تتطلب ما بين 240 كيلووات إلى 300 كيلووات من إجمالي الطاقة ومساحة أرضية خطية واسعة.
فحص البائع: يتطلب اختيار مورد موثوق به لآلات الألواح العازلة تقييمًا صارمًا لدعم التشغيل، وشروط الضمان، وتوافر قطع الغيار القياسية.
يبدأ تحديد معايير النجاح لمنشأة التصنيع الخاصة بك بمواءمة الأهداف اليومية للمتر المربع مع الطلب الفعلي في السوق. إن المبالغة في تقدير الطلب تؤدي إلى الإفراط في الرسملة، حيث تظل الآلات الباهظة الثمن عاطلة عن العمل. إن التقليل من الطلب يؤدي إلى اختناقات حادة في الإنتاج. عندما تجبر المعدات على العمل بعد دورة العمل المقدرة، فإنك تسرع من التآكل الميكانيكي وتزيد من وقت توقف الصيانة. يجب عليك إنشاء خط أساس للإنتاج اليومي المطلوب. عامل في ذروة الطلب الموسمي والنمو المتوقع على مدى خمس سنوات. يحدد خط الأساس هذا البنية الأساسية للمعدات التي تحتاج إلى شرائها.
نادراً ما تتطابق قدرة الماكينة النظرية مع الأداء في العالم الحقيقي. تؤثر العديد من المتغيرات التشغيلية على عائدك اليومي الفعلي. تلعب درجة الحرارة المحيطة دورًا كبيرًا، خاصة في أوقات معالجة البولي يوريثان. تعتمد رغوة البولي يوريثان على تفاعل كيميائي طارد للحرارة وحساس للغاية للبيئة المحيطة. إذا واجهت منشأتك تقلبات كبيرة في درجات الحرارة، فستختلف عملية المعالجة. غالبًا ما يضطر المشغلون إلى إبطاء سرعة الخط لضمان عدم انفصال الألواح بعد القطع. تؤثر اختلافات قياس الصفائح المعدنية أيضًا على العائد. يتطلب التعامل مع الفولاذ السميك سرعات تشكيل أبطأ لمنع تشوه المواد والضغط الزائد على بكرات التشكيل. علاوة على ذلك، فإن تغييرات المواد الأساسية تؤدي إلى توقف لا يمكن تجنبه. يتطلب التحول من نواة PU القياسية إلى نواة الصوف الصخري المقاومة للحريق إعادة معايرة الماكينة وشطف نظام اللاصق.
عند تقييم مستويات الأتمتة، انظر مباشرة إلى نسبة العمالة إلى الناتج. تتطلب خطوط الإنتاج شبه الأوتوماتيكية التدخل اليدوي في مراحل متعددة. يجب على العمال تحميل المواد يدويًا، وتشغيل مكابس الألواح، والتعامل مع التراص في نهاية الخط. في حين أن هذه الأنظمة تتطلب استثمارًا أوليًا أقل، إلا أنها عادةً ما تتراوح ما بين 500 إلى 1000 متر مربع يوميًا. كما أنها تعتمد بشكل كبير على مهارة المشغل للحفاظ على الجودة المتسقة. تعمل الأنظمة الأوتوماتيكية بالكامل على تقليل العمل اليدوي بشكل كبير. إنهم يستخدمون أجهزة فك اللفائف الأوتوماتيكية، ورؤوس الرغوة المستمرة، ومكدسات التفريغ الآلية. تنتج هذه الخطوط بشكل مريح ما بين 1500 إلى أكثر من 3000 متر مربع يوميًا. المقايضة هي رأس المال الأعلى المطلوب والحاجة إلى موظفي صيانة متخصصين لخدمة الشركات المحدودة العامة والمحركات المؤازرة.
يتوقف الاختيار بين عمليات التصنيع المستمرة والمتقطعة على مزيج منتجاتك. أ تم تصميم خط إنتاج الألواح العازلة المستمرة لعمليات الإنتاج القياسية ذات الحجم الكبير. يتم تغذية المواد الخام في أحد الأطراف، وتخرج الألواح النهائية المقطوعة حسب الطول من الطرف الآخر دون انقطاع. يعمل هذا الإعداد على زيادة الإنتاجية والاتساق. على العكس من ذلك، تم تصميم الخطوط المتقطعة لطلبات اللوحات المخصصة أو ذات الطول المتغير أو المتخصصة. فكر في ألواح التخزين البارد كبيرة الحجم أو الواجهات المعمارية التي تتطلب تشكيلات مشتركة فريدة من نوعها. يتضمن التصنيع المتقطع حقن الرغوة في أشرطة معدنية مجمعة مسبقًا داخل مكبس ثابت. فهو يوفر مرونة لا مثيل لها على حساب سرعة الإنتاج الإجمالية.
يتطلب تشغيل معدات تصنيع اللوحات الحديثة التزامًا صارمًا بسير العمل الموحد. وهذا يضمن سلامة المنتج وسلامة المشغل. تعد مرحلة الإعداد والمعايرة قبل الإنتاج هي الجزء الأكثر تطلبًا في هذا التحول. يبدأ المشغلون بتشغيل خزانات التحكم الرئيسية وفحص إعدادات وحدة التحكم المنطقية القابلة للبرمجة. يتحققون من أن سرعة الخط وأطوال القطع وكميات الدفعات تتوافق مع جدول الإنتاج اليومي. تتم معايرة أدوات التحكم في درجة الحرارة للخزانات الكيميائية والخراطيم والناقل المزدوج الحزام لتتناسب مع التركيبة الكيميائية المحددة المستخدمة في ذلك اليوم.
في نفس الوقت، يتم تحميل المواد الخام على الخط. تقوم الرافعات الشوكية بوضع ملفات الفولاذ أو الألومنيوم على أجهزة فك اللفائف الهيدروليكية. يتم توصيل العبوات الكيميائية التي تحتوي على البوليول والإيزوسيانات بمضخات قياس الضغط العالي. بمجرد اكتمال المعايرة، تبدأ مرحلة التصنيع النشط. يتم سحب الصفائح المعدنية من خلال بكرات التسوية لإزالة مجموعة الملفات. ثم تمر عبر وحدات معالجة الإكليل إذا كانت هناك حاجة إلى رابطة لاصقة معززة. تدخل الصفائح العلوية والسفلية إلى قسم تشكيل اللف في وقت واحد. تعمل سلسلة من بكرات الفولاذ المقسى على تشكيل المعدن المسطح تدريجيًا إلى الأشكال المرغوبة، مثل ألواح السقف المضلعة أو ألواح الجدران المسطحة.
إن مزامنة سرعة آلة تشكيل الأسطوانة مع تطبيق المواد الأساسية أمر غير قابل للتفاوض. بالنسبة لألواح البولي يوريثين، يمر رأس الخلط عالي الضغط ذهابًا وإيابًا عبر الطبقة السفلية. يوزع خليط كيميائي سائل دقيق. يتم توجيه الطبقة العلوية على الفور إلى الأسفل لتلتقي بخليط الرغوة بمجرد أن تبدأ في التوسع. تدخل الطبقات المدمجة بعد ذلك إلى ناقل الحزام المزدوج الساخن. يعمل هذا المكون كضغط متحرك مستمر. يحمل الناقل الصفائح المعدنية على مسافة دقيقة من بعضها البعض بينما تتمدد الرغوة وتشفى. وهذا يضمن سماكة وكثافة موحدة عبر اللوحة بأكملها.
تعالج المعالجة في نهاية الخط الانتقال الآلي من مرحلة المعالجة إلى التغليف النهائي. عندما تخرج اللوحة المستمرة من الحزام المزدوج، يتم تثبيت المنشار الطائر الآلي على اللوحة المتحركة. فهو يقطع المادة إلى الطول المبرمج دون إيقاف الخط. يتم تسريع الألواح المقطوعة بسرعة أسفل طاولة التشغيل. تقوم معبئات الفراغ برفعها وترتيبها في حزم مرتبة. وأخيرًا، تقوم آلات التعبئة التلقائية بتغليف المداخن بغشاء واقي ممتد. وهذا يقلل من المناولة اليدوية، ويقلل من إجهاد المشغل، ويجهز البضائع للإرسال الفوري.
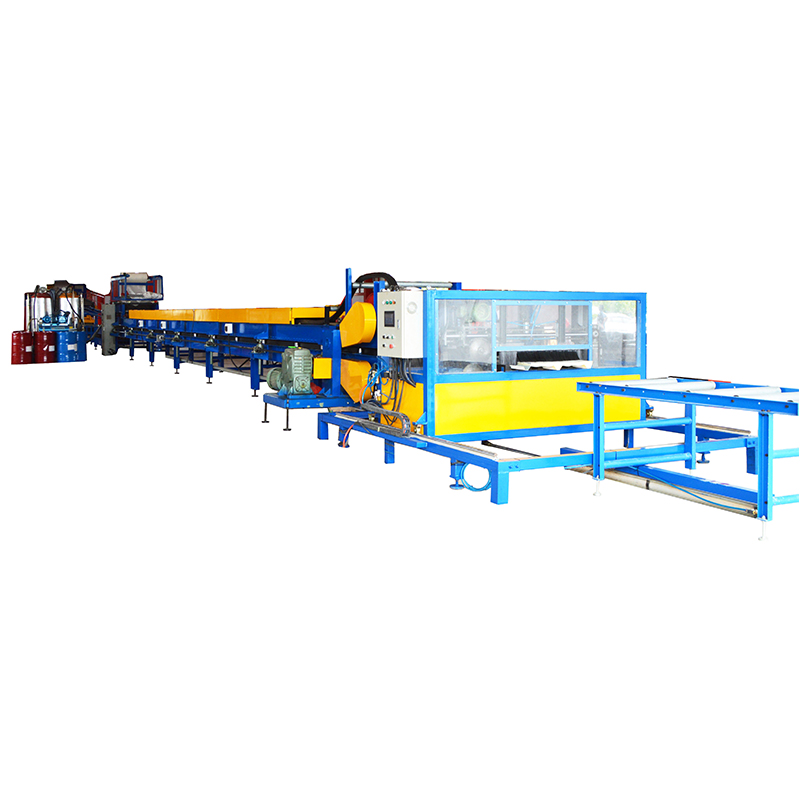
إن فهم المكونات الفردية للآلة يسمح بتخطيط أفضل للصيانة واستكشاف الأخطاء وإصلاحها. يعتبر قسم تشكيل اللف ومعالجة الصفائح المعدنية هو الأساس الميكانيكي للخط. تتطلب المواصفات الصناعية عادةً أن تتعامل المعدات مع صفائح الفولاذ أو الألومنيوم التي يتراوح سمكها من 0.3 مم إلى 0.8 مم. تبدأ العملية بأجهزة فك اللفائف الهيدروليكية التي تدعم الملفات التي يصل وزنها إلى عدة أطنان. أثناء فك المعدن، تقوم وحدة تغطية الفيلم الأوتوماتيكية بتطبيق طبقة بلاستيكية واقية. وهذا يمنع خدش السطح المطلي أثناء التشكيل.
تستخدم محطات تشكيل اللف الدقيقة سلسلة من البكرات ذات الزوايا التدريجية المثبتة على أعمدة للخدمة الشاقة. تستخدم الآلات عالية الجودة آلات صنع اللفائف من نوع الكاسيت. يتيح ذلك للمشغلين تبديل مجموعات الأسطوانات بالكامل بسرعة عند تغيير ملفات تعريف اللوحة، مما يقلل وقت الإعداد بشكل كبير. تختلف أنظمة تكامل المواد الأساسية بشكل كبير اعتمادًا على نوع العزل. ل آلة لوحة ساندويتش البولي يوريثين ، يعد نظام رش وحقن PU عالي الضغط هو العنصر الأكثر تعقيدًا. وتتكون من مضخات قياس دقيقة توفر نسبًا دقيقة من البوليول والأيزوسيانات وعوامل النفخ إلى رأس خلط عالي الضغط.
يستخدم رأس الخلط خلط الاصطدام لمزج المواد الكيميائية على الفور قبل توزيعها على الصفائح المعدنية السفلية. يتم التحكم في درجة الحرارة داخل خزانات المواد الكيميائية وخراطيم التوصيل بشكل صارم عبر سترات الماء. وهذا يضمن لزوجة السوائل وأوقات التفاعل المتسقة. بالنسبة لخطوط إنتاج ألواح EPS أو الصوف الصخري، يتحول نظام التكامل إلى تطبيق المواد اللاصقة. تقوم فوهات الرش الأوتوماتيكية بتطبيق غراء البولي يوريثين المكون من مكونين على الأسطح الداخلية للصفائح المعدنية. يتم بعد ذلك إدخال كتل مقطوعة مسبقًا من EPS أو الصوف الصخري ميكانيكيًا وضغطها فيما بينها.
تحدد أنظمة المعالجة والقطع والتعبئة التلقائية الجودة النهائية وعرض المنتج. الحزام الناقل المزدوج عبارة عن مسار ضخم ومسخن على شكل كاتربيلر. يوفر المقاومة اللازمة ضد الرغوة المتوسعة. إنها مصنوعة من شرائح فولاذية ثقيلة ويتم تسخينها عن طريق تدوير الزيت أو العناصر الكهربائية لتسريع عملية المعالجة الكيميائية. بعد الناقل، يقوم المنشار الآلي بالقطع الدقيق. تستخدم هذه المناشير إما شفرات المنشار الشريطي أو الشفرات الدائرية. وهي مجهزة بأنظمة قوية لاستخراج الغبار للتعامل مع الجسيمات الدقيقة المتولدة عند قطع المعادن والعزل. تستخدم معبئات الفراغ منصات الشفط الموزعة عبر نظام جسري لرفع الألواح بلطف. وهذا يمنع تلف المفاصل المتشابكة ويكدسها بدقة لأغلفة التعبئة التلقائية.
يتضمن شراء آلات التصنيع الثقيلة تخطيطًا ماليًا معقدًا يمتد إلى ما هو أبعد من السعر الملصق للمعدات. يتم تصنيف النفقات الرأسمالية بشكل عام حسب مستوى الماكينة ومستوى الأتمتة. تتطلب المعدات شبه الأوتوماتيكية ذات المستوى المنخفض استثمارًا أوليًا يسهل الوصول إليه. وهذا يجعلها مناسبة للمصنعين الإقليميين أو أولئك الذين يختبرون شريحة جديدة من السوق. ومع ذلك، فإن هذه الأنظمة تتحمل تكاليف عمالة مستمرة أعلى وتنتج عوائد يومية أقل. تمثل الخطوط المستمرة عالية المستوى والتلقائية بالكامل استثمارًا رأسماليًا كبيرًا. تم تصميم هذه الأنظمة بمكونات متميزة، وتكامل PLC متقدم، وأنظمة معالجة آلية مصممة لتشغيل نوبات عمل متعددة بأقل قدر من التدخل البشري.
عند إعداد ميزانية لهذه المعدات، غالبًا ما تتجاهل فرق المشتريات التكاليف الخفية المرتبطة بشراء الآلات الدولية. غالبًا ما يتطلب الشحن الخارجي لخط متواصل كامل عدة حاويات مفتوحة من الأعلى أو ذات أرفف مسطحة بطول 40 قدمًا. ويرجع ذلك إلى الحجم الهائل للناقل المزدوج الحزام ومحطات تشكيل اللف. تضيف رسوم الاستيراد ورسوم التخليص الجمركي والشحن الداخلي إلى منشأتك نفقات عامة كبيرة. علاوة على ذلك، يجب استئجار معدات رفع ومعدات متخصصة لتفريغ الآلات ووضعها داخل المصنع الخاص بك. يجب عليك أيضًا وضع ميزانية للفنيين التابعين للشركة المصنعة للمعدات الأصلية. تعد أسعار سفرهم وإقامتهم وبدلاتهم اليومية أثناء مرحلة التكليف والتدريب في الموقع من متطلبات الصناعة القياسية التي يجب أخذها في الاعتبار في طلب رأس المال الأولي.
يتطلب تقييم النفقات التشغيلية والعائد على الاستثمار تحليل مكاسب الكفاءة طويلة المدى التي توفرها المعدات. آلي للغاية يعمل خط إنتاج الألواح العازلة على تقليل هدر المواد الخام من خلال القياس الكيميائي الدقيق وخوارزميات القطع المحسنة التي تقلل من عمليات القطع. استهلاك الطاقة هو عامل آخر. تستخدم الناقلات الحديثة ذات الحزام المزدوج المسخن عزلًا متقدمًا ومبادلات حرارية فعالة للحفاظ على درجات حرارة المعالجة مع سحب كهربائي أقل. يمثل توفير العمالة أهم تخفيض في التكاليف التشغيلية. ومن خلال استبدال التكديس والتعبئة اليدوية بأنظمة جسرية آلية، يمكن للمنشآت إعادة توزيع الموظفين على مراقبة الجودة والخدمات اللوجستية. وهذا يقلل من خطر الإصابات في مكان العمل ويقلل من نفقات الرواتب الإجمالية.
ميزة |
خط إنتاج نصف آلي |
خط مستمر أوتوماتيكي بالكامل |
|---|---|---|
سعة الإخراج اليومية |
500 - 1000 متر مربع / يوم |
1,500 - 3,000+ متر مربع/اليوم |
متطلبات العمل |
عالية (تحميل يدوي، تكديس) |
منخفض (المراقبة ومراقبة الجودة في المقام الأول) |
النفقات الرأسمالية الأولية |
انخفاض عتبة الاستثمار |
استثمارات كبيرة في البنية التحتية |
البصمة المطلوبة |
معتدل (تخطيط مرن) |
واسعة النطاق (يتطلب مساحة خطية طويلة) |
الأنسب ل |
أوامر مفصلة، أطوال مختلفة |
لوحات موحدة عالية الحجم |
التثبيت تتطلب معدات تصنيع الألواح العازلة الصناعية إعدادًا صارمًا للمنشأة. يجب أن تكون البنية التحتية الكهربائية قوية بما يكفي للتعامل مع عمليات سحب الطاقة الهائلة دون انخفاض الجهد. يتطلب خط الإنتاج المستمر القياسي عادةً حوالي 240 كيلووات للطاقة التشغيلية الرئيسية. يجب أن توفر المرافق ما يصل إلى 300 كيلووات من الطاقة الإجمالية لاستيعاب الأنظمة المساعدة مثل ضواغط الهواء، والمبردات، ووحدات استخراج الغبار. إن الاتصال المستقر بالشبكة الصناعية غير قابل للتفاوض. يمكن أن تؤدي تقلبات الجهد إلى إعادة ضبط PLC، أو تعطيل مزامنة المحركات المؤازرة، أو تغيير سرعة مضخات القياس الكيميائية. وهذا يؤدي إلى نفايات مادية كارثية. تقوم العديد من المصانع بتركيب محولات مخصصة وإمدادات طاقة غير منقطعة لخزائن التحكم للتخفيف من عدم استقرار الشبكة.
تحدد مساحة الأرضية وتحسين التخطيط التدفق المادي لعملية التصنيع الخاصة بك. تتطلب الخطوط المستمرة بصمة خطية ضخمة. غالبًا ما يتجاوز طولها من 50 إلى 100 متر من آلات التفكيك إلى محطة التعبئة النهائية. الأساس الموجود أسفل الحزام الناقل المزدوج يجب أن يتم تعزيزه بشكل كبير وتسويته بشكل مثالي. إذا تراجعت الأرضية، فإن الناقل سوف يقوم بتشويه الألواح أثناء المعالجة. وبعيدًا عن مساحة الآلة، يجب على مديري المصانع تخصيص مساحة واسعة من المساحة لتخزين المواد الخام. تتطلب الملفات الفولاذية، والبراميل الكيميائية، ومنصات الصوف الصخري تخزينًا منظمًا وسهل الوصول إليه. تخزين البضائع تامة الصنع يتطلب نفس القدر من المتطلبات. تتميز الألواح العازلة بأنها كبيرة الحجم وتتطلب ممرات واسعة للمناورة الآمنة للرافعة الشوكية أثناء عمليات تحميل الشاحنات.
يتم تنظيم ضوابط البيئة والسلامة بشكل كبير في تصنيع الألواح. تنتج عوامل رغوة البولي يوريثان والإيزوسيانات أبخرة خطرة. وهذا يتطلب تهوية صناعية وأغطية استخلاص موضعية مباشرة فوق رأس الخلط ومدخل الناقل. إذا كان الخط يعالج الصوف الصخري أو EPS، فيجب دمج أنظمة استخلاص الغبار عالية السعة في محطات المنشار الطائر والطحن. وهذا يمنع تراكم الغبار القابل للاحتراق ويحمي صحة الجهاز التنفسي للمشغل. يجب أن تلتزم معايير حماية الماكينة بشكل صارم بلوائح السلامة المحلية. يعد السياج المحيطي والستائر الخفيفة عند نقاط الدخول والخروج للصحافة وأزرار التوقف في حالات الطوارئ الموضوعة بشكل استراتيجي أمرًا إلزاميًا. إنها تمنع مخاطر السحق والتشابك في أقسام تشكيل اللف.
الأجهزة ليست سوى نصف المعادلة. القدرة الخاصة بك يحدد مورد آلة لوحة الساندويتش مدى صلاحية خط الإنتاج الخاص بك على المدى الطويل. الدعم الفني وخبرة التكليف أمر بالغ الأهمية. يجب على المورد إثبات سجل حافل في نشر المهندسين للإشراف على التثبيت الفعلي. يجب عليهم إجراء المعايرة المعقدة لأنظمة القياس الكيميائي وإجراء اختبارات قبول الموقع الشاملة. إذا كان المورد يعتمد فقط على مقاولين خارجيين للتركيب، فإن خطر سوء التواصل وتأخير أوقات التركيب يزداد بشكل كبير. يعد تدريب المشغلين الذي توفره الشركة المصنعة الأصلية أمرًا بالغ الأهمية بنفس القدر. يجب تدريب فريقك على فهم التفاعلات الكيميائية، واستكشاف الأخطاء الهيدروليكية وإصلاحها، وإجراء تغييرات سريعة في الملف الشخصي.
يعد تحديد مصادر المكونات مؤشرًا رئيسيًا لطول عمر المعدات. عند تقييم أحد الموردين، قم بتدقيق فاتورة المواد الخاصة بأنظمة التحكم وقطارات القيادة. يستخدم المصنعون الموثوقون العلامات التجارية المعترف بها دوليًا في أجهزة التحكم المنطقية القابلة للبرمجة (PLCs)، والمحركات المؤازرة، ومحركات التردد المتغيرة، والصمامات الهيدروليكية. يضمن استخدام المكونات القياسية والمتوفرة عالميًا أنه في حالة فشل أحد الأجزاء في نهاية المطاف، يمكن لفريق الصيانة الخاص بك الحصول على بديل محليًا في غضون ساعات. لا يمكنك الانتظار لأسابيع حتى يتم شحن جزء خاص من الخارج. إن المعدات المبنية باستخدام إلكترونيات محلية غامضة ستؤدي حتمًا إلى فترات توقف طويلة ومكلفة.
يتحقق الامتثال والشهادات من أن المعدات تلبي معايير التشغيل والسلامة الصارمة. تأكد من أن المورد يوفر الآلات التي تحمل علامة CE للمعايير الأوروبية، أو شهادة UL للسلامة الكهربائية في أمريكا الشمالية، أو شهادة ISO 9001 لإدارة جودة التصنيع. تثبت هذه الشهادات أن المعدات قد تم تصميمها لتحمل البيئات الصناعية. ويؤكدون أن الماكينة تتميز بدرع كهربائي مناسب وتتضمن آليات آمنة من الأعطال لحماية كل من المشغلين والمنشأة.
يؤدي دمج خط إنتاج جديد في منشأة نشطة إلى مخاطر تنفيذ كبيرة. تعد إدارة وقت توقف التثبيت هو الاهتمام الأكثر إلحاحًا لمديري المصانع الذين يجب عليهم الحفاظ على طلبات العملاء الحالية. تتضمن استراتيجية التخفيف القياسية نهجًا تدريجيًا. في حالة استبدال جهاز قديم، قم بإنشاء مخزون استراتيجي من اللوحات النهائية قبل إيقاف تشغيل المعدات القديمة. وبدلاً من ذلك، قم بإعداد الأساس والبنية التحتية الكهربائية للخط الجديد في خليج موازي. وهذا يسمح للجهاز القديم بالعمل حتى يجتاز النظام الجديد اختبار قبول المصنع الأولي في الموقع. يعمل هذا التثبيت المتوازي على تقليل فترة انقطاع التيار الكهربائي التي لا يحدث فيها أي إنتاج.
يعد خطأ المشغل أثناء مرحلة التكثيف الأولية سببًا رئيسيًا في هدر المواد وتلف المعدات. جديد تعمل ماكينة الألواح العازلة PU بسرعات أعلى وتتطلب تفاوتات أكثر صرامة من المعدات القديمة. يتطلب التخفيف من هذه المخاطر بروتوكولات تدريب صارمة بقيادة OEM. لا ينبغي التعجيل بالتدريب في فترة ما بعد الظهر. ويجب أن يغطي إجراءات البداية الباردة، وبروتوكولات إيقاف التشغيل في حالات الطوارئ، وتعديلات النسبة الكيميائية بناءً على درجة الحرارة المحيطة، وإجراءات التجاوز اليدوية. يؤدي تنفيذ برنامج الظل حيث يعمل المشغلون جنبًا إلى جنب مع فنيي OEM خلال الأسبوعين الأولين من الإنتاج النشط إلى تقليل منحنى التعلم بشكل كبير. يمنع الأخطاء المكلفة مثل تشغيل الحزام المزدوج دون توزيع المواد الكيميائية بشكل صحيح.
الصيانة الوقائية هي الدفاع الوحيد ضد التوقف الكارثي. إن تعقيد الخط المستمر يعني أن الفشل في نظام فرعي صغير واحد يوقف العملية بأكملها. يجب على مديري المصانع وضع جداول صيانة يومية وأسبوعية وشهرية صارمة.
تشمل المهام اليومية تنظيف رأس الخلط عالي الضغط لمنع التبلور الكيميائي، وفحص شفرات المنشار الطائرة بحثًا عن بلادة، وفحص مستويات السائل الهيدروليكي.
يجب أن تتضمن الصيانة الأسبوعية تشحيم سلاسل القيادة على الحزام الناقل المزدوج ومعايرة أجهزة استشعار السُمك.
تتطلب الإجراءات الروتينية الشهرية فحصًا عميقًا لقوالب التشكيل بحثًا عن التآكل وفحصًا تشخيصيًا كاملاً لشبكات اتصالات PLC.
ويضمن توثيق هذه الإجراءات في سجل الصيانة الرقمي المساءلة ويطيل العمر التشغيلي للمعدات.
قم بمراجعة منشأتك الحالية للتأكد من أن لديك سعة الطاقة المطلوبة البالغة 300 كيلووات ومساحة أرضية خطية كافية لخط مستمر.
حدد أهدافًا صارمة للإنتاج اليومي للمتر المربع استنادًا إلى بيانات المبيعات التاريخية ونمو السوق المتوقع لتحديد مستوى الأتمتة المطلوب لديك.
اطلب عروض أسعار مفصلة وتكلفة الشحن من ثلاثة موردين على الأقل تم فحصهم، مع ضمان تضمين جميع تكاليف الشحن والتركيب والتدريب.
تحقق من التوافر المحلي لقطع الغيار المهمة لأجهزة PLC والأنظمة الهيدروليكية التي يقترحها البائعون لمنع التوقف عن العمل في المستقبل.
ج: يتم فك اللفائف المعدنية وتشكيلها إلى مقاطع محددة. يتم تطبيق المواد الأساسية بين الصفائح المعدنية العلوية والسفلية. يدخل التجميع إلى ناقل حزام مزدوج ساخن حيث يتم ضغطه ومعالجته. وأخيرًا، يقوم المنشار الطائر الآلي بقطع اللوحة المتصلة إلى الطول قبل تكديسها وتغليفها.
ج: يتطلب الخط المستمر الآلي بالكامل عادةً مساحة خطية تتراوح من 50 إلى 100 متر، اعتمادًا على طول الحزام الناقل المزدوج ورفوف التبريد. تعد المساحة المربعة الإضافية واسعة النطاق إلزامية لتجهيز المواد الخام وتخزين المواد الكيميائية ومناورة البضائع تامة الصنع.
ج: تعمل الآلات المستمرة دون انقطاع، حيث تقوم بتغذية المواد الخام من جهة وإخراج الألواح المقطوعة من جهة أخرى، مما يجعلها مثالية للإنتاج القياسي بكميات كبيرة. تقوم الآلات المتقطعة بحقن الرغوة في الأشرطة المعدنية المجمعة مسبقًا في مكبس ثابت، مما يوفر مرونة للألواح المخصصة أو ذات الطول المتغير أو المتخصصة بمعدل إنتاج أبطأ.
ج: يتطلب الخط المستمر المؤتمت بالكامل عادةً من 3 إلى 5 مشغلين ماهرين في كل نوبة عمل لمراقبة الشركات المحدودة العامة، وإدارة تغذية المواد الخام، والإشراف على مراقبة الجودة. تتطلب الخطوط شبه الأوتوماتيكية عددًا أكبر بكثير من الموظفين، غالبًا من 8 إلى 12 عاملاً، للتعامل مع التحميل اليدوي، ومحاذاة اللوحة، والتكديس في نهاية الخط.
ج: نعم، توجد خطوط متعددة الوظائف، ولكنها تتطلب تكاملاً معقدًا. يجب أن يشتمل الخط على نظام رغوة كيميائي عالي الضغط للبولي يوريثان وتطبيق لاصق آلي ونظام إدخال ميكانيكي للصوف الصخري. يتطلب التبديل بين المادتين فترة توقف كبيرة لإعادة المعايرة والتنظيف.
ج: يمكن للخط المستمر الأوتوماتيكي بالكامل أن ينتج بشكل مريح ما بين 1500 إلى 3000+ متر مربع من الألواح النهائية يوميًا، اعتمادًا على أوقات معالجة المواد الأساسية، وسمك الصفائح المعدنية، وكفاءة أنظمة التجميع والتعبئة الآلية في نهاية الخط.
ج: تتطلب الخطوط الصناعية المستمرة عمومًا حوالي 240 كيلووات للطاقة التشغيلية الرئيسية. ومع ذلك، يجب أن توفر المرافق ما يصل إلى 300 كيلووات من الطاقة الإجمالية لدعم الأنظمة المساعدة وعناصر التسخين وضواغط الهواء ووحدات شفط الغبار الموضعية بأمان دون التسبب في انخفاض الجهد.


