
Просмотры: 0 Автор: Редактор сайта Время публикации: 22.10.2026 Происхождение: Сайт
Глобальный переход к энергоэффективному строительству привел к росту спроса на изоляционные панели, что вынудило производителей строительных материалов делать большие капиталовложения в производственное оборудование, чтобы оставаться конкурентоспособными. Масштабирование производства панелей требует балансировки первоначальных капитальных затрат с целевым ежедневным объемом производства, уровнем автоматизации и универсальностью для обработки различных основных материалов, таких как полиуретан, пенополистирол и минеральная вата, не создавая при этом узких мест на предприятии. Вам необходимо разобраться в сложной интеграции многоступенчатого оборудования в существующие рабочие процессы, сохраняя при этом строгий контроль качества готовой продукции. Эта разбивка охватывает пороговые значения мощности оборудования, рабочие процессы и требования к объектам. Понимая эти технические параметры, руководители предприятий могут с уверенностью оценить и обеспечить Машина для изготовления сэндвич-панелей , которая соответствует конкретным производственным целям и возможностям инфраструктуры.
Разница в стоимости: полуавтоматическое оборудование начального уровня требует меньших первоначальных капитальных затрат, тогда как высокопроизводительные полностью автоматизированные линии непрерывного действия требуют значительно более высоких инвестиций.
Пороговые значения мощности: Целевые показатели производства определяют архитектуру оборудования; полуавтоматические линии дают производительность 500–1000 кв.м/день, тогда как непрерывные линии достигают производительности 1500–3000+ кв.м/день при минимальных трудозатратах.
Требования к инфраструктуре: промышленное оборудование для производства сэндвич-панелей требует существенной модернизации, часто требующей от 240 до 300 кВт общей мощности и обширной линейной площади.
Проверка поставщика. Выбор надежного поставщика оборудования для производства сэндвич-панелей требует строгой оценки его поддержки при вводе в эксплуатацию, условий гарантии и наличия стандартизированных запасных частей.
Определение критериев успеха для вашего производственного предприятия начинается с приведения в соответствие целевых показателей ежедневного использования квадратных метров с фактическим рыночным спросом. Переоценка спроса приводит к чрезмерной капитализации, когда дорогостоящее оборудование простаивает в цехах. Недооценка спроса создает серьезные узкие места в производстве. Когда вы заставляете оборудование работать сверх номинального рабочего цикла, вы ускоряете механический износ и увеличиваете время простоя из-за технического обслуживания. Вы должны установить базовый уровень требуемой ежедневной производительности. Учитывайте пиковые сезонные потребности и прогнозируемый рост на пятилетний горизонт. Этот базовый уровень определяет фундаментальную архитектуру оборудования, которое вам необходимо приобрести.
Теоретическая мощность машины редко соответствует реальной производительности. На фактическую дневную доходность влияют несколько операционных переменных. Температура окружающей среды играет огромную роль, особенно для времени отверждения полиуретана. Вспенивание полиуретана основано на экзотермической химической реакции, которая очень чувствительна к окружающей среде. Если на вашем предприятии наблюдаются значительные колебания температуры, процесс отверждения будет отличаться. Операторам часто приходится снижать скорость линии, чтобы гарантировать, что панели не расслоятся после резки. Различия в толщине листового металла также влияют на производительность. Обработка более толстой стали требует более низких скоростей формовки валков, чтобы предотвратить деформацию материала и чрезмерную нагрузку на формовочные ролики. Кроме того, смена основного материала приводит к неизбежным простоям. Переход со стандартного полиуретанового сердечника на огнестойкий сердечник Rockwool требует повторной калибровки машины и промывки клеевой системы.
Оценивая уровень автоматизации, обратите внимание непосредственно на соотношение труда и производительности. Полуавтоматические производственные линии требуют ручного вмешательства на нескольких этапах. Работникам приходится вручную загружать материалы, управлять прессами для панелей и выполнять укладку в конце линии. Хотя эти системы требуют меньших первоначальных инвестиций, их максимальная производительность обычно составляет от 500 до 1000 квадратных метров в день. Они также во многом зависят от навыков оператора для поддержания стабильного качества. Полностью автоматические системы значительно сокращают ручной труд. Они используют автоматизированные разматыватели, головки непрерывного вспенивания и роботизированные вакуумные укладчики. Эти линии с комфортом производят от 1500 до более 3000 квадратных метров в день. Компромиссом является более высокий первоначальный капитал и необходимость в специализированном техническом персонале для обслуживания сложных ПЛК и серводвигателей.
Выбор между непрерывным и прерывистым производственным процессом зависит от ассортимента вашей продукции. А Линия непрерывного производства сэндвич-панелей спроектирована для крупносерийного стандартизированного производства. Сырье подается в один конец, а готовые панели, отрезанные по длине, выходят из другого без перерыва. Такая установка максимизирует пропускную способность и согласованность. И наоборот, прерывистые линии предназначены для индивидуальных заказов панелей переменной длины или специализированных панелей. Подумайте о негабаритных панелях холодильных складов или архитектурных фасадах, для которых требуются уникальные соединительные профили. Прерывное производство предполагает впрыскивание пены в предварительно собранные металлические кассеты внутри стационарного пресса. Он предлагает непревзойденную гибкость за счет общей скорости производства.
Эксплуатация современного оборудования для производства панелей требует строгого соблюдения стандартизированных рабочих процессов. Это обеспечивает целостность продукта и безопасность оператора. Фаза предпроизводственной настройки и калибровки — самая ответственная часть смены. Операторы начинают с включения питания основных шкафов управления и проверки настроек программируемого логического контроллера. Они проверяют, соответствуют ли скорость линии, длина резки и количество партий ежедневному производственному графику. Регуляторы температуры в резервуарах для химикатов, шлангах и двухленточном конвейере откалиброваны в соответствии с конкретным химическим составом, используемым в данный день.
Одновременно на линию загружается сырье. Вилочные погрузчики устанавливают стальные или алюминиевые рулоны на гидравлические разматыватели. Химические емкости, содержащие полиол и изоцианат, подключаются к дозирующим насосам высокого давления. После завершения калибровки начинается активная фаза производства. Металлические листы протягиваются через правильные ролики для снятия комплекта рулонов. Затем они проходят через установки обработки коронным разрядом, если требуется усиленное клеевое соединение. Верхние и нижние листы одновременно поступают в секцию профилирования. Ряд роликов из закаленной стали постепенно придает плоскому металлу желаемые профили, например, ребристые кровельные панели или плоские стеновые панели.
Синхронизация скорости формовочной машины с применением основного материала не подлежит обсуждению. Для полиуретановых панелей смесительная головка высокого давления перемещается вперед и назад по нижнему листу. Он дозирует точную жидкую химическую смесь. Верхний лист немедленно направляется вниз навстречу пенящейся смеси, как только она начинает расширяться. Объединенные слои затем поступают на двойной ленточный конвейер с подогревом. Этот компонент действует как непрерывно движущийся пресс. Конвейер удерживает металлические листы на точном расстоянии друг от друга, пока пена расширяется и затвердевает. Это обеспечивает равномерную толщину и плотность по всей панели.
Конечная обработка обеспечивает автоматический переход от фазы отверждения к окончательной упаковке. Когда непрерывная панель выходит из двойной ленты, автоматизированная летучая пила фиксируется на движущейся панели. Он режет материал до запрограммированной длины, не останавливая линию. Вырезанные панели быстро спускаются по выходному столу. Вакуумные штабелеры поднимают и складывают их в аккуратные пачки. Наконец, автоматические упаковочные машины оборачивают стопки защитной стретч-пленкой. Это сводит к минимуму ручную обработку, снижает утомляемость оператора и подготавливает товар к немедленной отправке.
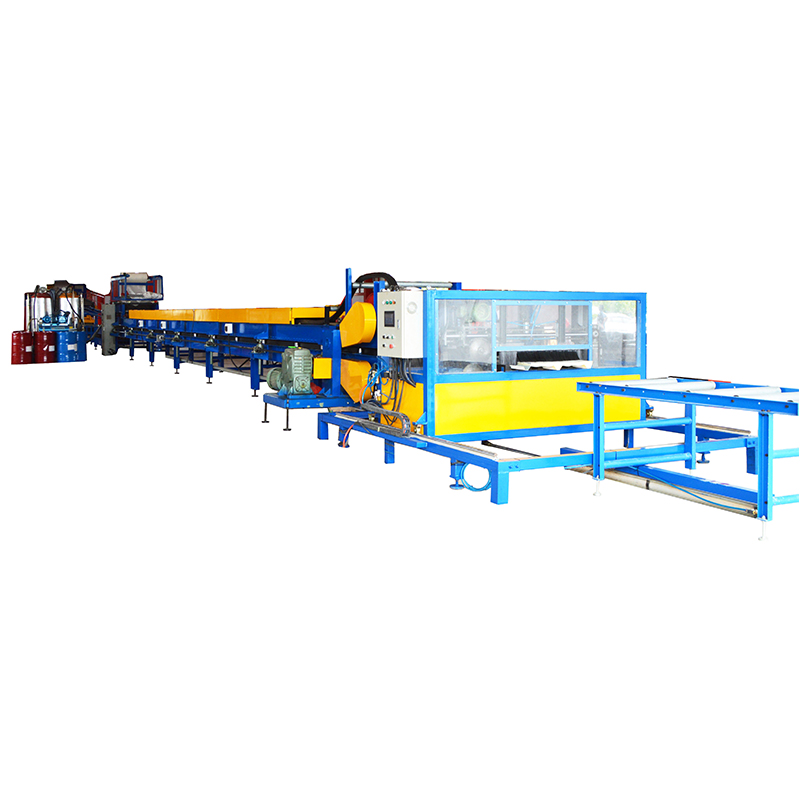
Понимание отдельных компонентов оборудования позволяет лучше планировать техническое обслуживание и устранять неисправности. Участок профилирования и обработки листового металла является механической основой линии. Промышленные спецификации обычно требуют, чтобы оборудование могло обрабатывать стальные или алюминиевые листы толщиной от 0,3 до 0,8 мм. Процесс начинается с гидравлических разматывателей, которые поддерживают рулоны весом до нескольких тонн. По мере разматывания металла автоматическая установка для покрытия пленкой наносит защитный пластиковый слой. Это предотвращает появление царапин на окрашенной поверхности во время формовки.
Станции прецизионного формования валков используют ряд роликов с прогрессивным углом наклона, установленных на прочных валах. На высококачественных машинах используются роликоформовочные станки кассетного типа. Это позволяет операторам быстро заменять целые роликовые узлы при смене профилей панелей, что значительно сокращает время настройки. Системы интеграции материалов сердцевины существенно различаются в зависимости от типа изоляции. Для Машина для изготовления сэндвич-панелей из полиуретана , система распыления и впрыска полиуретана под высоким давлением является наиболее сложным компонентом. Он состоит из точных дозирующих насосов, которые подают точные соотношения полиола, изоцианата и пенообразователей в смесительную головку высокого давления.
Смесительная головка использует ударное перемешивание для мгновенного смешивания химикатов перед их нанесением на нижний металлический лист. Контроль температуры внутри резервуаров для химикатов и нагнетательных шлангов строго регулируется с помощью водяных рубашек. Это обеспечивает постоянную вязкость жидкости и время реакции. На линиях по производству панелей из пенополистирола или минеральной ваты система интеграции переходит на нанесение клея. Автоматизированные форсунки наносят на внутренние поверхности металлических листов двухкомпонентный полиуретановый клей. Предварительно нарезанные блоки EPS или Rockwool затем механически вставляются и зажимаются между ними.
Системы вулканизации, резки и автоматической упаковки определяют конечное качество и внешний вид продукта. Двойной ленточный конвейер представляет собой массивную гусеничную ленту с подогревом. Обеспечивает необходимое сопротивление расширяющейся пене. Он изготовлен из тяжелых стальных реек и нагревается с помощью циркулирующего масла или электрических элементов для ускорения процесса химического отверждения. Следуя за конвейером, автоматизированная летающая пила выполняет точную резку. В этих пилах используются либо ленточные пилы, либо дисковые пилы. Они оснащены надежными системами пылеудаления для удаления мелких частиц, образующихся при резке металла и изоляции. Вакуумные штабелеры используют присоски, распределенные по портальной системе, для аккуратного подъема панелей. Это предотвращает повреждение соединительных соединений и укладывает их точно для автоматической упаковки.
Закупка тяжелого производственного оборудования требует сложного финансового планирования, которое выходит далеко за рамки установленной цены на оборудование. Капитальные затраты обычно классифицируются по уровню оборудования и уровню автоматизации. Полуавтоматическое оборудование низкого уровня требует более доступных первоначальных инвестиций. Это делает его подходящим для региональных производителей или тех, кто тестирует новый сегмент рынка. Однако эти системы требуют более высоких текущих затрат на рабочую силу и дают более низкую дневную урожайность. Высокоуровневые, полностью автоматические непрерывные линии требуют крупных капиталовложений. Эти системы разработаны с использованием компонентов премиум-класса, расширенной интеграции ПЛК и роботизированных систем обработки, предназначенных для работы в несколько смен с минимальным вмешательством человека.
Составляя бюджет на это оборудование, группы по закупкам часто упускают из виду скрытые затраты, связанные с закупками оборудования за рубежом. Доставка за границу для полной непрерывной линии часто требует использования нескольких 40-футовых контейнеров с открытым верхом или контейнеров с плоскими стойками. Это связано с огромными размерами двухленточного конвейера и станций профилирования. Импортные пошлины, сборы за таможенное оформление и внутренние перевозки до вашего объекта увеличивают значительные накладные расходы. Кроме того, необходимо арендовать специализированную оснастку и тяжелое подъемное оборудование для разгрузки и размещения оборудования на вашем заводе. Вы также должны заложить в бюджет технических специалистов производителя оригинального оборудования. Их проезд, проживание и суточные во время этапа ввода в эксплуатацию и обучения на объекте являются стандартными отраслевыми требованиями, которые должны быть учтены при первоначальном запросе на капитал.
Оценка эксплуатационных расходов и рентабельности инвестиций требует анализа долгосрочного повышения эффективности, обеспечиваемого оборудованием. Высокоавтоматизированный Линия по производству сэндвич-панелей сокращает отходы сырья за счет точного дозирования химикатов и оптимизированных алгоритмов резки, которые сводят к минимуму отходы. Потребление энергии является еще одним фактором. Современные двухленточные конвейеры с подогревом используют усовершенствованную изоляцию и эффективные теплообменники для поддержания температуры отверждения при меньшем потреблении электроэнергии. Экономия труда представляет собой наиболее значительное снижение эксплуатационных расходов. Заменив ручную укладку и упаковку автоматизированными портальными системами, предприятия смогут перераспределить персонал на контроль качества и логистику. Это снижает риск травматизма на рабочем месте и снижает общие расходы на заработную плату.
Особенность |
Полуавтоматическая производственная линия |
Полностью автоматическая непрерывная линия |
|---|---|---|
Ежедневная производительность |
500 - 1000 кв.м/день |
1500 - 3000+ кв.м/день |
Требования к рабочей силе |
Высокая (ручная загрузка, штабелирование) |
Низкий (в первую очередь мониторинг и контроль качества) |
Первоначальные капитальные затраты |
Нижний инвестиционный порог |
Крупные инвестиции в инфраструктуру |
Требуемый размер |
Умеренный (гибкая планировка) |
Обширный (требуется длинное линейное пространство) |
Лучше всего подходит для |
Индивидуальные заказы, переменная длина. |
Стандартизированные панели большого объема |
Установка Оборудование для производства промышленных сэндвич-панелей требует тщательной подготовки объекта. Электрическая инфраструктура должна быть достаточно надежной, чтобы выдерживать большие нагрузки без перепадов напряжения. Стандартная линия непрерывного производства обычно требует около 240 кВт основной рабочей мощности. Объекты должны обеспечивать общую мощность до 300 кВт для размещения вспомогательных систем, таких как воздушные компрессоры, охладители и пылеулавливающие установки. Стабильное подключение к сети промышленного уровня не подлежит обсуждению. Колебания напряжения могут вызвать сброс ПЛК, нарушить синхронизацию серводвигателей или изменить скорость дозирующих насосов химикатов. Это приводит к катастрофическому расходованию материалов. Многие заводы устанавливают специальные трансформаторы и источники бесперебойного питания для шкафов управления, чтобы снизить нестабильность сети.
Оптимизация площади и планировки определяет физический ход вашего производственного процесса. Непрерывные линии требуют массивной линейной площади. Их длина от разматывателей до станции окончательной упаковки часто превышает 50–100 метров. Фундамент под двухленточным конвейером должен быть усилен и идеально выровнен. Если пол провиснет, конвейер деформирует панели во время отверждения. Помимо площади, занимаемой машиной, руководители предприятий должны выделять обширные площади для хранения сырья. Рулоны стали, химические бочки и поддоны из минеральной ваты требуют организованного и доступного хранения. Хранение готовой продукции не менее требовательно. Сэндвич-панели громоздки и требуют широких проходов для безопасного маневрирования вилочных погрузчиков во время погрузочных операций.
При производстве панелей строго регламентируется контроль окружающей среды и безопасности. Пенополиуретаны и изоцианаты выделяют опасные пары. Для этого требуется промышленная вентиляция и локальные вытяжные зонты непосредственно над смесительной головкой и входом в конвейер. Если линия обрабатывает минеральную вату или пенополистирол, в летательные пилы и фрезерные станции необходимо интегрировать высокопроизводительные системы пылеудаления. Это предотвращает накопление горючей пыли и защищает здоровье органов дыхания оператора. Стандарты защиты машин должны строго соответствовать местным правилам техники безопасности. Ограждение по периметру, световые завесы на входе и выходе прессы, а также стратегически расположенные кнопки аварийной остановки являются обязательными. Они предотвращают опасность защемления и запутывания в секциях профилирования рулонов.
Аппаратное обеспечение — это только половина уравнения. Возможности вашего Поставщик оборудования для изготовления сэндвич-панелей определяет долгосрочную жизнеспособность вашей производственной линии. Техническая поддержка и опыт ввода в эксплуатацию имеют первостепенное значение. Поставщик должен продемонстрировать успешный опыт привлечения инженеров для наблюдения за физической установкой. Они должны выполнить сложную калибровку систем дозирования химикатов и провести комплексные приемочные испытания на объекте. Если поставщик полагается исключительно на сторонних подрядчиков при установке, риск недопонимания и задержки ввода в эксплуатацию значительно возрастает. Обучение операторов, проводимое OEM-производителем, не менее важно. Ваша команда должна быть обучена пониманию химических реакций, устранению неисправностей гидравлической системы и быстрому изменению профиля.
Выбор компонентов является основным показателем долговечности оборудования. При оценке поставщика внимательно изучите спецификацию материалов для систем управления и приводов. Надежные производители используют всемирно признанные бренды для своих ПЛК, серводвигателей, преобразователей частоты и гидравлических клапанов. Использование стандартизированных, доступных по всему миру компонентов гарантирует, что в случае выхода детали из строя ваша группа технического обслуживания сможет найти замену на месте в течение нескольких часов. Вы не можете позволить себе ждать неделями, пока запатентованная деталь будет отправлена из-за границы. Оборудование, созданное с использованием малоизвестной локализованной электроники, неизбежно приведет к длительным и дорогостоящим простоям.
Соответствие требованиям и сертификаты подтверждают, что оборудование соответствует строгим стандартам эксплуатации и безопасности. Убедитесь, что поставщик предоставляет оборудование, имеющее маркировку CE по европейским стандартам, сертификацию UL по электробезопасности в Северной Америке или сертификацию ISO 9001 по управлению качеством производства. Эти сертификаты доказывают, что оборудование разработано для работы в промышленных условиях. Они подтверждают, что оборудование имеет соответствующее электрическое экранирование и включает в себя отказоустойчивые механизмы для защиты как операторов, так и объекта.
Интеграция новой производственной линии в действующий объект сопряжена со значительными рисками реализации. Управление простоями установки является наиболее насущной проблемой для руководителей предприятий, которым приходится выполнять существующие заказы клиентов. Стандартная стратегия смягчения последствий предполагает поэтапный подход. При замене старой машины создайте стратегический запас готовых панелей перед выводом из эксплуатации устаревшего оборудования. Альтернативно, подготовьте фундамент и электрическую инфраструктуру для новой линии в параллельном отсеке. Это позволяет старой машине работать до тех пор, пока новая система не пройдет первоначальные заводские приемочные испытания на месте. Такая параллельная установка сводит к минимуму период отключения электроэнергии, когда производство не происходит.
Ошибка оператора на начальном этапе запуска является основной причиной потерь материалов и повреждения оборудования. новый Машина для производства сэндвич-панелей из ПУ работает на более высоких скоростях и требует более жестких допусков, чем устаревшее оборудование. Для снижения этого риска необходимы строгие протоколы обучения под руководством OEM-производителей. Тренировку не следует растягивать на один день. Он должен охватывать процедуры холодного запуска, протоколы аварийного отключения, корректировку химических соотношений в зависимости от температуры окружающей среды и процедуры ручного управления. Внедрение теневой программы, в которой операторы работают вместе с техническими специалистами OEM в течение первых двух недель активного производства, значительно сокращает время обучения. Это предотвращает дорогостоящие ошибки, такие как использование двойной ленты без надлежащего распределения химикатов.
Профилактическое обслуживание является единственной защитой от катастрофических простоев. Сложность непрерывной линии означает, что сбой в одной небольшой подсистеме останавливает всю работу. Руководители предприятий должны установить строгие ежедневные, еженедельные и ежемесячные графики технического обслуживания.
Ежедневные задачи включают промывку смесительной головки под высоким давлением для предотвращения химической кристаллизации, проверку летающих пильных полотен на предмет затупления и проверку уровня гидравлической жидкости.
Еженедельное техническое обслуживание должно включать смазку приводных цепей двухленточного конвейера и калибровку датчиков толщины.
Ежемесячные процедуры требуют глубокой проверки штампов для профилирования на предмет износа и полной диагностической проверки сетей связи ПЛК.
Документирование этих процедур в цифровом журнале технического обслуживания обеспечивает подотчетность и продлевает срок службы оборудования.
Проведите аудит вашего текущего объекта, чтобы убедиться, что у вас есть необходимая мощность 300 кВт и достаточная линейная площадь для непрерывной линии.
Определите строгие ежедневные цели по производству квадратных метров на основе исторических данных о продажах и прогнозируемого роста рынка, чтобы определить необходимый уровень автоматизации.
Запросите подробные расценки с указанием стоимости доставки как минимум у трех проверенных поставщиков, гарантируя, что все расходы на доставку, установку и обучение будут включены.
Проверьте наличие на месте критически важных запасных частей для ПЛК и гидравлических систем, предлагаемых поставщиками, чтобы предотвратить будущие простои.
A: Рулоны металла разматываются и формуются в специальные профили. Материалы сердцевины наносятся между верхним и нижним металлическими листами. Сборка поступает на двойной ленточный конвейер с подогревом, где она прессуется и отверждается. Наконец, автоматизированная летающая пила разрезает непрерывную панель на нужную длину, прежде чем ее укладывать и упаковывать.
Ответ: Для полностью автоматизированной непрерывной линии обычно требуется линейная площадь от 50 до 100 метров, в зависимости от длины двойного ленточного конвейера и охлаждающих стоек. Дополнительные обширные площади необходимы для размещения сырья, хранения химикатов и маневрирования готовой продукции.
Ответ: Машины непрерывного действия работают без перебоев, подавая сырье с одного конца и выдавая нарезанные панели с другого, что делает их идеальными для крупносерийного стандартизированного производства. Машины прерывистого действия впрыскивают пену в предварительно собранные металлические кассеты в стационарном прессе, обеспечивая гибкость при изготовлении нестандартных, переменной длины или специализированных панелей при более медленной производительности.
Ответ: Полностью автоматизированная линия непрерывного действия обычно требует от 3 до 5 квалифицированных операторов в смену для контроля ПЛК, управления подачей сырья и контроля качества. Полуавтоматические линии требуют значительно большего количества персонала, часто от 8 до 12 человек, для ручной загрузки, выравнивания панелей и укладки в конце линии.
О: Да, многофункциональные линии существуют, но они требуют сложной интеграции. Линия должна включать как систему химического вспенивания под высоким давлением для полиуретана, так и систему автоматического нанесения клея и механическую установку для минеральной ваты. Переключение между двумя материалами требует значительного времени простоя для повторной калибровки и очистки.
Ответ: Полностью автоматическая линия непрерывного действия может с комфортом производить от 1500 до 3000+ квадратных метров готовых панелей в день, в зависимости от времени отверждения основного материала, толщины листового металла и эффективности автоматизированных систем укладки и упаковки в конце линии.
Ответ: Для промышленных непрерывных линий обычно требуется около 240 кВт основной рабочей мощности. Однако на объектах должна быть предусмотрена общая мощность до 300 кВт для безопасной поддержки вспомогательных систем, нагревательных элементов, воздушных компрессоров и локализованных установок пылеудаления, не вызывая перепадов напряжения.


