
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site
La transition mondiale vers une construction économe en énergie a accru la demande de panneaux isolants, obligeant les fabricants de matériaux de construction à évaluer de lourds investissements en équipements de production pour rester compétitifs. La production de panneaux à grande échelle nécessite d'équilibrer les dépenses d'investissement initiales par rapport à la production quotidienne cible, aux niveaux d'automatisation et à la polyvalence nécessaire pour gérer différents matériaux de base tels que le PU, le PSE et la laine de roche sans provoquer de goulots d'étranglement dans les installations. Vous devez naviguer dans l'intégration complexe de machines à plusieurs étapes dans les flux de travail existants tout en maintenant un contrôle qualité rigoureux sur le produit fini. Cette répartition couvre les seuils de capacité des équipements, les flux de travail opérationnels et les exigences en matière d'installations. En comprenant ces paramètres techniques, les directeurs d'usine peuvent évaluer et acquérir en toute confiance un machine à panneaux sandwich qui s'aligne sur des objectifs de production spécifiques et des capacités d'infrastructure.
Variations de coûts : les équipements semi-automatiques d'entrée de gamme nécessitent des dépenses d'investissement initiales inférieures, tandis que les lignes continues de grande capacité entièrement automatisées nécessitent un investissement nettement plus élevé.
Seuils de capacité : les objectifs de production dictent l’architecture des équipements ; les lignes semi-automatiques produisent 500 à 1 000 m²/jour, tandis que les lignes continues atteignent plus de 1 500 à 3 000 m²/jour avec un minimum de main d'œuvre.
Exigences en matière d'infrastructure : les équipements de fabrication de panneaux sandwich industriels nécessitent des mises à niveau substantielles des installations, exigeant souvent de 240 kW à 300 kW de puissance totale et un vaste espace linéaire au sol.
Vérification des fournisseurs : La sélection d'un fournisseur fiable de machines à panneaux sandwich nécessite une évaluation stricte de son assistance à la mise en service, des conditions de garantie et de la disponibilité de pièces de rechange standardisées.
La définition des critères de réussite de votre usine de fabrication commence par l'alignement des objectifs quotidiens en mètres carrés sur la demande réelle du marché. La surestimation de la demande conduit à une surcapitalisation, où des machines coûteuses restent inutilisées dans les ateliers. La sous-estimation de la demande crée de graves goulets d’étranglement dans la production. Lorsque vous forcez un équipement à fonctionner au-delà de son cycle de service nominal, vous accélérez l’usure mécanique et augmentez les temps d’arrêt pour maintenance. Vous devez établir une base de référence pour la production quotidienne requise. Tenez compte des demandes saisonnières de pointe et de la croissance projetée sur un horizon de cinq ans. Cette référence dicte l’architecture fondamentale de l’équipement que vous devez vous procurer.
La capacité théorique des machines correspond rarement aux performances réelles. Plusieurs variables opérationnelles ont un impact sur votre rendement quotidien réel. La température ambiante joue un rôle majeur, en particulier pour les temps de durcissement du PU. Le moussage du polyuréthane repose sur une réaction chimique exothermique très sensible à l’environnement. Si votre installation subit des fluctuations de température importantes, le processus de durcissement variera. Les opérateurs sont souvent obligés de ralentir la vitesse de la ligne pour s'assurer que les panneaux ne se délaminent pas après la découpe. Les variations de calibre des tôles ont également un impact sur le rendement. La manipulation d'acier plus épais nécessite des vitesses de profilage plus lentes pour éviter la déformation du matériau et des contraintes excessives sur les rouleaux de formage. De plus, les changements de matériaux de base entraînent des temps d'arrêt inévitables. Le passage d'un noyau en PU standard à un noyau en laine de roche résistant au feu nécessite un recalibrage de la machine et un rinçage du système adhésif.
Lorsque vous évaluez les niveaux d’automatisation, examinez directement le rapport main-d’œuvre/production. Les lignes de production semi-automatiques nécessitent une intervention manuelle à plusieurs étapes. Les travailleurs doivent charger manuellement les matériaux, faire fonctionner les presses à panneaux et gérer l'empilage en fin de ligne. Bien que ces systèmes nécessitent un investissement initial moindre, ils plafonnent généralement à 500 à 1 000 mètres carrés par jour. Ils dépendent également fortement des compétences des opérateurs pour maintenir une qualité constante. Les systèmes entièrement automatiques réduisent considérablement le travail manuel. Ils utilisent des dérouleurs automatisés, des têtes de mousse continue et des empileurs robotisés sous vide. Ces lignes produisent confortablement entre 1 500 et plus de 3 000 mètres carrés par jour. Le compromis est le capital initial plus élevé requis et le besoin de personnel de maintenance spécialisé pour entretenir les automates et servomoteurs complexes.
Le choix entre des processus de fabrication continus et discontinus dépend de votre gamme de produits. UN La ligne de production continue de panneaux sandwich est conçue pour des séries de production standardisées à grand volume. Les matières premières s'alimentent à une extrémité et les panneaux finis coupés à longueur émergent de l'autre sans interruption. Cette configuration maximise le débit et la cohérence. A l’inverse, les lignes discontinues sont conçues pour des commandes de panneaux sur mesure, de longueur variable ou spécialisées. Pensez aux panneaux de stockage frigorifique surdimensionnés ou aux façades architecturales qui nécessitent des profils de joint uniques. La fabrication discontinue consiste à injecter de la mousse dans des cassettes métalliques préassemblées à l'intérieur d'une presse stationnaire. Il offre une flexibilité inégalée au détriment de la vitesse de production globale.
L’exploitation d’équipements modernes de fabrication de panneaux nécessite le strict respect de flux de travail standardisés. Cela garantit l’intégrité du produit et la sécurité de l’opérateur. La phase de configuration et d’étalonnage de pré-production est la partie la plus exigeante du changement. Les opérateurs commencent par mettre sous tension les armoires de commande principales et inspecter les paramètres du contrôleur logique programmable. Ils vérifient que la vitesse de la ligne, les longueurs de coupe et les quantités des lots correspondent au calendrier de production quotidien. Les contrôles de température des réservoirs de produits chimiques, des tuyaux et du convoyeur à double bande sont calibrés pour correspondre à la formulation chimique spécifique utilisée ce jour-là.
Simultanément, les matières premières sont chargées sur la ligne. Les chariots élévateurs positionnent les bobines d'acier ou d'aluminium sur les dérouleurs hydrauliques. Des bacs à produits chimiques contenant du polyol et de l'isocyanate sont connectés aux pompes doseuses haute pression. Une fois l’étalonnage terminé, la phase active de fabrication commence. Les tôles sont tirées à travers des rouleaux de nivellement pour retirer les bobines. Ils passent ensuite par des unités de traitement corona si une liaison adhésive améliorée est requise. Les feuilles supérieure et inférieure entrent simultanément dans la section de profilage. Une série de rouleaux en acier trempé façonnent progressivement le métal plat selon les profils souhaités, tels que des panneaux de toit nervurés ou des panneaux muraux plats.
La synchronisation de la vitesse de la profileuse avec l'application du matériau de base n'est pas négociable. Pour les panneaux en polyuréthane, la tête de mélange haute pression traverse la feuille inférieure d'avant en arrière. Il distribue un mélange chimique liquide précis. La feuille supérieure est immédiatement guidée vers le bas pour rencontrer le mélange moussant au moment où il commence à se dilater. Les couches combinées entrent ensuite dans le convoyeur à double bande chauffé. Ce composant agit comme une presse en mouvement continu. Le convoyeur maintient les tôles à une distance précise pendant que la mousse se dilate et durcit. Cela garantit une épaisseur et une densité uniformes sur l’ensemble du panneau.
Le traitement de fin de ligne gère la transition automatisée de la phase de durcissement à l'emballage final. Lorsque le panneau continu sort de la double courroie, une scie volante automatisée se fixe sur le panneau mobile. Il coupe le matériau à la longueur programmée sans arrêter la ligne. Les panneaux découpés sont rapidement accélérés sur une table de déroulement. Les gerbeurs sous vide les soulèvent et les disposent en paquets soignés. Enfin, des machines d'emballage automatique enveloppent les piles dans un film étirable protecteur. Cela minimise la manipulation manuelle, réduit la fatigue de l'opérateur et prépare les marchandises pour une expédition immédiate.
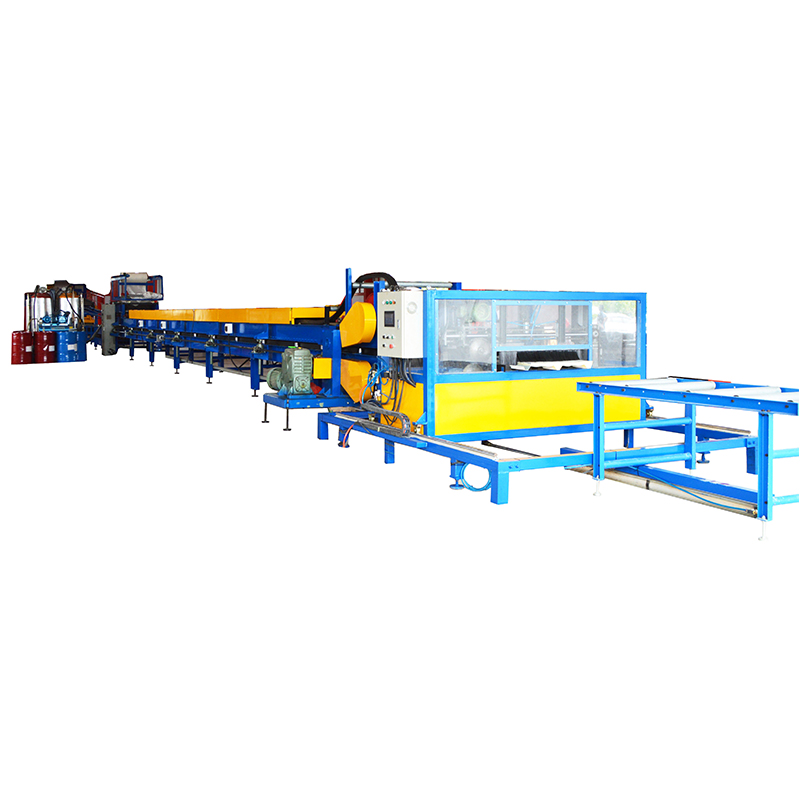
Comprendre les composants individuels des machines permet une meilleure planification de la maintenance et un meilleur dépannage. La section de profilage et de traitement de la tôle constitue la base mécanique de la ligne. Les spécifications industrielles exigent généralement que l'équipement soit capable de manipuler des tôles d'acier ou d'aluminium d'une épaisseur allant de 0,3 mm à 0,8 mm. Le processus commence par des dérouleurs hydrauliques qui supportent des bobines pesant jusqu'à plusieurs tonnes. Au fur et à mesure que le métal se déroule, une unité de recouvrement automatique applique une couche de plastique protectrice. Cela évite de rayer la surface peinte lors du formage.
Les stations de profilage de précision utilisent une série de rouleaux à angle progressif montés sur des arbres robustes. Les machines de haute qualité utilisent des formeuses à rouleaux de type cassette. Cela permet aux opérateurs de remplacer rapidement des ensembles de rouleaux entiers lors du changement de profils de panneaux, réduisant ainsi considérablement le temps de configuration. Les systèmes d’intégration des matériaux de base varient considérablement en fonction du type d’isolation. Pour un Machine à panneaux sandwich en polyuréthane , le système de pulvérisation et d'injection de PU à haute pression est le composant le plus complexe. Il se compose de pompes doseuses précises qui fournissent des proportions exactes de polyol, d'isocyanate et d'agents gonflants à une tête de mélange haute pression.
La tête de mélange utilise un mélange par impact pour mélanger instantanément les produits chimiques avant de les distribuer sur la tôle inférieure. Le contrôle de la température dans les réservoirs de produits chimiques et les tuyaux de livraison est strictement régulé via des chemises d'eau. Cela garantit une viscosité du fluide et des temps de réaction constants. Pour les lignes produisant des panneaux EPS ou Rockwool, le système d’intégration passe à l’application d’adhésif. Des buses de pulvérisation automatisées appliquent une colle polyuréthane à deux composants sur les surfaces intérieures des tôles. Des blocs prédécoupés en EPS ou en laine de roche sont ensuite insérés mécaniquement et pressés entre eux.
Les systèmes de durcissement, de découpe et d'emballage automatique dictent la qualité finale et la présentation du produit. Le convoyeur à double bande est une chenille massive et chauffée. Il offre la résistance nécessaire contre la mousse en expansion. Il est construit à partir de lattes d'acier lourdes et chauffé via une circulation d'huile ou des éléments électriques pour accélérer le processus de durcissement chimique. Après le convoyeur, la scie volante automatisée effectue une coupe de précision. Ces scies utilisent soit des lames de scie à ruban, soit des lames circulaires. Ils sont équipés de systèmes d'extraction de poussière robustes pour traiter les fines particules générées lors de la coupe du métal et de l'isolation. Les gerbeurs sous vide utilisent des ventouses réparties sur un système de portique pour soulever les panneaux en douceur. Cela évite d'endommager les joints imbriqués et les empile avec précision pour les emballages automatiques.
L’achat de machines de fabrication lourdes implique une planification financière complexe qui va bien au-delà du prix autocollant de l’équipement. Les dépenses en capital sont généralement classées par niveau de machine et niveau d'automatisation. Les équipements semi-automatiques de bas de gamme nécessitent un investissement initial plus accessible. Cela le rend adapté aux fabricants régionaux ou à ceux qui testent un nouveau segment de marché. Cependant, ces systèmes entraînent des coûts de main-d’œuvre permanents plus élevés et produisent des rendements quotidiens inférieurs. Les lignes continues haut de gamme entièrement automatiques représentent un investissement en capital majeur. Ces systèmes sont conçus avec des composants haut de gamme, une intégration API avancée et des systèmes de manutention robotisés conçus pour exécuter plusieurs équipes avec une intervention humaine minimale.
Lors de la budgétisation de cet équipement, les équipes d'approvisionnement négligent souvent les coûts cachés associés aux achats internationaux de machines. L'expédition à l'étranger pour une ligne continue complète nécessite souvent plusieurs conteneurs à toit ouvert ou à rack plat de 40 pieds. Cela est dû à la taille même du convoyeur à double bande et des stations de profilage. Les droits d'importation, les frais de dédouanement et le fret intérieur vers votre établissement ajoutent des frais généraux substantiels. De plus, des gréements spécialisés et du matériel de levage lourd doivent être loués pour décharger et positionner la machinerie à l’intérieur de votre usine. Vous devez également prévoir un budget pour les techniciens du fabricant d’équipement d’origine. Leurs tarifs de déplacement, d'hébergement et d'indemnité journalière pendant la phase de mise en service et de formation sur site sont des exigences standard de l'industrie qui doivent être prises en compte dans la demande de capital initiale.
L’évaluation des dépenses opérationnelles et du retour sur investissement nécessite d’analyser les gains d’efficacité à long terme apportés par l’équipement. Un système hautement automatisé La ligne de production de panneaux sandwich réduit le gaspillage de matières premières grâce à un dosage chimique précis et à des algorithmes de coupe optimisés qui minimisent les chutes. La consommation d'énergie est un autre facteur. Les convoyeurs à double bande chauffés modernes utilisent une isolation avancée et des échangeurs de chaleur efficaces pour maintenir les températures de durcissement avec moins de consommation électrique. Les économies de main d’œuvre représentent la réduction des coûts opérationnels la plus significative. En remplaçant l'empilage et l'emballage manuels par des systèmes de portiques automatisés, les installations peuvent réaffecter le personnel au contrôle qualité et à la logistique. Cela réduit le risque d’accidents du travail et réduit les dépenses salariales globales.
Fonctionnalité |
Ligne de production semi-automatique |
Ligne continue entièrement automatique |
|---|---|---|
Capacité de production quotidienne |
500 à 1 000 m²/jour |
1 500 à 3 000+ m²/jour |
Exigences de main d'œuvre |
Élevé (Chargement manuel, empilement) |
Faible (principalement surveillance et contrôle qualité) |
Dépense d'investissement initiale |
Seuil d’investissement inférieur |
Un investissement majeur dans les infrastructures |
Empreinte requise |
Modéré (mise en page flexible) |
Vaste (espace linéaire long requis) |
Idéal pour |
Commandes sur mesure, longueurs variables |
Panneaux standardisés à grand volume |
Installation Les équipements de fabrication de panneaux sandwich industriels exigent une préparation rigoureuse des installations. L’infrastructure électrique doit être suffisamment robuste pour gérer des consommations électriques massives sans chutes de tension. Une ligne de production continue standard nécessite généralement environ 240 kW pour la puissance opérationnelle principale. Les installations doivent fournir jusqu'à 300 kW de puissance totale pour accueillir des systèmes auxiliaires tels que des compresseurs d'air, des refroidisseurs et des unités d'extraction de poussière. Une connexion au réseau stable et de qualité industrielle n’est pas négociable. Les fluctuations de tension peuvent provoquer des réinitialisations de l'automate, perturber la synchronisation des servomoteurs ou modifier la vitesse des pompes doseuses de produits chimiques. Cela entraîne un gaspillage de matériaux catastrophique. De nombreuses usines installent des transformateurs dédiés et des alimentations sans interruption pour les armoires de commande afin d'atténuer l'instabilité du réseau.
L’espace au sol et l’optimisation de l’aménagement dictent le flux physique de votre processus de fabrication. Les lignes continues nécessitent une empreinte linéaire massive. Ils dépassent souvent 50 à 100 mètres de longueur depuis les dérouleurs jusqu'au poste de conditionnement final. Les fondations situées sous le convoyeur à double bande doivent être fortement renforcées et parfaitement nivelées. Si le sol s'affaisse, le convoyeur déformera les panneaux pendant le durcissement. Au-delà de l'empreinte au sol de la machine, les directeurs d'usine doivent allouer une superficie importante pour le stockage des matières premières. Les bobines d'acier, les fûts de produits chimiques et les palettes de laine de roche nécessitent un stockage organisé et accessible. Le stockage des produits finis est tout aussi exigeant. Les panneaux sandwich sont volumineux et nécessitent des allées larges pour permettre les manœuvres en toute sécurité des chariots élévateurs lors des opérations de chargement des camions.
Les contrôles environnementaux et de sécurité sont fortement réglementés dans la fabrication de panneaux. Les agents moussants de polyuréthane et les isocyanates produisent des vapeurs dangereuses. Ceux-ci nécessitent une ventilation industrielle et des hottes d'extraction localisées directement au-dessus de la tête de mélange et de l'entrée du convoyeur. Si la ligne traite de la laine de roche ou du PSE, des systèmes d'extraction de poussière de grande capacité doivent être intégrés aux stations de scie volante et de fraisage. Cela empêche l’accumulation de poussière combustible et protège la santé respiratoire de l’opérateur. Les normes de protection des machines doivent respecter strictement les réglementations de sécurité locales. Une clôture périphérique, des barrières immatérielles aux points d'entrée et de sortie de la presse et des boutons d'arrêt d'urgence stratégiquement placés sont obligatoires. Ils évitent les risques d'écrasement et d'enchevêtrement dans les sections de profilage.
Le matériel ne représente que la moitié de l’équation. La capacité de votre Le fournisseur de machines à panneaux sandwich détermine la viabilité à long terme de votre ligne de production. L’assistance technique et l’expertise en mise en service sont primordiales. Un fournisseur doit démontrer une expérience avérée en matière de déploiement d’ingénieurs pour superviser l’installation physique. Ils doivent effectuer l’étalonnage complexe des systèmes de dosage de produits chimiques et effectuer des tests complets d’acceptation sur site. Si un fournisseur s'appuie uniquement sur des sous-traitants tiers pour l'installation, le risque de problèmes de communication et de délais de mise en route retardés augmente considérablement. La formation des opérateurs fournie par le constructeur OEM est tout aussi essentielle. Votre équipe doit être formée à la compréhension des réactions chimiques, au dépannage des défauts hydrauliques et à la réalisation de changements de profil rapides.
L’approvisionnement en composants est un indicateur majeur de la longévité des équipements. Lors de l’évaluation d’un fournisseur, examinez la nomenclature des systèmes de contrôle et des groupes motopropulseurs. Les fabricants fiables utilisent des marques internationalement reconnues pour leurs automates programmables, servomoteurs, variateurs de fréquence et vannes hydrauliques. L'utilisation de composants standardisés et disponibles dans le monde entier garantit que lorsqu'une pièce finit par tomber en panne, votre équipe de maintenance peut trouver un remplacement localement en quelques heures. Vous ne pouvez pas vous permettre d’attendre des semaines pour qu’une pièce exclusive soit expédiée depuis l’étranger. Les équipements construits avec des composants électroniques obscurs et localisés entraîneront inévitablement des temps d'arrêt prolongés et coûteux.
La conformité et les certifications vérifient que l'équipement répond à des normes de fonctionnement et de sécurité rigoureuses. Assurez-vous que le fournisseur fournit des machines portant le marquage CE pour les normes européennes, la certification UL pour la sécurité électrique nord-américaine ou la certification ISO 9001 pour la gestion de la qualité de fabrication. Ces certifications prouvent que l'équipement a été conçu pour résister aux environnements industriels. Ils confirment que les machines sont dotées d'un blindage électrique adéquat et intègrent des mécanismes de sécurité pour protéger à la fois les opérateurs et l'installation.
L'intégration d'une nouvelle ligne de production dans une installation active présente des risques de mise en œuvre importants. La gestion des temps d'arrêt des installations est la préoccupation la plus pressante des directeurs d'usine qui doivent maintenir les commandes clients existantes. La stratégie d’atténuation standard implique une approche progressive. Si vous remplacez une machine plus ancienne, constituez un inventaire stratégique des panneaux finis avant de mettre hors service l’équipement existant. Vous pouvez également préparer les fondations et l’infrastructure électrique de la nouvelle ligne dans une travée parallèle. Cela permet à l'ancienne machine de fonctionner jusqu'à ce que le nouveau système réussisse ses premiers tests d'acceptation en usine sur site. Cette installation parallèle minimise la période de panne pendant laquelle aucune production n'a lieu.
L’erreur de l’opérateur lors de la phase initiale de montée en puissance est l’une des principales causes de gaspillage de matériaux et de dommages aux équipements. Un nouveau La machine à panneaux sandwich PU fonctionne à des vitesses plus élevées et nécessite des tolérances plus strictes que les équipements existants. L’atténuation de ce risque nécessite des protocoles de formation rigoureux dirigés par les OEM. La formation ne doit pas être précipitée en un seul après-midi. Il doit couvrir les procédures de démarrage à froid, les protocoles d'arrêt d'urgence, les ajustements du rapport chimique en fonction de la température ambiante et les procédures de commande manuelle. La mise en œuvre d'un programme parallèle dans lequel les opérateurs travaillent aux côtés des techniciens OEM pendant les deux premières semaines de production active réduit considérablement la courbe d'apprentissage. Cela évite des erreurs coûteuses telles que le fonctionnement de la double courroie sans une distribution appropriée des produits chimiques.
La maintenance préventive est la seule défense contre les temps d'arrêt catastrophiques. La complexité d'une ligne continue signifie qu'une défaillance dans un petit sous-système interrompt l'ensemble du fonctionnement. Les directeurs d'usine doivent établir des programmes de maintenance quotidiens, hebdomadaires et mensuels stricts.
Les tâches quotidiennes comprennent le rinçage de la tête de mélange à haute pression pour éviter la cristallisation chimique, l'inspection des lames de scie volantes pour déceler leur matité et la vérification des niveaux de liquide hydraulique.
L'entretien hebdomadaire doit consister à graisser les chaînes d'entraînement du convoyeur à double bande et à calibrer les capteurs d'épaisseur.
Les routines mensuelles nécessitent une inspection approfondie des matrices de profilage pour détecter l'usure et un contrôle diagnostique complet des réseaux de communication PLC.
La documentation de ces procédures dans un journal de maintenance numérique garantit la responsabilité et prolonge la durée de vie opérationnelle de l'équipement.
Auditez votre installation actuelle pour confirmer que vous disposez de la capacité électrique requise de 300 kW et d'un espace linéaire au sol suffisant pour une ligne continue.
Définissez des objectifs de production quotidiens stricts en mètres carrés, basés sur les données de ventes historiques et la croissance projetée du marché, afin de déterminer le niveau d'automatisation requis.
Demandez des devis détaillés et précis auprès d'au moins trois fournisseurs agréés, en vous assurant que tous les frais d'expédition, d'installation et de formation sont inclus.
Vérifier la disponibilité locale des pièces de rechange critiques pour les automates et les systèmes hydrauliques proposés par les fournisseurs afin d'éviter de futurs temps d'arrêt.
R : Les bobines de métal sont déroulées et laminées en profils spécifiques. Les matériaux de base sont appliqués entre les tôles supérieure et inférieure. L'ensemble entre dans un convoyeur à double bande chauffé où il est pressé et durci. Enfin, une scie volante automatisée coupe le panneau continu à longueur avant qu'il ne soit empilé et emballé.
R : Une ligne continue entièrement automatisée nécessite généralement une empreinte linéaire de 50 à 100 mètres, en fonction de la longueur du convoyeur à double bande et des racks de refroidissement. Une vaste superficie supplémentaire est obligatoire pour la préparation des matières premières, le stockage des produits chimiques et la manœuvre des produits finis.
R : Les machines en continu fonctionnent sans interruption, alimentant les matières premières à une extrémité et produisant des panneaux découpés à l'autre, ce qui les rend idéales pour une production standardisée à grand volume. Des machines discontinues injectent de la mousse dans des cassettes métalliques pré-assemblées dans une presse stationnaire, offrant ainsi une flexibilité pour des panneaux personnalisés, de longueur variable ou spécialisés à un rythme de production plus lent.
R : Une ligne continue entièrement automatisée nécessite généralement 3 à 5 opérateurs qualifiés par équipe pour surveiller les automates, gérer l'alimentation en matières premières et superviser le contrôle qualité. Les lignes semi-automatiques nécessitent beaucoup plus de personnel, souvent de 8 à 12 ouvriers, pour gérer le chargement manuel, l'alignement des panneaux et l'empilage en fin de ligne.
R : Oui, des lignes multifonctionnelles existent, mais elles nécessitent une intégration complexe. La ligne doit comprendre à la fois un système de moussage chimique à haute pression pour le PU et un système automatisé d'application d'adhésif et d'insertion mécanique pour la laine de roche. La commutation entre les deux matériaux nécessite des temps d'arrêt importants pour le réétalonnage et le nettoyage.
R : Une ligne continue entièrement automatique peut produire confortablement entre 1 500 et plus de 3 000 mètres carrés de panneaux finis par jour, en fonction des temps de durcissement du matériau de base, de l'épaisseur de la tôle et de l'efficacité des systèmes automatisés d'empilage et d'emballage en fin de ligne.
R : Les lignes industrielles continues nécessitent généralement environ 240 kW pour la puissance opérationnelle principale. Cependant, les installations doivent fournir jusqu'à 300 kW de puissance totale pour prendre en charge en toute sécurité les systèmes auxiliaires, les éléments chauffants, les compresseurs d'air et les unités d'extraction de poussière localisées sans provoquer de chutes de tension.


