
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-22 Origen: Sitio
El cambio global hacia la construcción energéticamente eficiente ha aumentado la demanda de paneles aislados, lo que ha obligado a los fabricantes de materiales de construcción a evaluar fuertes inversiones de capital en equipos de producción para seguir siendo competitivos. Ampliar la producción de paneles requiere equilibrar el gasto de capital inicial con la producción diaria objetivo, los niveles de automatización y la versatilidad para manejar diferentes materiales centrales como PU, EPS y lana de roca sin causar cuellos de botella en las instalaciones. Debe navegar por la compleja integración de maquinaria de múltiples etapas en los flujos de trabajo existentes mientras mantiene un estricto control de calidad sobre el producto terminado. Este desglose cubre los umbrales de capacidad de los equipos, los flujos de trabajo operativos y los requisitos de las instalaciones. Al comprender estos parámetros técnicos, los gerentes de planta pueden evaluar y adquirir con confianza un Máquina de paneles sándwich que se alinea con objetivos de producción específicos y capacidades de infraestructura.
Variaciones de costos: los equipos semiautomáticos de nivel básico requieren un menor gasto de capital inicial, mientras que las líneas continuas totalmente automatizadas y de alta capacidad exigen una inversión significativamente mayor.
Umbrales de capacidad: los objetivos de producción dictan la arquitectura del equipo; Las líneas semiautomáticas producen entre 500 y 1000 m2/día, mientras que las líneas continuas alcanzan entre 1500 y 3000+ m2/día con una mano de obra mínima.
Demandas de infraestructura: Los equipos de fabricación de paneles sándwich industriales requieren mejoras sustanciales en las instalaciones, que a menudo exigen de 240 kW a 300 kW de potencia total y un amplio espacio lineal.
Investigación de proveedores: Seleccionar un proveedor confiable de máquinas de paneles sándwich requiere una evaluación estricta de su soporte de puesta en servicio, términos de garantía y disponibilidad de piezas de repuesto estandarizadas.
La definición de criterios de éxito para su instalación de fabricación comienza con alinear los objetivos de metros cuadrados diarios con la demanda real del mercado. Sobreestimar la demanda conduce a una sobrecapitalización, donde maquinaria costosa permanece inactiva en el taller. Subestimar la demanda crea graves cuellos de botella en la producción. Cuando obliga al equipo a funcionar más allá de su ciclo de trabajo nominal, acelera el desgaste mecánico y aumenta el tiempo de inactividad por mantenimiento. Debe establecer una línea base de producción diaria requerida. Tenga en cuenta las demandas estacionales máximas y el crecimiento proyectado en un horizonte de cinco años. Esta línea de base dicta la arquitectura fundamental del equipo que necesita adquirir.
La capacidad teórica de la máquina rara vez coincide con el rendimiento real. Varias variables operativas afectan su rendimiento diario real. La temperatura ambiente juega un papel muy importante, especialmente en los tiempos de curado del PU. La espuma de poliuretano se basa en una reacción química exotérmica que es muy sensible al entorno circundante. Si sus instalaciones experimentan fluctuaciones significativas de temperatura, el proceso de curado variará. Los operadores a menudo se ven obligados a reducir la velocidad de la línea para garantizar que los paneles no se delaminen después del corte. Las variaciones del calibre de la chapa también afectan el rendimiento. El manejo de acero más grueso requiere velocidades de perfilado más lentas para evitar la deformación del material y una tensión excesiva en los rodillos formadores. Además, los cambios de material del núcleo introducen tiempos de inactividad inevitables. El cambio de un núcleo de PU estándar a un núcleo de lana de roca resistente al fuego requiere recalibración de la máquina y lavado del sistema adhesivo.
Al evaluar los niveles de automatización, observe directamente la relación mano de obra-producción. Las líneas de producción semiautomáticas requieren intervención manual en múltiples etapas. Los trabajadores deben cargar materiales manualmente, operar las prensas de paneles y manejar el apilado al final de la línea. Si bien estos sistemas requieren una inversión inicial menor, normalmente alcanzan un máximo de 500 a 1000 metros cuadrados por día. También dependen en gran medida de la habilidad del operador para mantener una calidad constante. Los sistemas totalmente automáticos reducen drásticamente el trabajo manual. Utilizan desenrolladores automáticos, cabezales de formación de espuma continua y apiladores de vacío robóticos. Estas líneas producen cómodamente entre 1.500 y más de 3.000 metros cuadrados por día. La contrapartida es el mayor capital inicial requerido y la necesidad de personal de mantenimiento especializado para dar servicio a PLC y servomotores complejos.
La elección entre procesos de fabricación continuos y discontinuos depende de su combinación de productos. A La línea de producción continua de paneles sándwich está diseñada para tiradas de producción estandarizadas de gran volumen. Las materias primas entran por un extremo y los paneles terminados y cortados a medida emergen por el otro sin interrupción. Esta configuración maximiza el rendimiento y la coherencia. Por el contrario, las líneas discontinuas están diseñadas para pedidos de paneles personalizados, de longitud variable o especializados. Piense en paneles de almacenamiento en frío de gran tamaño o fachadas arquitectónicas que requieren perfiles de unión únicos. La fabricación discontinua implica inyectar espuma en casetes metálicos premontados dentro de una prensa estacionaria. Ofrece una flexibilidad inigualable a costa de la velocidad de producción general.
Operar equipos modernos de fabricación de paneles requiere un estricto cumplimiento de flujos de trabajo estandarizados. Esto garantiza la integridad del producto y la seguridad del operador. La fase de configuración y calibración de preproducción es la parte más exigente del turno. Los operadores comienzan encendiendo los gabinetes de control principales e inspeccionando la configuración del controlador lógico programable. Verifican que la velocidad de la línea, las longitudes de corte y las cantidades de los lotes coincidan con el programa de producción diario. Los controles de temperatura para los tanques de productos químicos, las mangueras y la cinta transportadora doble están calibrados para que coincidan con la formulación química específica que se utiliza ese día.
Al mismo tiempo, se cargan las materias primas en la línea. Las carretillas elevadoras colocan bobinas de acero o aluminio en los desenrolladores hidráulicos. A las bombas dosificadoras de alta presión se conectan contenedores de productos químicos que contienen poliol e isocianato. Una vez completada la calibración, comienza la fase de fabricación activa. Las láminas de metal se tiran a través de rodillos niveladores para retirar el juego de bobinas. Luego pasan a través de unidades de tratamiento corona si se requiere una unión adhesiva mejorada. Las hojas superior e inferior ingresan simultáneamente a la sección de perfilado. Una serie de rodillos de acero endurecido moldean gradualmente el metal plano hasta obtener los perfiles deseados, como paneles de techo nervados o paneles de pared planos.
Sincronizar la velocidad de la máquina formadora de rodillos con la aplicación del material central no es negociable. Para los paneles de poliuretano, el cabezal mezclador de alta presión recorre la lámina inferior de un lado a otro. Dispensa una mezcla química líquida precisa. La lámina superior se guía inmediatamente hacia abajo para encontrarse con la mezcla espumosa justo cuando comienza a expandirse. Las capas combinadas ingresan luego a la cinta transportadora doble calentada. Este componente actúa como una prensa en movimiento continuo. El transportador mantiene las láminas de metal a una distancia precisa mientras la espuma se expande y cura. Esto garantiza un espesor y una densidad uniformes en todo el panel.
El procesamiento de final de línea se encarga de la transición automatizada desde la fase de curado hasta el envasado final. Cuando el panel continuo sale de la cinta doble, una sierra voladora automatizada se sujeta al panel móvil. Corta el material a la longitud programada sin detener la línea. Los paneles cortados se aceleran rápidamente hacia abajo sobre una mesa de salida. Los apiladores al vacío los levantan y organizan en paquetes ordenados. Finalmente, las máquinas de embalaje automático envuelven las pilas en una película protectora extensible. Esto minimiza la manipulación manual, reduce la fatiga del operador y prepara la mercancía para su envío inmediato.
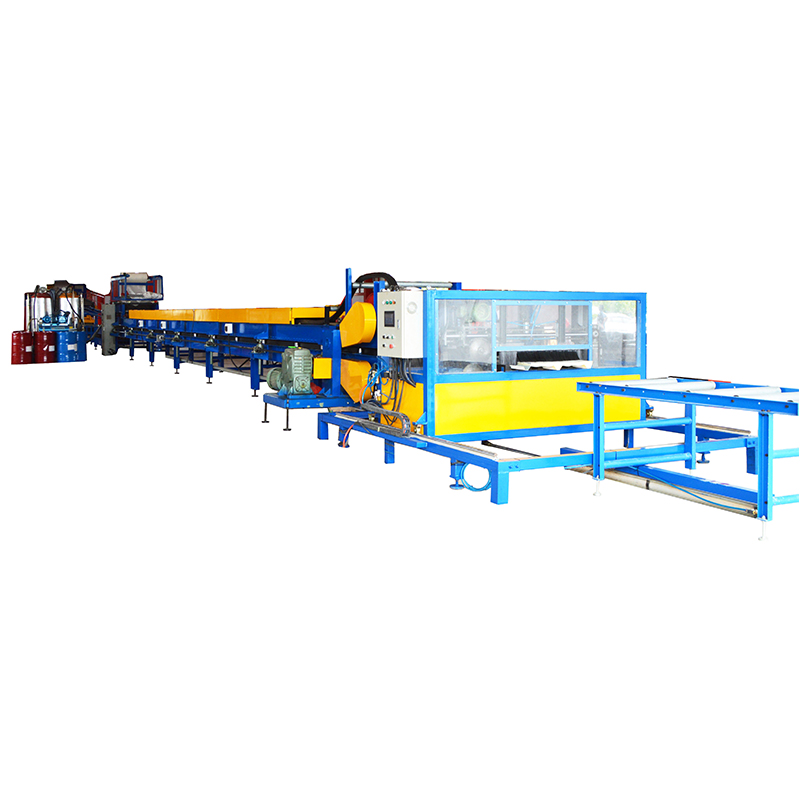
Comprender los componentes individuales de la maquinaria permite una mejor planificación del mantenimiento y resolución de problemas. La sección de perfilado y procesamiento de chapa metálica es la base mecánica de la línea. Las especificaciones industriales normalmente requieren que el equipo manipule láminas de acero o aluminio con un espesor de entre 0,3 mm y 0,8 mm. El proceso comienza con desenrolladores hidráulicos que soportan bobinas de hasta varias toneladas. A medida que el metal se desenrolla, una unidad automática de recubrimiento de película aplica una capa protectora de plástico. Esto evita rayar la superficie pintada durante el moldeado.
Las estaciones de perfilado de precisión utilizan una serie de rodillos en ángulo progresivo montados sobre ejes de alta resistencia. Las máquinas de alta calidad utilizan formadoras de rodillos tipo casete. Esto permite a los operadores cambiar conjuntos completos de rodillos rápidamente al cambiar los perfiles del panel, lo que reduce drásticamente el tiempo de configuración. Los sistemas de integración de materiales del núcleo varían significativamente según el tipo de aislamiento. por un Máquina de paneles sándwich de poliuretano , el sistema de inyección y pulverización de PU a alta presión es el componente más complejo. Consiste en bombas dosificadoras precisas que suministran proporciones exactas de poliol, isocianato y agentes espumantes a un cabezal mezclador de alta presión.
El cabezal mezclador utiliza una mezcla por impacto para mezclar los productos químicos instantáneamente antes de dispensarlos sobre la lámina metálica inferior. El control de temperatura dentro de los tanques de productos químicos y las mangueras de suministro está estrictamente regulado mediante camisas de agua. Esto garantiza una viscosidad del fluido y tiempos de reacción constantes. Para las líneas que producen paneles de EPS o Rockwool, el sistema de integración pasa a la aplicación de adhesivos. Las boquillas rociadoras automáticas aplican un pegamento de poliuretano de dos componentes a las superficies internas de las láminas de metal. A continuación se insertan mecánicamente bloques precortados de EPS o Rockwool y se presionan entre ellos.
Los sistemas de curado, corte y autoenvasado dictan la calidad y presentación final del producto. La cinta transportadora doble es una enorme oruga calefactada. Proporciona la resistencia necesaria contra la expansión de la espuma. Está construido con listones de acero pesados y se calienta mediante aceite circulante o elementos eléctricos para acelerar el proceso de curado químico. Siguiendo el transportador, la sierra voladora automatizada realiza cortes de precisión. Estas sierras utilizan hojas de sierra de cinta o hojas circulares. Están equipados con robustos sistemas de extracción de polvo para manejar las partículas finas generadas al cortar metal y aislamiento. Los apiladores por vacío utilizan ventosas distribuidas a través de un sistema de pórtico para levantar los paneles suavemente. Esto evita daños en las uniones entrelazadas y las apila con precisión para las envolvedoras automáticas.
La adquisición de maquinaria de fabricación pesada implica una planificación financiera compleja que va mucho más allá del precio de etiqueta del equipo. El gasto de capital generalmente se clasifica por nivel de máquina y nivel de automatización. Los equipos semiautomáticos de bajo nivel requieren una inversión inicial más accesible. Esto lo hace adecuado para fabricantes regionales o para aquellos que prueban un nuevo segmento de mercado. Sin embargo, estos sistemas incurren en costos laborales continuos más altos y producen rendimientos diarios más bajos. Las líneas continuas de alto nivel y totalmente automáticas representan una importante inversión de capital. Estos sistemas están diseñados con componentes de primera calidad, integración avanzada de PLC y sistemas de manipulación robótica diseñados para ejecutar múltiples turnos con una mínima intervención humana.
Al presupuestar este equipo, los equipos de adquisiciones frecuentemente pasan por alto los costos ocultos asociados con las compras internacionales de maquinaria. El envío al extranjero para una línea continua completa a menudo requiere múltiples contenedores abiertos o de estante plano de 40 pies. Esto se debe al gran tamaño de la cinta transportadora doble y de las estaciones de perfilado. Los derechos de importación, las tarifas de despacho de aduanas y el transporte interno a sus instalaciones añaden gastos generales sustanciales. Además, se debe alquilar aparejos especializados y equipos de elevación pesada para descargar y posicionar la maquinaria dentro de su planta. También debe presupuestar los técnicos del fabricante de equipos originales. Sus viajes, alojamiento y viáticos diarios durante la fase de puesta en servicio y capacitación en el sitio son requisitos estándar de la industria que deben tenerse en cuenta en la solicitud de capital inicial.
La evaluación de los gastos operativos y el retorno de la inversión requiere analizar las ganancias de eficiencia a largo plazo proporcionadas por el equipo. Un altamente automatizado La línea de producción de paneles sándwich reduce el desperdicio de materia prima mediante una dosificación química precisa y algoritmos de corte optimizados que minimizan los recortes. El consumo de energía es otro factor. Los modernos transportadores de doble correa calentados utilizan aislamiento avanzado e intercambiadores de calor eficientes para mantener las temperaturas de curado con menos consumo eléctrico. Los ahorros de mano de obra representan la reducción de costos operativos más significativa. Al reemplazar el apilado y embalaje manual con sistemas de pórtico automatizados, las instalaciones pueden reasignar personal al control de calidad y la logística. Esto reduce el riesgo de lesiones en el lugar de trabajo y reduce los gastos generales de nómina.
Característica |
Línea de producción semiautomática |
Línea continua completamente automática |
|---|---|---|
Capacidad de producción diaria |
500 - 1.000 m²/día |
1.500 - 3.000+ m²/día |
Requisitos Laborales |
Alto (Carga manual, apilamiento) |
Bajo (principalmente monitoreo y control de calidad) |
Gasto de capital inicial |
Umbral de inversión más bajo |
Gran inversión en infraestructura |
Huella requerida |
Moderado (diseño flexible) |
Extenso (se requiere un espacio lineal largo) |
Más adecuado para |
Pedidos a medida, longitudes variables. |
Paneles estandarizados de gran volumen |
Instalación Los equipos de fabricación de paneles sándwich industriales exigen una preparación rigurosa de las instalaciones. La infraestructura eléctrica debe ser lo suficientemente robusta para soportar consumos masivos de energía sin caídas de voltaje. Una línea de producción continua estándar normalmente requiere alrededor de 240 kW como potencia operativa principal. Las instalaciones deben contar con hasta 300 kW de potencia total para acomodar sistemas auxiliares como compresores de aire, enfriadores y unidades de extracción de polvo. Una conexión a red estable y de calidad industrial no es negociable. Las fluctuaciones de voltaje pueden causar reinicios del PLC, interrumpir la sincronización de los servomotores o alterar la velocidad de las bombas dosificadoras de químicos. Esto produce un desperdicio de material catastrófico. Muchas plantas instalan transformadores dedicados y sistemas de alimentación ininterrumpida para los gabinetes de control para mitigar la inestabilidad de la red.
La optimización del espacio y la distribución dictan el flujo físico de su proceso de fabricación. Las líneas continuas requieren una huella lineal enorme. A menudo superan los 50 a 100 metros de longitud desde las desbobinadoras hasta la estación de embalaje final. La base debajo de la cinta transportadora doble debe estar fuertemente reforzada y perfectamente nivelada. Si el piso se hunde, el transportador deformará los paneles durante el curado. Más allá del espacio que ocupa la máquina, los gerentes de planta deben asignar una gran cantidad de metros cuadrados para la preparación de la materia prima. Las bobinas de acero, los tambores de productos químicos y las paletas de lana de roca requieren un almacenamiento organizado y accesible. El almacenamiento de productos terminados es igualmente exigente. Los paneles sándwich son voluminosos y requieren pasillos amplios para maniobrar con seguridad el montacargas durante las operaciones de carga de camiones.
Los controles ambientales y de seguridad están fuertemente regulados en la fabricación de paneles. Los agentes espumantes de poliuretano y los isocianatos producen vapores peligrosos. Estos requieren ventilación industrial y campanas de extracción localizadas directamente encima del cabezal mezclador y la entrada del transportador. Si la línea procesa lana de roca o EPS, se deben integrar sistemas de extracción de polvo de alta capacidad en las estaciones de fresado y sierra volante. Esto evita la acumulación de polvo combustible y protege la salud respiratoria del operador. Los estándares de protección de máquinas deben cumplir estrictamente con las normas de seguridad locales. Son obligatorios vallados perimetrales, cortinas de luz en los puntos de entrada y salida de la prensa y botones de parada de emergencia estratégicamente ubicados. Evitan riesgos de aplastamiento y enredos en las secciones de perfilado.
El hardware es sólo la mitad de la ecuación. La capacidad de su El proveedor de máquinas para paneles sándwich determina la viabilidad a largo plazo de su línea de producción. El soporte técnico y la experiencia en la puesta en marcha son primordiales. Un proveedor debe demostrar un historial comprobado de implementar ingenieros para supervisar la instalación física. Deben realizar la compleja calibración de los sistemas de medición de productos químicos y realizar pruebas integrales de aceptación del sitio. Si un proveedor depende únicamente de contratistas externos para la instalación, el riesgo de falta de comunicación y retrasos en los tiempos de preparación aumenta significativamente. La capacitación del operador proporcionada por el OEM es igualmente crítica. Su equipo debe estar capacitado para comprender las reacciones químicas, solucionar fallas hidráulicas y realizar cambios rápidos de perfil.
El abastecimiento de componentes es un indicador importante de la longevidad del equipo. Al evaluar a un proveedor, examine la lista de materiales de los sistemas de control y los trenes de transmisión. Los fabricantes confiables utilizan marcas reconocidas internacionalmente para sus PLC, servomotores, variadores de frecuencia y válvulas hidráulicas. El uso de componentes estandarizados y disponibles globalmente garantiza que, cuando una pieza finalmente falla, su equipo de mantenimiento pueda obtener un reemplazo localmente en cuestión de horas. No puede permitirse el lujo de esperar semanas para que se envíe una pieza patentada desde el extranjero. Los equipos construidos con componentes electrónicos poco conocidos y localizados conducirán inevitablemente a tiempos de inactividad prolongados y costosos.
El cumplimiento y las certificaciones verifican que el equipo cumple con rigurosos estándares operativos y de seguridad. Asegúrese de que el proveedor proporcione maquinaria que lleve la marca CE para las normas europeas, la certificación UL para seguridad eléctrica de América del Norte o la certificación ISO 9001 para la gestión de calidad de fabricación. Estas certificaciones demuestran que el equipo ha sido diseñado para resistir entornos industriales. Confirman que la maquinaria cuenta con blindaje eléctrico adecuado e incorpora mecanismos de seguridad para proteger tanto a los operadores como a las instalaciones.
La integración de una nueva línea de producción en una instalación activa introduce importantes riesgos de implementación. Gestionar el tiempo de inactividad de la instalación es la preocupación más apremiante para los gerentes de planta que deben mantener los pedidos existentes de los clientes. La estrategia de mitigación estándar implica un enfoque gradual. Si reemplaza una máquina antigua, cree un inventario estratégico de paneles terminados antes de desmantelar el equipo heredado. Alternativamente, prepare los cimientos y la infraestructura eléctrica para la nueva línea en una bahía paralela. Esto permite que la máquina antigua funcione hasta que el nuevo sistema pase su prueba inicial de aceptación en fábrica en el sitio. Esta instalación paralela minimiza el período de apagón en el que no se produce producción.
El error del operador durante la fase inicial de aceleración es la causa principal de desperdicio de material y daños al equipo. un nuevo La máquina de paneles sándwich de PU opera a velocidades más altas y requiere tolerancias más estrictas que los equipos tradicionales. Mitigar este riesgo requiere protocolos de capacitación rigurosos dirigidos por OEM. El entrenamiento no debe limitarse a una sola tarde. Debe cubrir procedimientos de arranque en frío, protocolos de parada de emergencia, ajustes de proporciones químicas basados en la temperatura ambiente y procedimientos de anulación manual. La implementación de un programa paralelo en el que los operadores trabajan junto con los técnicos OEM durante las dos primeras semanas de producción activa reduce significativamente la curva de aprendizaje. Evita errores costosos como hacer funcionar la doble correa sin una distribución adecuada de productos químicos.
El mantenimiento preventivo es la única defensa contra tiempos de inactividad catastróficos. La complejidad de una línea continua significa que una falla en un pequeño subsistema detiene toda la operación. Los gerentes de planta deben establecer estrictos cronogramas de mantenimiento diario, semanal y mensual.
Las tareas diarias incluyen lavar el cabezal mezclador de alta presión para evitar la cristalización química, inspeccionar las hojas de sierra volante para detectar si están desafiladas y verificar los niveles de líquido hidráulico.
El mantenimiento semanal debe incluir engrasar las cadenas de transmisión de la cinta transportadora doble y calibrar los sensores de espesor.
Las rutinas mensuales requieren una inspección profunda de los troqueles de perfilado en busca de desgaste y una verificación de diagnóstico completa de las redes de comunicación PLC.
Documentar estos procedimientos en un registro de mantenimiento digital garantiza la responsabilidad y extiende la vida útil operativa del equipo.
Audite sus instalaciones actuales para confirmar que tiene la capacidad de potencia requerida de 300 kW y suficiente espacio lineal para una línea continua.
Defina objetivos estrictos de producción diaria de metros cuadrados basados en datos históricos de ventas y crecimiento proyectado del mercado para determinar el nivel de automatización requerido.
Solicite cotizaciones detalladas de costos de entrega de al menos tres proveedores examinados, asegurándose de que todos los costos de envío, instalación y capacitación estén incluidos.
Verificar la disponibilidad local de repuestos críticos para los PLC y sistemas hidráulicos propuestos por los proveedores para evitar futuros tiempos de inactividad.
R: Las bobinas de metal se desenrollan y se laminan en perfiles específicos. Los materiales centrales se aplican entre las láminas metálicas superior e inferior. El conjunto ingresa a una cinta transportadora doble calentada donde se prensa y cura. Finalmente, una sierra voladora automática corta el panel continuo a medida antes de apilarlo y envolverlo.
R: Una línea continua totalmente automatizada normalmente requiere una huella lineal de 50 a 100 metros, dependiendo de la longitud de la cinta transportadora doble y las rejillas de enfriamiento. Se requieren metros cuadrados adicionales y extensos para la preparación de materias primas, el almacenamiento de productos químicos y la maniobra de productos terminados.
R: Las máquinas continuas funcionan sin interrupción, alimentan materias primas por un extremo y salen paneles cortados por el otro, lo que las hace ideales para producción estandarizada de gran volumen. Las máquinas discontinuas inyectan espuma en casetes metálicos preensamblados en una prensa estacionaria, lo que ofrece flexibilidad para paneles personalizados, de longitud variable o especializados a un ritmo de producción más lento.
R: Una línea continua totalmente automatizada normalmente requiere de 3 a 5 operadores capacitados por turno para monitorear los PLC, gestionar la alimentación de materia prima y supervisar el control de calidad. Las líneas semiautomáticas requieren mucho más personal, a menudo de 8 a 12 trabajadores, para manejar la carga manual, la alineación de paneles y el apilado al final de la línea.
R: Sí, existen líneas multifuncionales, pero requieren una integración compleja. La línea debe contar tanto con un sistema de espumado químico a alta presión para PU como con un sistema automatizado de aplicación de adhesivo e inserción mecánica para Rockwool. El cambio entre los dos materiales requiere un tiempo de inactividad significativo para la recalibración y la limpieza.
R: Una línea continua completamente automática puede producir cómodamente entre 1500 y 3000+ metros cuadrados de paneles terminados por día, dependiendo de los tiempos de curado del material central, el espesor de la chapa y la eficiencia de los sistemas automatizados de apilado y embalaje de final de línea.
R: Las líneas industriales continuas generalmente requieren alrededor de 240 kW como potencia operativa principal. Sin embargo, las instalaciones deben disponer de hasta 300 kW de potencia total para soportar de forma segura sistemas auxiliares, elementos calefactores, compresores de aire y unidades de extracción de polvo localizadas sin provocar caídas de voltaje.


