
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-02 الأصل: موقع
الاستثمار في معدات تشكيل اللف الصناعية هو قرار رأسمالي عالي المخاطر. إن تأثير عدم التطابق - الذي يتم قياسه من حيث هدر المواد، ووقت التوقف عن العمل، والألواح المرفوضة - يفوق بكثير جهد الإعداد الأولي. يواجه المصنعون في كثير من الأحيان صعوبة في مواءمة متطلبات السوق الإقليمية المحددة مع بنية الماكينة الصحيحة. تتطلب ارتفاعات الأضلاع الفريدة وسمك المواد والتشطيبات الجمالية أدوات محددة. غالبًا ما يؤدي عدم المحاذاة إلى اختناقات في الإنتاج، أو ضعف الاستقرار التشغيلي، أو تآكل المعدات مبكرًا.
يوفر هذا الدليل إطارًا للتقييم الفني لتقييم مواصفات الماكينة. سوف تتعلم كيفية مطابقة المعدات مع ملفات تعريف التسقيف المحددة بشكل فعال. نحن نستكشف المفاضلات بين سرعة الإنتاج ومتانة الماكينة والكفاءة التشغيلية على المدى الطويل. من خلال فهم الميكانيكا الأساسية ل آلة لوحة السقف ، يمكنك التأكد من أن خط الإنتاج الخاص بك يلبي القواعد المعمارية المحلية مع الحفاظ على معدلات إنتاجية عالية.
الملف الشخصي يملي الهندسة المعمارية: الأبعاد الدقيقة، والتشطيب، ونوع الألواح (على سبيل المثال، الضلع المنخفض، الضلع العالي، البلاط المتدرج) يجب أن تدفع اختيار محطات التشكيل وتكوينات الأسطوانة.
السلامة الهيكلية غير قابلة للتفاوض: يعد إطار الماكينة الثقيلة والبكرات المتينة أمرًا بالغ الأهمية لاستقرار الإنتاج وتقليل الاهتزاز أثناء التشغيل عالي السرعة.
أنظمة التحكم تنتج إنتاجية عالية: تعد أنظمة التحكم PLC المستقرة ضرورية لمعالجة الدفعات الدقيقة، وتقليل معدلات الخردة، وضمان أطوال القطع الدقيقة.
مقايضات المساحة مقابل المخرجات: توفر إمكانات الملف الشخصي المزدوج كفاءة في استخدام المساحة، لكن الأجهزة المخصصة ذات الملف الفردي توفر إنتاجية مستمرة أعلى لعمليات التوسع.
تملي معايير البناء الإقليمية الملف التعريفي الدقيق الذي يجب عليك إنتاجه. يجب عليك تقييم المتطلبات المحلية للضلع المنخفض مقارنة بالضلع المرتفع. تخدم الألواح ذات الضلع المنخفض بشكل عام التطبيقات السكنية أو التجارية الخفيفة حيث يكون الطقس القاسي أقل إثارة للقلق. توفر الملامح عالية الضلع قدرات تمديد هيكلية فائقة. إنهم يتعاملون مع أحمال الثلوج الكثيفة ورفع الرياح الشديدة بشكل فعال. يجب عليك تقييم الحالات الواقعية لمعايير حمل محددة في منطقتك المستهدفة قبل الانتهاء من أي مواصفات للمعدات.
تحديد معايير الملف الشخصي الإقليمية الدقيقة قبل اختيار المعدات. تشتمل ملفات التعريف الشائعة على TR4 أو R-Panel أو AG Panel أو التصميمات المموجة مقاس 7/8 بوصة. إن التأكد من مطابقة أدواتك للقوانين المعمارية المحلية يمنع رفض المنتج في موقع العمل. تحتاج أيضًا إلى تحديد عروض اللوحة المطلوبة. احسب عرض التغذية للملف الخام مقابل العرض الفعال للوحة النهائية. تضمن معايرة العرض المناسبة أن الماكينة تتعامل مع أحجام الملفات القياسية دون إهدار حواف الحواف بشكل مفرط.
لتحديد متطلبات السوق بشكل منهجي، اتبع الخطوات التالية التي تم اختبارها ميدانيًا:
قم بمراجعة قوانين البناء المحلية لتحديد الحد الأدنى المطلوب لارتفاع الضلع وتداخل الألواح من أجل مقاومة الطقس.
قم بإجراء مسح لموردي الملفات المحليين للتأكد من عروض التغذية القياسية المتوفرة في منطقتك (عادةً 914 مم، أو 1000 مم، أو 1220 مم).
احسب عرض التغطية الفعال للوحة النهائية لتحديد إنتاجية المادة الدقيقة لكل ملف.
حدد طريقة التثبيت السائدة في السوق لديك (المثبت المكشوف مقابل المشبك المخفي) لتحديد تصميم ملف تعريف الحافة.
قم بعرض ذروة الإنتاج اليومي الموسمي لديك للاختيار بين تكوينات الماكينة ذات السرعة القياسية والسرعة العالية.
تحدد المادة الخام الضغط الميكانيكي المطبق على بكرات التشكيل. حدد المواد الدقيقة التي تنوي معالجتها. تشمل المواد الشائعة الفولاذ المجلفن والألمنيوم المطلي مسبقًا والجلفلوم العاري. يُظهر كل معدن خصائص زنبركية مختلفة أثناء عملية التشكيل على البارد. يتطلب الألومنيوم خلوصًا مختلفًا للأسطوانة مقارنة بالفولاذ لمنع التمدد أو التمزق على طول حواف الضلع.
حدد نطاق السُمك المطلوب لخط الإنتاج الخاص بك. يتطلب السقف القياسي عادةً سمكًا يتراوح بين 0.3 مم و0.8 مم. يجب عليك أيضًا تحديد الحد الأقصى لقوة الخضوع للفولاذ. يتراوح الفولاذ الطري عادةً ما بين 235 ميجا باسكال إلى 300 ميجا باسكال. يمكن أن يصل الفولاذ عالي الشد، والذي يستخدم غالبًا في التطبيقات الصناعية، إلى 550 ميجا باسكال (G550) أو أعلى. يتطلب تشكيل الفولاذ G550 عددًا أكبر بكثير من محطات الأسطوانة لثني المعدن تدريجيًا دون كسر الطلاء. يجب أن تقوم الآلة بتشكيل هذه المواد بشكل موثوق دون توقف المحرك الرئيسي أو انحراف أعمدة الأسطوانة.
احسب الناتج اليومي المطلوب لتحديد سرعة الماكينة اللازمة. تعمل الآلات القياسية بسرعة 12 إلى 15 مترًا في الدقيقة. تناسب هذه السرعة الطلب الإقليمي المعتدل وعمليات المناوبة الواحدة. إذا كنت تواجه ذروة المتطلبات الموسمية أو تقوم بتشغيل جداول زمنية متعددة المناوبات، فأنت بحاجة إلى إعداد عالي السرعة. عالية السرعة تعمل معدات تشكيل لوحة السقف بسرعة 25 إلى 30 مترًا في الدقيقة أو أسرع. تتطلب الآلات الأسرع إطارات أثقل، ومحركات أكبر، وناقلات حركة لعلبة التروس، وأنظمة تبريد هيدروليكية متقدمة للحفاظ على التشغيل المستمر دون ارتفاع درجة الحرارة.
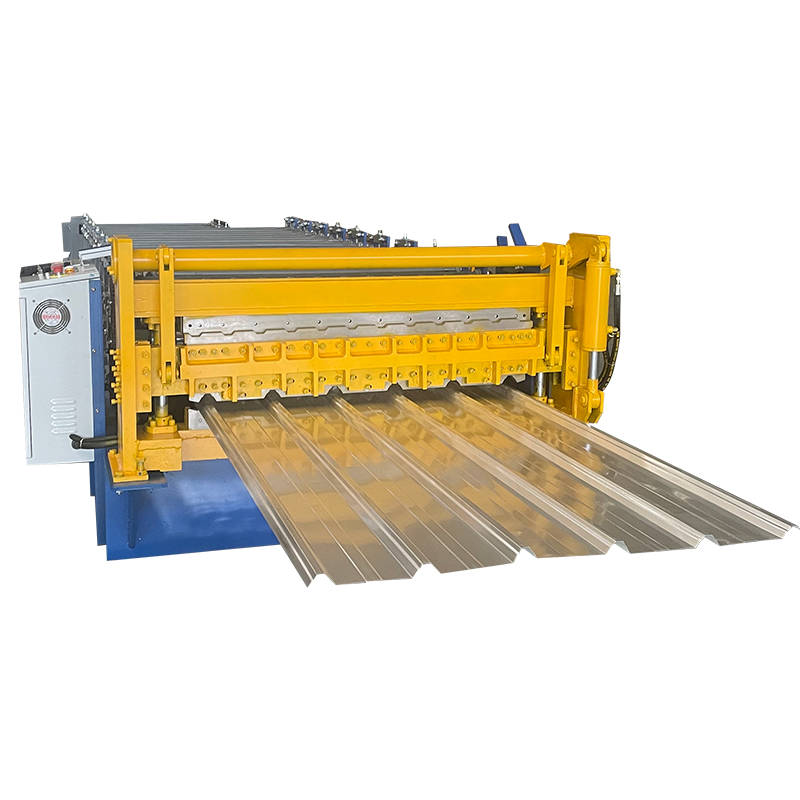
أ تتعامل آلة ألواح السقف المموجة مع إنتاج كميات كبيرة من المقاطع الجيبية أو شبه المنحرفة التقليدية. تهيمن هذه التشكيلات على التطبيقات التجارية والزراعية والصناعية نظرًا لنسبة القوة إلى الوزن الممتازة. عند تقييم هذه المعدات، ركز على أدلة التغذية ونظام القطع. ابحث عن أدلة دخول قوية ذات بكرات قابلة للتعديل لمنع تجول الملف عند دخوله المحطة الأولى. أنت بحاجة إلى أنظمة قطع هيدروليكية ذات حمولة عالية ومزودة بشفرات Cr12MoV للتعامل مع دورات الخدمة الشاقة المستمرة. وهذا يضمن استقرار الإنتاج خلال عمليات التحول المتعددة ويضمن قطعًا نظيفًا وخاليًا من الشوائب في كل مرة.
تتطلب المشاريع المعمارية والتجارية المتطورة أنظمة تثبيت مخفية مقاومة للعوامل الجوية. أ تنتج آلة لوحة السقف ذات التماس الدائم هذه التشكيلات المتخصصة. يتطلب هذا الجهاز محاذاة دقيقة للأسطوانة لأن طبقات القفل يجب أن تعمل بشكل مثالي أثناء التثبيت في الموقع. حتى الانحراف بمقدار ملليمتر واحد في شكل التماس يمكن أن يتسبب في تسرب السقف أو انحشار أداة الربط. تقييم الآلات ذات إمكانيات العرض القابلة للتعديل. تسمح أدوات التحكم PLC الآلية أو العجلات اليدوية للمشغلين بالتبديل بين أحجام اللوحات المختلفة بسرعة، واستيعاب الأبعاد المختلفة لسطح السقف دون الحاجة إلى آلة منفصلة تمامًا.
غالبًا ما تتطلب الأسواق السكنية جمالية الطين التقليدي أو البلاط الخرساني. يوفر المعدن هذه الجماليات إلى جانب فوائد كبيرة في الوزن الخفيف، مما يقلل من الحمل الهيكلي على دعامات السقف. أ آلة تشكيل الصفيحة المزججة تخلق هذا المظهر المحدد. وينصب تركيز التقييم هنا بشكل كبير على آلية الضغط. يجب أن تشتمل الآلة على وحدة ضغط هيدروليكية متزامنة. يجب أن يتكامل إجراء الضغط التدريجي هذا بسلاسة مع مرحلتي التشكيل والقطع. تقوم الآلة بلف الملف التعريفي، وتتوقف بدقة، وتضغط على الخطوة، ثم تستمر. تعمل المزامنة المناسبة على تجنب تشويه الملف الشخصي وتضمن عمقًا ثابتًا للخطوات عبر طول اللوحة بالكامل.
غالبًا ما تسعى المنشآت ذات القيود الصارمة على المساحة الأرضية إلى زيادة عروض ملفات التعريف الخاصة بها إلى أقصى حد دون توسيع نطاق المصنع. أ آلة التسقيف ذات الطبقة المزدوجة تخدم هذا الغرض بالضبط. إنها تنتج مقطعين جانبيين متميزين على هيكل واحد، وعادةً ما يتم تكديس مقطع جانبي مموج في الأسفل وشكل شبه منحرف في الأعلى. ومع ذلك، لا يمكن تشغيل كلا التشكيلتين في وقت واحد. تشمل النقاط الرئيسية التي يجب التحقق منها المحرك المشترك وسعة نظام القيادة. قم بتقييم وقت التحول بين عمليات السطح العلوي والسفلي، والذي يتضمن عادةً تبديل القابض أو تحريك دليل الدخول. تأكد من أن الإطار ثقيل بما يكفي لدعم وزن المحطة المزدوجة دون انحرافات دقيقة أثناء التشغيل.
فئة الآلة |
أفضل تطبيق |
التركيز الفني الرئيسي |
سرعة التشغيل النموذجية |
|---|---|---|---|
الملف المموج |
الصناعية والزراعية |
قطع هيدروليكي عالي الحمولة، وأدلة تغذية قوية |
15 - 30 م/دقيقة |
التماس الدائم |
المعمارية والتجارية |
محاذاة الأسطوانة الدقيقة، وآليات العرض القابلة للتعديل |
12 - 20 م/دقيقة |
بلاط متدرج مزجج |
جماليات السكن |
تكامل الضغط الهيدروليكي المتزامن |
3 - 6 م/دقيقة (بسبب توقف الضغط) |
طبقة مزدوجة |
مرافق محدودة المساحة |
صلابة الإطار الثقيلة، والقدرة الحركية المشتركة |
12 - 15 م/دقيقة |
أساس أي عملية تشكيل لفة هو الهيكل. يعد إطار الماكينة الثقيلة المصنوع من عوارض H ملحومة (عادة 350 مم أو 400 مم) أو ألواح فولاذية سميكة أمرًا إلزاميًا. لا يمكن للإطارات الخفيفة أن تمتص الضغط الهائل الناتج عن تشكيل الفولاذ عالي الإنتاجية. مع مرور الوقت، سوف يتشوه الهيكل الخفيف تحت عزم الدوران المستمر لنظام القيادة. يؤدي الالتواء إلى إخراج محطات الأسطوانة من المحاذاة، مما يؤدي إلى ألواح ملتوية أو منحنية أو محدبة تفشل في عمليات فحص مراقبة الجودة.
ترتبط القاعدة الصلبة بشكل مباشر بتقليل الاهتزاز. تولد العمليات عالية السرعة طاقة حركية كبيرة. يعمل الإطار الثقيل على تخفيف هذه الاهتزازات، مما يضمن استقرار الإنتاج. وهذا يقلل من تكرار عمليات إعادة معايرة الأسطوانة اليدوية. كما أنه يعمل على إطالة عمر مكونات ناقل الحركة الداخلي عن طريق منع التآكل الناجم عن سوء المحاذاة على المحامل وسلاسل القيادة. قم دائمًا بفحص جودة اللحام على الهيكل؛ اللحامات المستمرة ذات الاختراق العميق مطلوبة على اللحامات النقطية.
تقوم الأسطوانات بالاتصال المباشر مع المواد الخام الخاصة بك. ويجب أن تكون متينة بشكل استثنائي لتتحمل آلاف الساعات من الاحتكاك. تشتمل المواد القياسية الصناعية على فولاذ 45# أو فولاذ قالب Cr12. يجب أن تخضع هذه الأسطوانات لتصنيع CNC للحصول على دقة الأبعاد الدقيقة وتتلقى طلاء الكروم الصلب (بسمك 0.05 مم عادةً). يعد الطلاء بالكروم أمرًا بالغ الأهمية عند تشغيل أ ماكينة تصنيع صفائح التسقيف الفولاذية الملونة . تمنع اللمسة النهائية الصلبة والسلسة الأسطوانات من خدش أو تقشير السطح المطلي مسبقًا للملفات المعدنية.
تحدد مواصفات العمود قدرة الماكينة على التعامل مع المواد السميكة أو عالية الشد. أعمدة فولاذية صلبة غير قابلة للتفاوض. اعتمادًا على عمق المظهر الجانبي وسمك المادة، تتراوح أقطار العمود عادةً من 70 مم إلى 90 مم. يجب أن يتم تشكيل هذه الأعمدة بدقة عالية ودعمها بمحامل للخدمة الشاقة. سوف تنحرف الأعمدة الصغيرة الحجم تحت الضغط عند تشكيل الفولاذ السميك. يؤدي انحراف العمود إلى تشكيل غير متساوٍ، وإنشاء موجات حافة في اللوحة، وتدمير محامل الأسطوانة بمرور الوقت.
يحدد نقل الطاقة كفاءة الماكينة واتساق التشكيل. غالبًا ما تستخدم الآلات القياسية محركات سلسلة مقاس 1 بوصة أو 1.2 بوصة. تعتبر محركات السلسلة فعالة للغاية بالنسبة للسرعات القياسية والمقاييس الرقيقة. فهي سهلة الصيانة وفعالة من حيث التكلفة للاستبدال. ومع ذلك، فإن التشكيل عالي السرعة أو ذو المقياس الثقيل يتطلب نظام محرك علبة التروس. توفر علب التروس نقلًا ثابتًا وغير قابل للانزلاق لعزم الدوران إلى كل محطة بكرات في وقت واحد. إنها تقضي على حركات الارتخاء والاهتزاز المرتبطة أحيانًا بالسلاسل البالية، مما يضمن معدل تغذية سلسًا تمامًا.
تعمل المحطة الهيدروليكية على تشغيل آليات القطع والضغط. قم بتقييم قوة المضخة الهيدروليكية بعناية، مع التأكد من أنها تتوافق مع الحمولة المطلوبة لقص المواد الأكثر سمكًا. ابحث عن أنظمة التبريد المتكاملة، مثل مبردات المروحة أو مبردات المياه. يعمل التشغيل المستمر على تسخين السائل الهيدروليكي بسرعة. يفقد السائل المحموم اللزوجة، مما يؤدي إلى بطء عملية القطع وعدم اكتمال عملية القص. تضمن صمامات الملف اللولبي عالية الجودة قطعًا نظيفًا وخاليًا من النتوءات بعد القطع دون توقف أثناء المناوبات الطويلة.
يعتمد تشكيل اللف الحديث كليًا على الأتمتة. يعد التحكم المستقر PLC مطلبًا أساسيًا لأي عملية مربحة. توفر PLCs من الدرجة الصناعية من العلامات التجارية مثل Siemens أو Mitsubishi أو Yaskawa قياسًا موثوقًا للطول وعد الدفعات. يعمل PLC القوي على تقليل أخطاء المشغل. يقوم المشغل ببساطة بإدخال الطول والكمية المطلوبة عبر واجهة الشاشة التي تعمل باللمس، وتتولى الماكينة الباقي، مما يضمن أبعاد اللوحة المتسقة عبر عمليات الإنتاج الضخمة.
يعمل تكامل العاكس والمشفر جنبًا إلى جنب مع PLC للتحكم في الحركة المادية للمادة. يتحكم العاكس في سرعة المحرك الرئيسي. فهو يسمح ببدء التشغيل والتباطؤ بشكل سلس قبل القطع، مما يمنع اهتزاز المواد ويقلل الصدمات الميكانيكية لنظام القيادة. يقع جهاز التشفير الدوار على المادة المتحركة، ويقيس الطول الدقيق الذي يمر عبر الماكينة. فهو يرسل بيانات النبض في الوقت الحقيقي إلى PLC، مما يضمن بقاء تفاوتات القطع في حدود ±2 مم.
تعد القدرة على التكيف مع شبكة الطاقة أمرًا بالغ الأهمية في المناطق التي تعاني من عدم استقرار الكهرباء. قم بتقييم ما إذا كانت الخزانة الكهربائية تشتمل على مثبتات جهد مدمجة وتأريض مناسب. يمكن أن يؤدي ارتفاع الطاقة إلى احتراق المعالجات الدقيقة PLC واللوحات العاكسة الحساسة على الفور. يعمل التدريع الكهربائي المناسب على حماية استثمارك في التشغيل الآلي من تقلبات الطاقة المحلية ويحافظ على تشغيل خطك.
يتطلب تقييم المعدات النظر إلى ما هو أبعد من مرحلة الاقتناء الأولية. يجب عليك تحليل المفاضلة بين الآلات المعدلة يدويًا والأنظمة الآلية للغاية. تتطلب الآلات ذات المستوى المبدئي تعديلات يدوية للفاصل وعمل مفتاح الربط عند تغيير سماكة المادة أو الضبط من أجل اختلافات طفيفة في المظهر الجانبي. تسمح أنظمة التغيير السريع الآلية على طراز الكاسيت للمشغلين بتبديل مجموعات الأسطوانة بالكامل في دقائق باستخدام رافعة علوية. يؤدي هذا إلى تقليل وقت التوقف عن العمل بشكل كبير، وزيادة الإنتاجية الإجمالية للمصنع، ويسمح لك بتنفيذ طلبات مخصصة أصغر حجمًا ومتنوعة بشكل مربح.
تحافظ الصيانة الروتينية على تحرك خط الإنتاج وتمنع حدوث أعطال كارثية. ضع في اعتبارك مدى توفر قطع الغيار الشائعة في السوق المحلي لديك. تتآكل السلاسل والأختام الهيدروليكية وشفرات القطع بشكل طبيعي وتتطلب استبدالًا دوريًا. تأكد من أن تصميم الماكينة يسمح بسهولة الوصول إلى نظام النقل. يجب على المشغلين إجراء عمليات التشحيم الروتينية على المحامل والسلاسل دون تفكيك حواجز السلامة الرئيسية. غالبًا ما تؤدي البنى المعقدة التي تخفي نقاط التشحيم إلى إهمال الصيانة، مما يؤدي إلى فشل المحامل مبكرًا وضبط الأعمدة.
يؤدي هدر المواد إلى تدمير الهوامش التشغيلية بشكل أسرع من أي عامل آخر. آلة عالية الجودة مزودة بضوابط PLC مستقرة تدفع تكاليفها عن طريق تقليل الخردة. تعمل أجهزة التشفير الدقيقة على منع قطع الألواح إلى مسافة قصيرة جدًا (مما يجعلها غير قابلة للاستخدام) أو طويلة جدًا (مما يؤدي إلى ظهور مواد مجانية). تمنع الإطارات الصلبة التواء الملف الشخصي، مما يؤدي إلى رفض الدفعات في موقع العمل. من خلال تقليل النسبة المئوية للألواح غير المطابقة للمواصفات، يمكنك تحقيق أقصى قدر من الإنتاجية من كل ملف فولاذي، مما يؤدي بشكل مباشر إلى تحسين النتيجة النهائية.
يستمد تشكيل اللف الصناعي قوة كبيرة. قم بتقييم إجمالي متطلبات الكيلووات (kW) للمحرك الرئيسي والمحطة الهيدروليكية. قارن هذا المطلب بالبنية التحتية للطاقة الموجودة في مصنعك. تؤدي ترقية محولات المصنع لاستيعاب آلة ضخمة إلى إضافة تأخيرات وتكاليف كبيرة إلى الجدول الزمني للنشر. تساعد المحركات عالية الكفاءة والمضخات الهيدروليكية المحسنة على التحكم في استهلاك الطاقة اليومي، مما يقلل من النفقات العامة الشهرية للمرافق.
يتطلب خط تشكيل اللف مساحة أرضية كبيرة. يجب عليك التخطيط للمساحة الفعلية التي تتطلبها الآلة نفسها، والتي يمكن أن يتراوح طولها من 6 إلى 12 مترًا. بالإضافة إلى ذلك، حساب لuncoiler. تشغل آلات فك اللفائف الهيدروليكية مساحة أكبر من تلك اليدوية ولكنها تتعامل مع الملفات الأثقل (حتى 10 أطنان) بأمان وتقوم بتغذية الماكينة تلقائيًا. تحتاج أيضًا إلى مساحة لطاولات التشغيل، وأجهزة التجميع التلقائية، ومناطق تخزين المواد الخام. يمنع التخطيط السليم لسير العمل الاختناقات المرورية للرافعة الشوكية على أرضية المصنع ويضمن إمكانية تعبئة الألواح النهائية وتحميلها على الشاحنات بكفاءة.
فكر في لوجستيات شحن الحاويات في وقت مبكر من عملية الشراء. تأكد من تحسين أبعاد الماكينة لحاويات الشحن القياسية مقاس 20 قدمًا أو 40 قدمًا أو 40 قدمًا. الآلات القياسية عادة ما تتلاءم بسهولة. ومع ذلك، قد تتطلب الآلات أو الخطوط كبيرة الحجم المزودة بمعدات تكديس آلية واسعة النطاق حاويات ذات أرفف مسطحة أو شحنًا بكميات كبيرة، مما يزيد بشكل كبير من تكاليف الشحن الدولي.
تواجه الآلات الثقيلة مخاطر أثناء النقل عبر المحيطات والنقل البري بالشاحنات. يعد المحاذاة غير الصحيحة أثناء الشحن مشكلة شائعة. يمكن أن تؤدي البحار الشديدة أو الطرق الوعرة إلى إزاحة المكونات الداخلية قليلاً، مما يؤدي إلى إخراج محطات البكرات من المحاذاة المتوازية. تسليط الضوء على ضرورة التكليف السليم. اعتمد على زيارات المهندسين في الموقع أو التشغيل التفصيلي للفيديو عن بعد الذي توفره الشركة المصنعة. لا تقم مطلقًا بتشغيل آلة جديدة بأقصى سرعة دون التحقق من محاذاة الأسطوانة والتحقق من إعدادات الضغط الهيدروليكي وتشغيل عدد قليل من لوحات الاختبار بسرعة تشغيل بطيئة أولاً.
يؤدي تدقيق مورد المعدات لديك إلى تخفيف مخاطر النشر ويضمن حصولك على ما دفعت مقابله. اطلب شهادات المواد الخام للبكرات والأعمدة للتحقق من درجة الفولاذ. تأكد من أن برنامج PLC يتضمن خيارات اللغة المناسبة للمشغلين المحليين لديك (على سبيل المثال، الإنجليزية والإسبانية والروسية). اطلب شروط ضمان واضحة تغطي على وجه التحديد المكونات الكهربائية والمضخات الهيدروليكية ولوحات PLC.
قم بتنفيذ قائمة مرجعية صارمة لفحص ما قبل الشراء قبل الموافقة على دفع الرصيد النهائي. اطلب إثباتًا بالفيديو للجهاز الذي يقوم بتشغيل سماكة الملف المحددة بدقة بأقصى سرعة. يجب أن يُظهر الفيديو بوضوح عملية القطع، وعملية التباطؤ، والتفاوتات النهائية للملف الشخصي المُقاسة باستخدام الفرجار. تحقق من جميع شهادات الامتثال CE أو ISO للتأكد من أن المعدات تلبي معايير السلامة الصناعية الأساسية.
يتم تحديد ماكينة لوحة السقف اليمنى بشكل صارم من خلال تقاطع ملف التعريف المستهدف وقوة إنتاج المواد وحجم الإنتاج المتوقع. تضمن محاذاة هذه العوامل الثلاثة اختيار المعدات القادرة على التعامل مع متطلباتك الإقليمية المحددة دون حدوث أعطال مستمرة أو إهدار مفرط للمواد.
عند تقييم عروض الأسعار، قم بإعطاء الأولوية لبناء الإطار الثقيل والموثوقية الهيدروليكية وضوابط PLC المستقرة. إن ادعاءات السرعة السطحية لا تعني شيئًا إذا اهتزت الآلة بشكل مفرط، أو ارتفعت درجة حرارة سائلها الهيدروليكي، أو أنتجت ألواحًا ملتوية. التركيز على السلامة الهيكلية ودقة الأتمتة لضمان النجاح التشغيلي على المدى الطويل.
طلب رسومات فنية تفصيلية لمحطات الأسطوانة للتحقق من أقطار العمود وخطوات التشكيل.
أرسل مخططات ملفك الشخصي الدقيقة إلى الشركات المصنعة لإجراء فحوصات جدوى هندسية صارمة.
قم بجدولة عمليات تدقيق افتراضية أو فعلية للمصنع لفحص قدرات التصنيع والتجميع لدى المورد.
تحقق من توفر المكونات الكهربائية المحلية لضمان الاستبدال السريع لأجزاء PLC أو العاكس.
ضع جدولًا صارمًا للصيانة الوقائية لتغييرات السوائل الهيدروليكية ومعايرة جهاز التشفير.
ج: يمكن للآلة ذات الإطار الملحوم الثقيل أن تدوم من 15 إلى 20 عامًا في ظل التشغيل العادي. يعد طول عمر الإطار ممتازًا، لكن الأجزاء القابلة للاستهلاك تتطلب استبدالًا منتظمًا. عادةً ما تحتاج شفرات القطع وسلاسل القيادة والأختام الهيدروليكية إلى الاستبدال كل سنتين إلى ثلاث سنوات اعتمادًا على حجم الإنتاج وعادات الصيانة.
ج: تقتصر الماكينات ذات الطابق الواحد على ملف تعريف واحد مخصص. لإنتاج ملفات تعريف متعددة، تحتاج إلى آلة مزدوجة الطبقة أو نظام من نوع الكاسيت. تقوم الآلات ذات الطبقة المزدوجة بتكديس ملفين في إطار واحد، بينما تسمح لك أنظمة الكاسيت بتبديل وحدات الأسطوانة بالكامل لتصميمات مختلفة.
ج: تستخدم الآلة المموجة الدرفلة المستمرة لإنتاج ألواح مستقيمة، متموجة، أو شبه منحرفة بسرعات عالية. تشتمل ماكينة تصنيع الألواح الزجاجية على وحدة الضغط الهيدروليكي المتزامنة. ويتوقف لفترة وجيزة ليضع خطوة داخل المعدن، ليحاكي مظهر بلاط السقف الطيني التقليدي.
ج: يتم منع الخدوش باستخدام بكرات مصنوعة من الفولاذ عالي الجودة المعالج بطبقة من الكروم الصلب. يوفر الكروم سطحًا أملسًا لا تشوبه شائبة. بالإضافة إلى ذلك، يجب على المشغلين ضمان تعديلات الخلوص المناسبة بين الأسطوانات العلوية والسفلية لتتناسب مع السمك الدقيق للملف المطلي مسبقًا.
ج: تعتمد ملفات التماس الدائمة على آليات قفل دقيقة للغاية. يوفر إطار الماكينة الثقيلة صلابة مطلقة. يمنع الانحرافات الدقيقة والاهتزازات أثناء عملية التدحرج. إذا انثني الإطار، فإن البكرات تنحرف، مما يدمر دقة التماس ويسبب تسربًا في السقف.
ج: تتطلب أنظمة PLC التنظيف الروتيني للمستشعر وإزالة الغبار من الخزانة الكهربائية. يجب عليك معايرة جهاز التشفير الدوار بشكل دوري للحفاظ على دقة القطع. تتطلب الأنظمة الهيدروليكية تغيير السوائل كل 2000 ساعة تشغيل، إلى جانب استبدال المرشح بشكل منتظم لمنع انسداد الصمامات.


