
Visualizações: 0 Autor: Editor do site Horário de publicação: 02/11/2026 Origem: Site
Investir em equipamentos industriais de perfilagem é uma decisão de capital de alto risco. O impacto de uma incompatibilidade – medido em desperdício de material, tempo de inatividade e painéis rejeitados – supera em muito o esforço de configuração inicial. Os fabricantes frequentemente lutam para alinhar as demandas específicas do mercado regional com a arquitetura correta da máquina. Alturas exclusivas de nervuras, espessuras de materiais e acabamentos estéticos exigem ferramentas específicas. O desalinhamento geralmente leva a gargalos de produção, baixa estabilidade operacional ou desgaste prematuro do equipamento.
Este guia fornece uma estrutura de avaliação técnica para avaliar as especificações da máquina. Você aprenderá como combinar equipamentos com perfis de telhado específicos de maneira eficaz. Exploramos as compensações entre velocidade de produção, durabilidade da máquina e eficiência operacional a longo prazo. Ao compreender a mecânica central de um máquina de painel de telhado , você pode garantir que sua linha de produção atenda aos códigos arquitetônicos locais, mantendo altas taxas de rendimento.
O perfil determina a arquitetura: As dimensões exatas, o acabamento e o tipo de painéis (por exemplo, nervura baixa, nervura alta, ladrilho escalonado) devem orientar a seleção das estações de formação e das configurações dos rolos.
A integridade estrutural não é negociável: uma estrutura pesada da máquina e rolos duráveis são essenciais para a estabilidade da produção e para minimizar a vibração durante a operação em alta velocidade.
Sistemas de Controle Impulsionam o Rendimento: Sistemas de controle PLC estáveis são essenciais para processamento de lote preciso, minimizando taxas de refugo e garantindo comprimentos de corte precisos.
Compensações entre espaço e produção: Os recursos de perfil duplo oferecem eficiência de espaço ocupado, mas máquinas dedicadas de perfil único fornecem maior rendimento contínuo para operações de escalonamento.
Os padrões regionais de construção determinam o perfil exato que você deve produzir. Você deve avaliar os requisitos locais para perfis de nervuras baixas versus perfis de nervuras altas. Os painéis com nervuras baixas geralmente atendem a aplicações residenciais ou comerciais leves, onde condições climáticas extremas são menos preocupantes. Perfis de nervuras altas oferecem capacidades superiores de vão estrutural. Eles lidam com cargas pesadas de neve e ventos fortes de maneira eficaz. Você deve avaliar casos reais para padrões de suporte de carga específicos em sua região alvo antes de finalizar quaisquer especificações de equipamento.
Identifique os padrões regionais exatos de perfil antes de selecionar o equipamento. Os perfis comuns incluem designs TR4, R-Panel, AG Panel ou 7/8' corrugados. Garantir que suas ferramentas correspondam aos códigos arquitetônicos locais evita a rejeição do produto no local de trabalho. Você também precisa determinar as larguras de painel necessárias. Calcule a largura de alimentação da bobina bruta em relação à largura efetiva do painel acabado. A calibração de largura adequada garante que a máquina lide com tamanhos de bobina padrão sem desperdício excessivo de corte de borda.
Para definir sistematicamente os requisitos do seu mercado, siga estas etapas testadas em campo:
Audite os códigos de construção locais para determinar a altura mínima exigida das nervuras e a sobreposição do painel para proteção contra intempéries.
Pesquise fornecedores locais de bobinas para confirmar as larguras de alimentação padrão disponíveis em sua região (normalmente 914 mm, 1.000 mm ou 1.220 mm).
Calcule a largura de cobertura efetiva do painel acabado para determinar o rendimento exato do material por bobina.
Identifique o método de fixação dominante em seu mercado (fixador exposto versus clipe oculto) para ditar o design do perfil da borda.
Projete seu pico de produção diária sazonal para decidir entre configurações de máquinas de velocidade padrão e de alta velocidade.
A matéria-prima determina o estresse mecânico colocado nos rolos formadores. Defina os materiais exatos que você pretende processar. Os materiais comuns incluem aço galvanizado, alumínio pré-pintado e galvalume puro. Cada metal exibe diferentes características de retorno elástico durante o processo de conformação a frio. O alumínio requer folgas diferentes dos rolos em comparação com o aço para evitar estiramento ou rasgo ao longo das bordas das nervuras.
Estabeleça a faixa de espessura necessária para sua linha de produção. A cobertura padrão normalmente requer espessuras entre 0,3 mm e 0,8 mm. Você também deve identificar a resistência máxima ao escoamento do aço. O aço-carbono geralmente fica em torno de 235 MPa a 300 MPa. O aço de alta resistência, frequentemente utilizado em aplicações industriais, pode atingir 550 MPa (G550) ou superior. A conformação do aço G550 requer significativamente mais estações de rolos para dobrar gradualmente o metal sem fraturar o revestimento. A máquina deve formar esses materiais de forma confiável, sem parar o motor principal ou desviar os eixos dos rolos.
Calcule a produção diária necessária para determinar a velocidade necessária da máquina. As máquinas padrão operam de 12 a 15 metros por minuto. Esta velocidade atende à demanda regional moderada e às operações de turno único. Se você enfrenta demandas sazonais de pico ou executa programações de vários turnos, precisa de uma configuração de alta velocidade. De alta velocidade o equipamento formador de rolos para painéis de telhado opera a 25 a 30 metros por minuto ou mais rápido. Máquinas mais rápidas exigem estruturas mais pesadas, motores maiores, caixas de engrenagens e sistemas avançados de resfriamento hidráulico para manter a operação contínua sem superaquecimento.
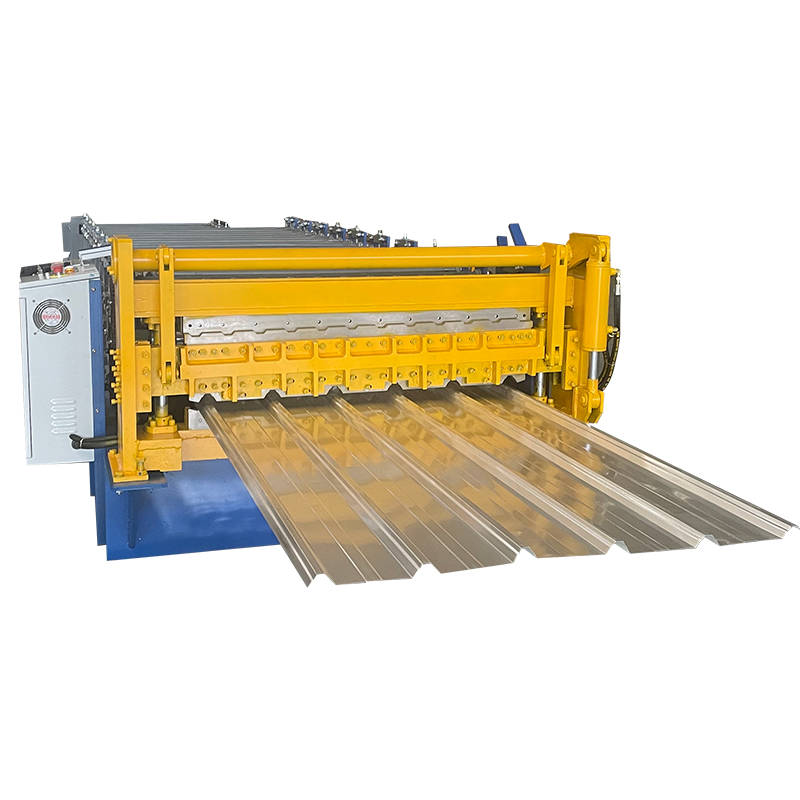
UM A máquina para painel de telhado corrugado lida com a produção em alto volume de perfis sinusoidais ou trapezoidais tradicionais. Esses perfis dominam as aplicações comerciais, agrícolas e industriais devido à sua excelente relação resistência/peso. Ao avaliar este equipamento concentre-se nas guias de alimentação e no sistema de corte. Procure guias de entrada robustas com roletes ajustáveis para evitar que a bobina se desloque ao entrar na primeira estação. Você precisa de sistemas de corte hidráulico de alta tonelagem equipados com lâminas Cr12MoV para lidar com ciclos contínuos e pesados. Isso garante a estabilidade da produção em operações de vários turnos e garante sempre um corte limpo e sem rebarbas.
Projetos arquitetônicos e comerciais de alto padrão exigem sistemas de fixação ocultos e à prova de intempéries. UM A máquina para painel de telhado com costura vertical produz esses perfis especializados. Este equipamento requer um alinhamento preciso dos rolos porque as costuras de travamento devem encaixar perfeitamente durante a instalação no local. Mesmo um desvio de um milímetro no perfil da costura pode causar vazamento no telhado ou emperramento da ferramenta de costura. Avalie máquinas com capacidade de largura ajustável. Controles PLC motorizados ou volantes manuais permitem que os operadores alternem rapidamente entre vários tamanhos de painel, acomodando diferentes dimensões de cobertura sem a necessidade de uma máquina completamente separada.
Os mercados residenciais muitas vezes exigem a estética dos tradicionais ladrilhos de barro ou concreto. O metal proporciona esta estética juntamente com benefícios significativos de leveza, reduzindo a carga estrutural nas treliças do telhado. UM A máquina formadora de rolos para chapas esmaltadas cria essa aparência específica. O foco da avaliação aqui repousa fortemente no mecanismo premente. A máquina deve incluir um módulo de prensagem hidráulica sincronizada. Esta ação de prensagem gradual deve integrar-se perfeitamente com as fases de perfilagem e corte. A máquina rola o perfil, para com precisão, pressiona o degrau e continua. A sincronização adequada evita distorção do perfil e garante profundidade de passo consistente em todo o comprimento do painel.
Instalações com restrições rígidas de espaço muitas vezes procuram maximizar suas ofertas de perfil sem expandir sua área de atuação da fábrica. UM A máquina para telhados de camada dupla serve exatamente a esse propósito. Produz dois perfis distintos em um chassi, normalmente empilhando um perfil corrugado na parte inferior e um perfil trapezoidal na parte superior. No entanto, não é possível executar os dois perfis simultaneamente. Os principais pontos a serem verificados incluem a capacidade compartilhada do motor e do sistema de acionamento. Avalie o tempo de troca entre as operações no convés superior e inferior, o que geralmente envolve a troca de uma embreagem ou a movimentação da guia de entrada. Certifique-se de que a estrutura seja pesada o suficiente para suportar o peso da estação dupla sem microdeflexões durante a operação.
Categoria de máquina |
Melhor Aplicação |
Foco técnico principal |
Velocidade operacional típica |
|---|---|---|---|
Perfil Ondulado |
Industrial e Agrícola |
Corte hidráulico de alta tonelagem, guias de alimentação robustas |
15 - 30m/min |
Costura em pé |
Arquitetônico e Comercial |
Alinhamento preciso dos rolos, mecanismos de largura ajustável |
12 - 20m/min |
Azulejo Esmaltado |
Estética Residencial |
Integração de prensagem hidráulica sincronizada |
3 - 6 m/min (devido a paradas de pressão) |
Camada Dupla |
Instalações com espaço limitado |
Rigidez pesada da estrutura, capacidade motora compartilhada |
12 - 15m/min |
A base de qualquer operação de perfilagem é o chassi. É obrigatória uma estrutura pesada da máquina construída com vigas H soldadas (normalmente 350 mm ou 400 mm) ou placas de aço espessas. As armações leves não conseguem absorver o imenso estresse da formação de aço de alto rendimento. Com o tempo, um chassi leve irá deformar sob o torque rotacional contínuo do sistema de acionamento. O empenamento desalinha as estações de rolos, resultando em painéis torcidos, curvados ou curvados que falham nas inspeções de controle de qualidade.
Uma base rígida está diretamente correlacionada à redução da vibração. Operações em alta velocidade geram energia cinética significativa. Uma estrutura pesada amortece essas vibrações, garantindo a estabilidade da produção. Isto reduz a frequência de recalibrações manuais dos rolos. Também prolonga a vida útil dos componentes internos da transmissão, evitando o desgaste induzido pelo desalinhamento dos rolamentos e das correntes de transmissão. Inspecione sempre a qualidade da soldagem no chassi; soldas contínuas e de penetração profunda são necessárias sobre soldas por pontos.
Os rolos fazem contato direto com a matéria-prima. Eles devem ser excepcionalmente duráveis para suportar milhares de horas de atrito. Os materiais padrão da indústria incluem aço 45# ou aço para molde Cr12. Esses rolos devem passar por usinagem CNC para precisão dimensional exata e receber cromagem dura (normalmente 0,05 mm de espessura). O revestimento cromado é fundamental ao operar um máquina de chapa de aço colorida . O acabamento liso e endurecido evita que os rolos arranhem ou descasquem a superfície pré-pintada das bobinas metálicas.
As especificações do eixo determinam a capacidade da máquina de manusear materiais espessos ou de alta resistência. Eixos de aço sólido não são negociáveis. Dependendo da profundidade do perfil e da espessura do material, os diâmetros do eixo normalmente variam de 70 mm a 90 mm. Esses eixos devem ser usinados com alta precisão e apoiados em rolamentos reforçados. Eixos subdimensionados desviarão sob pressão ao formar aço espesso. A deflexão do eixo causa formação irregular, cria ondas nas bordas do painel e destrói os rolamentos ao longo do tempo.
A transmissão de energia determina a eficiência da máquina e a consistência da formação. As máquinas padrão geralmente usam transmissões por corrente de 1 ou 1,2 polegadas. As transmissões por corrente são altamente eficazes para velocidades padrão e bitolas mais finas. Eles são fáceis de manter e econômicos para substituir. No entanto, a conformação em alta velocidade ou espessura pesada requer um sistema de acionamento por caixa de engrenagens. As caixas de engrenagens fornecem transferência de torque consistente e sem escorregamento para todas as estações de rolos simultaneamente. Eles eliminam a folga e os movimentos bruscos às vezes associados ao desgaste das correntes, garantindo uma taxa de avanço perfeitamente suave.
A estação hidráulica alimenta os mecanismos de corte e prensagem. Avalie cuidadosamente a potência da bomba hidráulica, garantindo que ela corresponda à tonelagem necessária para cortar o material mais espesso. Procure sistemas de resfriamento integrados, como coolers com ventilador ou resfriadores de água. A operação contínua aquece o fluido hidráulico rapidamente. O fluido superaquecido perde viscosidade, causando ação de corte lenta e cisalhamento incompleto. Válvulas solenóides de alta qualidade garantem um pós-corte limpo e sem rebarbas, sem travamentos durante longos turnos.
A perfilagem moderna depende inteiramente da automação. O controle PLC estável é um requisito fundamental para qualquer operação lucrativa. CLPs de nível industrial de marcas como Siemens, Mitsubishi ou Yaskawa fornecem medição confiável de comprimento e contagem de lotes. Um PLC robusto minimiza erros do operador. O operador simplesmente insere o comprimento e a quantidade necessários através da interface touchscreen, e a máquina cuida do resto, garantindo dimensões consistentes do painel em grandes tiragens de produção.
A integração do inversor e do codificador trabalha junto com o PLC para controlar o movimento físico do material. O inversor controla a velocidade do motor principal. Permite partidas e desacelerações suaves antes do corte, evitando solavancos do material e reduzindo choques mecânicos no sistema de acionamento. O codificador rotativo repousa sobre o material em movimento, medindo o comprimento exato que passa pela máquina. Ele envia dados de pulso em tempo real para o PLC, garantindo que as tolerâncias de corte permaneçam dentro de ±2 mm.
A adaptabilidade da rede elétrica é crucial em regiões com eletricidade instável. Avalie se o quadro elétrico inclui estabilizadores de tensão integrados e aterramento adequado. Picos de energia podem fritar instantaneamente microprocessadores PLC sensíveis e placas inversoras. A blindagem elétrica adequada protege seu investimento em automação contra flutuações de energia locais e mantém sua linha funcionando.
Avaliar equipamentos exige olhar além da fase inicial de aquisição. Você deve analisar o equilíbrio entre máquinas ajustadas manualmente e sistemas altamente automatizados. As máquinas básicas exigem ajustes manuais do espaçador e trabalho com chave inglesa ao alterar a espessura do material ou ajustar pequenas variações de perfil. Sistemas automatizados de troca rápida tipo cassete permitem que os operadores troquem conjuntos inteiros de rolos em minutos usando uma ponte rolante. Isso reduz drasticamente o tempo de inatividade, aumenta o rendimento geral da fábrica e permite que você receba pedidos personalizados menores e diversos de maneira lucrativa.
A manutenção de rotina mantém a linha de produção em movimento e evita falhas catastróficas. Considere a disponibilidade de peças de reposição comuns em seu mercado local. Correntes, vedações hidráulicas e lâminas de corte desgastam-se naturalmente e requerem substituição periódica. Certifique-se de que o projeto da máquina permite fácil acesso ao sistema de transmissão. Os operadores devem realizar a lubrificação de rotina em rolamentos e correntes sem desmontar as principais proteções de segurança. Arquiteturas complexas que escondem pontos de lubrificação muitas vezes levam à negligência na manutenção, resultando em falhas prematuras dos rolamentos e eixos emperrados.
O desperdício de materiais destrói as margens operacionais mais rapidamente do que qualquer outro fator. Uma máquina de alta qualidade com controles PLC estáveis se paga minimizando o desperdício. Codificadores precisos evitam que os painéis sejam cortados muito curtos (o que os torna inutilizáveis) ou muito longos (o que libera material livre). As estruturas rígidas evitam a torção do perfil, o que leva à rejeição de lotes no local de trabalho. Ao reduzir a porcentagem de painéis fora das especificações, você maximiza o rendimento de cada bobina de aço, melhorando diretamente seus resultados financeiros.
A perfilagem industrial consome energia significativa. Avalie a necessidade total de quilowatts (kW) do motor principal e da estação hidráulica. Compare esse requisito com a infraestrutura de energia existente em sua fábrica. A atualização dos transformadores de fábrica para acomodar uma máquina enorme acrescenta atrasos e custos significativos ao seu cronograma de implantação. Motores altamente eficientes e bombas hidráulicas otimizadas ajudam a manter o consumo diário de energia gerenciável, reduzindo as despesas mensais com serviços públicos.
Uma linha de perfilagem requer um espaço substancial. É necessário planejar o espaço físico exigido pela própria máquina, que pode variar de 6 a 12 metros de comprimento. Além disso, leve em conta o desenrolador. Os desbobinadores hidráulicos ocupam mais espaço do que os manuais, mas manuseiam bobinas mais pesadas (até 10 toneladas) com segurança e alimentam a máquina automaticamente. Você também precisa de espaço para mesas de saída, empilhadores automáticos e áreas de armazenamento de matéria-prima. O planejamento adequado do fluxo de trabalho evita congestionamentos de empilhadeiras no chão de fábrica e garante que os painéis acabados possam ser embalados e carregados em caminhões com eficiência.
Considere a logística de transporte de contêineres no início do processo de aquisição. Certifique-se de que as dimensões da máquina sejam otimizadas para contêineres padrão de 20 pés, 40 pés ou 40HQ. As máquinas padrão geralmente cabem facilmente. No entanto, máquinas ou linhas de grandes dimensões com extensos equipamentos de empilhamento automatizados podem exigir contentores flat-rack ou transporte fracionado, o que aumenta drasticamente as despesas de frete internacional.
A maquinaria pesada enfrenta riscos durante o trânsito marítimo e o transporte terrestre. O desalinhamento durante o transporte é um problema comum. Mar agitado ou estradas irregulares podem deslocar ligeiramente os componentes internos, desviando as estações de roletes do alinhamento paralelo. Destaque a necessidade de comissionamento adequado. Confie nas visitas de engenheiros no local ou no comissionamento detalhado de vídeo remoto fornecido pelo fabricante. Nunca opere uma máquina nova em velocidade máxima sem antes verificar o alinhamento dos rolos, verificar as configurações de pressão hidráulica e executar alguns painéis de teste em velocidade lenta.
Auditar seu fornecedor de equipamentos reduz os riscos de implantação e garante que você receba aquilo pelo que pagou. Solicite certificados de matéria-prima para rolos e eixos para verificar o tipo de aço. Verifique se o software PLC inclui opções de idioma adequadas aos seus operadores locais (por exemplo, inglês, espanhol, russo). Exija termos de garantia claros que cubram especificamente componentes elétricos, bombas hidráulicas e placas PLC.
Implemente uma lista de verificação rigorosa de inspeção pré-compra antes de autorizar o pagamento do saldo final. Exija uma prova de vídeo da máquina operando com a espessura exata da bobina especificada na velocidade máxima. O vídeo deve mostrar claramente a ação de corte, o processo de desaceleração e as tolerâncias do perfil acabado medidas com um paquímetro. Verifique todas as certificações de conformidade CE ou ISO para garantir que o equipamento atenda aos padrões básicos de segurança industrial.
A máquina de painel de telhado certa é estritamente ditada pela interseção do perfil alvo, resistência ao escoamento do material e volume de produção esperado. O alinhamento desses três fatores garante que você selecione equipamentos capazes de atender às suas demandas regionais específicas sem quebras constantes ou desperdício excessivo de material.
Ao avaliar cotações, priorize a construção de estrutura pesada, confiabilidade hidráulica e controles PLC estáveis. As declarações de velocidade superficial não significam nada se a máquina vibrar excessivamente, superaquecer o fluido hidráulico ou produzir painéis torcidos. Concentre-se na integridade estrutural e na precisão da automação para garantir o sucesso operacional a longo prazo.
Solicite desenhos técnicos detalhados das estações de rolos para verificar diâmetros de eixo e etapas de conformação.
Envie seus projetos de perfil exatos aos fabricantes para verificações rigorosas de viabilidade de engenharia.
Agende auditorias de fábrica virtuais ou físicas para inspecionar as capacidades de usinagem e montagem do fornecedor.
Verifique a disponibilidade de componentes elétricos locais para garantir substituições rápidas de peças do PLC ou do inversor.
Estabeleça um cronograma rigoroso de manutenção preventiva para trocas de fluido hidráulico e calibração do codificador.
R: Uma máquina com estrutura soldada pesada pode durar de 15 a 20 anos em operação normal. A longevidade do quadro é excelente, mas as peças de desgaste consumíveis requerem substituição regular. Lâminas de corte, correntes de transmissão e vedações hidráulicas normalmente precisam ser substituídas a cada 2 a 3 anos, dependendo do volume de produção e dos hábitos de manutenção.
R: As máquinas de deck único estão limitadas a um perfil dedicado. Para produzir múltiplos perfis, é necessária uma máquina de dupla camada ou um sistema tipo cassete. As máquinas de camada dupla empilham dois perfis em uma estrutura, enquanto os sistemas de cassetes permitem trocar módulos inteiros de rolos por designs diferentes.
R: Uma máquina de papelão ondulado usa laminação contínua para produzir painéis retos, ondulados ou trapezoidais em altas velocidades. Uma máquina de chapa esmaltada inclui um módulo de prensagem hidráulica sincronizada. Ele faz uma breve pausa para dar um passo no metal, imitando a aparência das tradicionais telhas de barro.
R: Os riscos são evitados através da utilização de rolos feitos de aço de alta qualidade tratados com cromagem dura. O cromo fornece uma superfície lisa e perfeita. Além disso, os operadores devem garantir ajustes adequados de folga entre os rolos superiores e inferiores para corresponder à espessura exata da bobina pré-pintada.
R: Os perfis de costura permanente contam com mecanismos de travamento altamente precisos. Uma estrutura pesada da máquina proporciona rigidez absoluta. Evita microdeflexões e vibrações durante o processo de laminação. Se a estrutura flexionar, os roletes se desalinharão, prejudicando a precisão da costura e causando vazamentos no telhado.
R: Os sistemas PLC exigem limpeza rotineira do sensor e remoção de poeira do gabinete elétrico. Você deve calibrar o codificador rotativo periodicamente para manter a precisão do corte. Os sistemas hidráulicos exigem trocas de fluidos a cada 2.000 horas de operação, juntamente com substituições regulares de filtros para evitar bloqueios de válvulas.


