
Просмотры: 0 Автор: Редактор сайта Время публикации: 2026-11-02 Происхождение: Сайт
Инвестиции в промышленное оборудование для профилирования рулонов — это капитальное решение с высокими ставками. Последствия несоответствия, измеряемые потерями материала, временем простоя и бракованными панелями, намного перевешивают первоначальные усилия по настройке. Производителям часто сложно согласовать конкретные требования регионального рынка с правильной архитектурой оборудования. Уникальная высота ребер, толщина материала и эстетичная отделка требуют специального инструмента. Несоосность часто приводит к узким местам производства, плохой эксплуатационной стабильности или преждевременному износу оборудования.
В этом руководстве представлена структура технической оценки для оценки технических характеристик машины. Вы узнаете, как эффективно подобрать оборудование к конкретному кровельному профилю. Мы исследуем компромисс между скоростью производства, долговечностью оборудования и долгосрочной эксплуатационной эффективностью. Понимая основную механику Машина для изготовления кровельных панелей , вы можете гарантировать, что ваша производственная линия соответствует местным архитектурным нормам, сохраняя при этом высокую производительность.
Профиль определяет архитектуру: точные размеры, отделка и тип панелей (например, низкие ребра, высокие ребра, ступенчатая плитка) должны определять выбор формовочных станций и конфигураций роликов.
Структурная целостность не подлежит обсуждению: тяжелая рама машины и прочные ролики имеют решающее значение для стабильности производства и минимизации вибрации во время высокоскоростной работы.
Системы управления. Увеличение производительности. Стабильные системы управления ПЛК необходимы для точной обработки партий, минимизации количества брака и обеспечения точной длины резки.
Компромиссы между пространством и производительностью. Возможности двухпрофильного оборудования обеспечивают экономию занимаемой площади, но специализированные однопрофильные машины обеспечивают более высокую непрерывную пропускную способность для операций масштабирования.
Региональные строительные стандарты диктуют точный профиль, который вы должны создать. Вы должны оценить местные требования к профилям с низкими и высокими ребрами. Панели с низкими ребрами обычно используются в жилых или легких коммерческих помещениях, где экстремальные погодные условия не вызывают особого беспокойства. Профили с высокими ребрами обеспечивают превосходные структурные возможности перекрытия. Они эффективно справляются с тяжелыми снеговыми нагрузками и сильным ветровым подъемом. Прежде чем окончательно определиться со спецификациями оборудования, вы должны оценить реальные ситуации с учетом конкретных стандартов несущей способности в вашем целевом регионе.
Прежде чем выбирать оборудование, определите точные региональные профильные стандарты. Общие профили включают TR4, R-Panel, AG Panel или гофрированные конструкции 7/8 дюйма. Обеспечение соответствия вашего инструмента местным архитектурным нормам предотвращает бракование продукта на рабочей площадке. Вам также необходимо определить необходимую ширину панели. Рассчитайте ширину подачи необработанного рулона по эффективной ширине готовой панели. Правильная калибровка ширины гарантирует, что машина обрабатывает рулоны стандартных размеров без чрезмерных отходов обрезки кромок.
Чтобы систематически определять требования вашего рынка, выполните следующие проверенные на практике шаги:
Проверьте местные строительные нормы и правила, чтобы определить минимальную необходимую высоту ребер и перекрытие панелей для защиты от атмосферных воздействий.
Опросите местных поставщиков рулонов, чтобы подтвердить стандартную ширину подачи, доступную в вашем регионе (обычно 914 мм, 1000 мм или 1220 мм).
Рассчитайте эффективную ширину покрытия готовой панели, чтобы определить точный расход материала на рулон.
Определите доминирующий метод крепления на вашем рынке (открытый крепеж вместо скрытого зажима), чтобы определить дизайн кромочного профиля.
Спроектируйте свою пиковую сезонную дневную производительность, чтобы выбрать между стандартной и высокоскоростной конфигурациями машин.
Сырье определяет механическое напряжение, оказываемое на формовочные ролики. Определите точные материалы, которые вы собираетесь обрабатывать. Обычные материалы включают оцинкованную сталь, предварительно окрашенный алюминий и голый оцинкованный металл. Каждый металл демонстрирует разные характеристики упругости в процессе холодной штамповки. Алюминий требует других зазоров роликов по сравнению со сталью, чтобы предотвратить растяжение или разрыв по краям ребер.
Установите необходимый диапазон толщины для вашей производственной линии. Стандартная кровля обычно требует толщины от 0,3 до 0,8 мм. Также необходимо определить максимальный предел текучести стали. Мягкая сталь обычно имеет давление от 235 до 300 МПа. Высокопрочная сталь, часто используемая в промышленности, может достигать 550 МПа (G550) и выше. Для формовки стали G550 требуется значительно больше роликовых станций, чтобы постепенно сгибать металл без разрушения покрытия. Машина должна надежно формовать эти материалы, не останавливая главный двигатель и не отклоняя валы роликов.
Рассчитайте необходимую дневную производительность, чтобы определить необходимую скорость машины. Стандартные машины работают со скоростью от 12 до 15 метров в минуту. Эта скорость соответствует умеренному региональному спросу и односменной работе. Если вы сталкиваетесь с пиковыми сезонными нагрузками или работаете в несколько смен, вам нужна высокоскоростная установка. Высокоскоростной Оборудование для профилирования рулонных панелей крыши работает со скоростью от 25 до 30 метров в минуту или быстрее. Для более быстрых машин требуются более тяжелые рамы, более крупные двигатели, коробки передач и современные гидравлические системы охлаждения для поддержания непрерывной работы без перегрева.
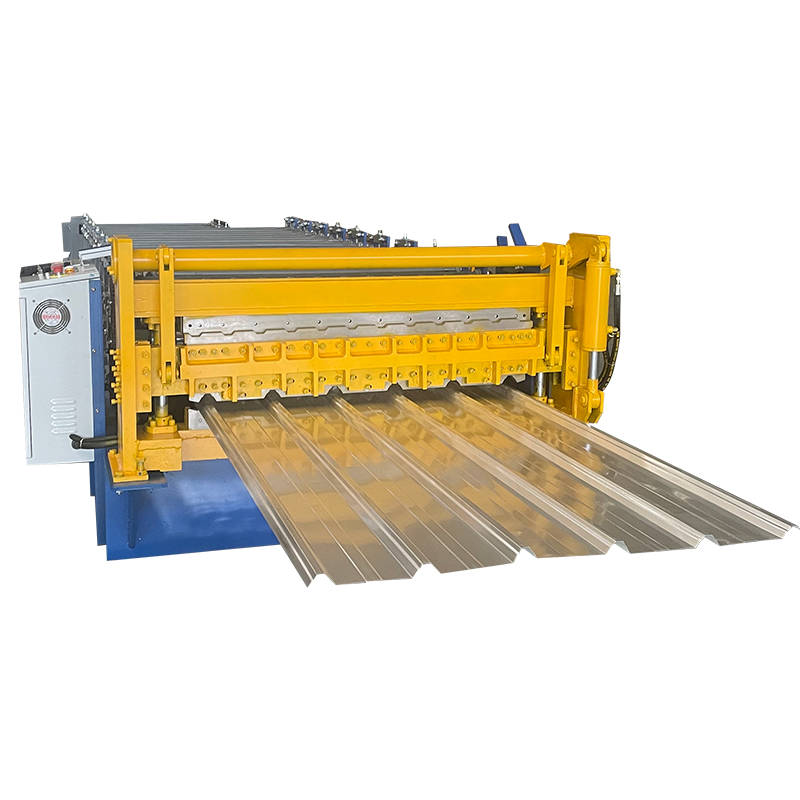
А Машина для изготовления гофрированных кровельных панелей обеспечивает крупносерийное производство традиционных синусоидальных или трапециевидных профилей. Эти профили доминируют в коммерческом, сельскохозяйственном и промышленном применении благодаря превосходному соотношению прочности и веса. Оценивая это оборудование, обратите внимание на направляющие подачи и систему резки. Ищите прочные входные направляющие с регулируемыми роликами, чтобы предотвратить смещение рулона при входе на первую станцию. Вам нужны высокопроизводительные гидравлические режущие системы, оснащенные лезвиями из Cr12MoV для работы в непрерывных тяжелых условиях эксплуатации. Это обеспечивает стабильность производства при работе в несколько смен и гарантирует чистый рез без заусенцев каждый раз.
Архитектурные и элитные коммерческие проекты требуют устойчивых к атмосферным воздействиям скрытых систем крепления. А Машина для изготовления кровельных панелей со стоячим фальцем производит эти специализированные профили. Это оборудование требует точного выравнивания роликов, поскольку фиксирующие швы должны идеально совпадать во время установки на месте. Даже отклонение профиля шва на один миллиметр может стать причиной протекания крыши или заклинивания закаточного инструмента. Оцените машины с возможностью регулировки ширины. Моторизованное управление ПЛК или ручные маховики позволяют операторам быстро переключаться между панелями различных размеров, приспосабливая различные размеры настила крыши без необходимости использования отдельной машины.
Рынки жилой недвижимости часто требуют эстетики традиционных глиняных или бетонных ступенек. Металл обеспечивает эту эстетику наряду со значительными преимуществами по легкости, снижая структурную нагрузку на фермы крыши. А Машина для производства рулонов глазурованного листа создает этот особый вид. В данном случае основное внимание в оценке уделяется механизму давления. Машина должна включать синхронизированный гидравлический модуль прессования. Это поэтапное прессование должно органично интегрироваться с этапами формовки и резки. Машина прокатывает профиль, точно останавливается, прижимает ступеньку и затем продолжает работу. Правильная синхронизация позволяет избежать искажения профиля и обеспечивает постоянную глубину шага по всей длине панели.
Предприятия со строгими ограничениями по занимаемой площади часто стремятся максимизировать свои профильные предложения, не расширяя производственную площадь. А Двухслойная кровельная машина служит именно этой цели. Он производит два отдельных профиля на одном шасси, обычно складывая гофрированный профиль внизу и трапециевидный профиль вверху. Однако он не может запускать оба профиля одновременно. Ключевые моменты, которые следует проверить, включают общую мощность двигателя и системы привода. Оцените время переключения между операциями верхней и нижней палубы, которое обычно включает в себя переключение сцепления или перемещение направляющей входа. Убедитесь, что рама достаточно тяжелая, чтобы выдержать вес двойной станции без микропрогибов во время работы.
Категория машины |
Лучшее приложение |
Ключевой технический фокус |
Типичная рабочая скорость |
|---|---|---|---|
Гофрированный профиль |
Промышленность и сельское хозяйство |
Высокопроизводительная гидравлическая резка, прочные направляющие подачи |
15–30 м/мин |
Стоячий шов |
Архитектурный и Коммерческий |
Точное выравнивание роликов, механизмы регулировки ширины. |
12–20 м/мин |
Глазурованная ступенчатая плитка |
Жилая Эстетика |
Синхронизированная гидравлическая интеграция ступенчатого прессования |
3 - 6 м/мин (за счет прижимных упоров) |
Двойной слой |
Объекты с ограниченным пространством |
Высокая жесткость рамы, общая мощность двигателя |
12–15 м/мин |
Основой любой операции профилирования является шасси. Обязательна тяжелая рама машины, изготовленная из сварных двутавровых балок (обычно 350 или 400 мм) или толстых стальных листов. Легкие рамы не могут выдержать огромную нагрузку, связанную с формированием высокопрочной стали. Со временем легкое шасси деформируется под постоянным вращательным моментом системы привода. Из-за деформации роликовые станции смещаются, что приводит к скручиванию, искривлению или искривлению панелей, которые не проходят проверку качества.
Жесткая основа напрямую влияет на снижение вибрации. Высокоскоростные операции генерируют значительную кинетическую энергию. Тяжелая рама гасит эти вибрации, обеспечивая стабильность производства. Это снижает частоту ручной калибровки роликов. Оно также продлевает срок службы внутренних компонентов трансмиссии, предотвращая износ подшипников и приводных цепей, вызванный несоосностью. Всегда проверяйте качество сварки шасси; Вместо точечной сварки требуются непрерывные сварные швы с глубоким проплавлением.
Ролики непосредственно контактируют с сырьем. Они должны быть исключительно прочными, чтобы выдерживать тысячи часов трения. Стандартные материалы включают сталь 45# или литейную сталь Cr12. Эти ролики должны пройти обработку на станке с ЧПУ для обеспечения точности размеров и получить твердое хромирование (обычно толщиной 0,05 мм). Хромирование имеет решающее значение при эксплуатации машина для производства цветных стальных кровельных листов . Гладкая закаленная поверхность предотвращает появление царапин и отслаивание роликами предварительно окрашенной поверхности металлических рулонов.
Характеристики вала определяют способность машины работать с толстыми или высокопрочными материалами. Твердые стальные валы не подлежат обсуждению. В зависимости от глубины профиля и толщины материала диаметр вала обычно варьируется от 70 мм до 90 мм. Эти валы должны быть обработаны с высокой точностью и опираться на прочные подшипники. Валы меньшего размера прогибаются под давлением при формовке толстой стали. Прогиб вала вызывает неравномерность формовки, создает краевые волны на панели и со временем разрушает роликовые подшипники.
Передача мощности определяет эффективность машины и стабильность формовки. В стандартных машинах часто используются цепные приводы размером 1 дюйм или 1,2 дюйма. Цепные приводы очень эффективны для стандартных скоростей и более тонких калибров. Они просты в обслуживании и экономичны в замене. Однако для высокоскоростной формовки или формования толстолистовых материалов требуется система привода с коробкой передач. Редукторы обеспечивают равномерную передачу крутящего момента без проскальзывания на каждую роликовую станцию одновременно. Они устраняют провисание и рывки, иногда связанные с изношенными цепями, обеспечивая идеально плавную скорость подачи.
Гидравлическая станция приводит в действие механизмы резки и прессования. Тщательно оцените мощность гидравлического насоса и убедитесь, что она соответствует тоннажу, необходимому для резки самого толстого материала. Ищите интегрированные системы охлаждения, такие как вентиляторные охладители или водяные охладители. Непрерывная работа приводит к быстрому нагреванию гидравлической жидкости. Перегретая жидкость теряет вязкость, что приводит к замедлению резания и неполному сдвигу. Высококачественные электромагнитные клапаны обеспечивают чистую последующую резку без заусенцев и без остановок во время длительных смен.
Современная профилировка полностью зависит от автоматизации. Стабильное управление ПЛК является фундаментальным требованием для любой прибыльной операции. ПЛК промышленного класса таких брендов, как Siemens, Mitsubishi или Yaskawa, обеспечивают надежное измерение длины и подсчет партий. Надежный ПЛК сводит к минимуму ошибки оператора. Оператор просто вводит необходимую длину и количество через интерфейс сенсорного экрана, а машина делает все остальное, обеспечивая одинаковые размеры панелей при больших объемах производства.
Интеграция инвертора и энкодера работает вместе с ПЛК для управления физическим движением материала. Инвертор управляет скоростью основного двигателя. Это обеспечивает плавный запуск и замедление перед резкой, предотвращая рывки материала и уменьшая механические удары по системе привода. Поворотный энкодер опирается на движущийся материал, измеряя точную длину, проходящую через машину. Он отправляет импульсные данные в реальном времени на ПЛК, обеспечивая точность резки в пределах ±2 мм.
Адаптивность электросетей имеет решающее значение в регионах с нестабильным электроснабжением. Оцените, есть ли в электрическом шкафу встроенные стабилизаторы напряжения и правильное заземление. Скачки напряжения могут мгновенно вывести из строя чувствительные микропроцессоры ПЛК и платы инверторов. Надлежащее электрическое экранирование защитит ваши инвестиции в автоматизацию от локальных колебаний напряжения и обеспечит бесперебойную работу вашей линии.
Оценка оборудования требует выхода за рамки первоначального этапа приобретения. Вы должны проанализировать компромисс между машинами с ручной настройкой и высокоавтоматизированными системами. Машины начального уровня требуют ручной регулировки проставки и работы с гаечными ключами при изменении толщины материала или регулировке небольших отклонений профиля. Автоматизированные системы быстрой замены кассетного типа позволяют операторам заменять целые узлы роликов за считанные минуты с помощью мостового крана. Это значительно сокращает время простоя, увеличивает общую производительность завода и позволяет вам с прибылью выполнять небольшие и разнообразные индивидуальные заказы.
Регулярное техническое обслуживание обеспечивает бесперебойную работу производственной линии и предотвращает катастрофические сбои. Учитывайте наличие обычных запасных частей на вашем местном рынке. Цепи, гидравлические уплотнения и режущие лезвия изнашиваются естественным образом и требуют периодической замены. Убедитесь, что конструкция машины обеспечивает легкий доступ к системе трансмиссии. Операторы должны выполнять регулярную смазку подшипников и цепей, не демонтируя основные защитные устройства. Сложная архитектура, скрывающая точки смазки, часто приводит к пренебрежению техническим обслуживанием, что приводит к преждевременному выходу из строя подшипников и заклиниванию валов.
Материальные отходы разрушают операционную прибыль быстрее, чем любой другой фактор. Высококачественная машина со стабильным управлением ПЛК окупается за счет минимизации брака. Точные энкодеры предотвращают обрезку панелей слишком коротко (что делает их непригодными для использования) или слишком длинными (что приводит к потере свободного материала). Жесткие рамы предотвращают перекручивание профиля, что приводит к бракованию партий на стройплощадке. Уменьшая процент панелей, не соответствующих техническим характеристикам, вы максимизируете выход каждого рулона стали, что напрямую улучшает вашу прибыль.
Промышленная профилировка требует значительной мощности. Оцените общую потребность в киловаттах (кВт) главного двигателя и гидравлической станции. Сравните это требование с существующей энергетической инфраструктурой вашего завода. Модернизация заводских трансформаторов для размещения массивной машины приводит к значительным задержкам и затратам в сроки развертывания. Высокоэффективные двигатели и оптимизированные гидравлические насосы помогают контролировать ежедневное потребление энергии, сокращая ежемесячные накладные расходы на коммунальные услуги.
Линия профилирования требует значительной площади. Вы должны спланировать физическое пространство, необходимое для самой машины, длина которого может составлять от 6 до 12 метров. Дополнительно учтите разматыватель. Гидравлические размотчики занимают больше места, чем ручные, но безопасно справляются с более тяжелыми рулонами (до 10 тонн) и автоматически подают машину. Вам также потребуется место для выпускных столов, автоматических штабелеров и зон подготовки сырья. Правильное планирование рабочего процесса предотвращает пробки вилочных погрузчиков на заводе и обеспечивает эффективную упаковку и погрузку готовых панелей на грузовики.
Рассмотрите логистику контейнерных перевозок на ранних этапах процесса закупок. Убедитесь, что размеры машины оптимизированы для стандартных 20-футовых, 40-футовых или 40-футовых транспортных контейнеров. Стандартные машины обычно легко помещаются. Однако для негабаритных машин или линий с обширным автоматизированным штабелирующим оборудованием могут потребоваться контейнеры с плоскими стеллажами или доставка навалом, что резко увеличивает расходы на международные перевозки.
Тяжелая техника сталкивается с рисками при морских перевозках и наземных перевозках. Несоосность во время транспортировки является распространенной проблемой. Тяжелые волны или неровные дороги могут привести к незначительному смещению внутренних компонентов, что приведет к нарушению параллельности роликовых станций. Подчеркните необходимость правильного ввода в эксплуатацию. Положитесь на выезд инженера на объект или подробный дистанционный ввод в эксплуатацию с помощью видео, предоставленный производителем. Никогда не запускайте новую машину на полной скорости, не проверив выравнивание роликов, не проверив настройки гидравлического давления и предварительно не проведя несколько тестовых панелей на медленной скорости.
Аудит вашего поставщика оборудования снижает риски развертывания и гарантирует, что вы получите то, за что заплатили. Запросите сертификаты на сырье для роликов и валов для проверки марки стали. Убедитесь, что программное обеспечение ПЛК включает языковые опции, подходящие для ваших местных операторов (например, английский, испанский, русский). Требуйте четких условий гарантии, в частности, распространяющихся на электрические компоненты, гидравлические насосы и платы ПЛК.
Внедрите строгий контрольный список перед покупкой, прежде чем авторизовать окончательный платеж. Потребуйте видеоподтверждение того, что машина работает с катушкой точно указанной толщины на максимальной скорости. Видео должно четко показывать процесс резания, процесс замедления и допуски готового профиля, измеренные штангенциркулем. Проверьте все сертификаты соответствия CE или ISO, чтобы убедиться, что оборудование соответствует основным стандартам промышленной безопасности.
Правильный выбор машины для производства кровельных панелей строго определяется пересечением вашего целевого профиля, предела текучести материала и ожидаемого объема производства. Согласование этих трех факторов гарантирует, что вы выберете оборудование, способное удовлетворить ваши конкретные региональные потребности без постоянных поломок и чрезмерных отходов материалов.
При оценке предложений отдавайте предпочтение конструкции тяжелой рамы, надежности гидравлики и стабильному управлению ПЛК. Заявления о поверхностной скорости ничего не значат, если машина чрезмерно вибрирует, перегревает гидравлическую жидкость или производит искривленные панели. Сосредоточьтесь на структурной целостности и точности автоматизации, чтобы гарантировать долгосрочный успех работы.
Запросите подробные технические чертежи роликовых станций для проверки диаметров валов и этапов формовки.
Отправьте точные чертежи профиля производителям для тщательной технико-экономической проверки.
Запланируйте виртуальные или физические проверки завода, чтобы проверить возможности поставщика по обработке и сборке.
Проверьте наличие местных электрических компонентов, чтобы обеспечить быструю замену деталей ПЛК или инвертора.
Установите строгий график профилактического технического обслуживания для замены гидравлической жидкости и калибровки энкодера.
О: Машина с тяжелой сварной рамой может прослужить от 15 до 20 лет при нормальной эксплуатации. Срок службы рамы отличный, но расходные изнашиваемые детали требуют регулярной замены. Режущие лезвия, приводные цепи и гидравлические уплотнения обычно требуют замены каждые 2–3 года в зависимости от объема производства и особенностей технического обслуживания.
О: Однодековые машины ограничены одним специальным профилем. Для производства нескольких профилей вам понадобится двухслойная машина или система кассетного типа. Двухслойные машины укладывают два профиля на одну раму, а кассетные системы позволяют заменять целые модули роликов на разные конструкции.
Ответ: Машина для производства гофрокартона использует непрерывную прокатку для производства прямых, волнистых или трапециевидных панелей на высоких скоростях. Листовой станок включает в себя синхронизированный гидравлический ступенчатый прижимной модуль. Он делает короткую паузу, чтобы сделать шаг по металлу, имитируя внешний вид традиционной глиняной черепицы.
О: Царапины предотвращаются за счет использования роликов из высококачественной стали, обработанной твердым хромированием. Хром обеспечивает безупречную, гладкую поверхность. Кроме того, операторы должны обеспечить правильную регулировку зазора между верхними и нижними роликами, чтобы точно соответствовать толщине предварительно окрашенного рулона.
Ответ: Профили со стоячим фальцем основаны на высокоточных фиксирующих механизмах. Тяжелая рама машины обеспечивает абсолютную жесткость. Это предотвращает микропрогибы и вибрации во время процесса прокатки. Если рама прогибается, ролики смещаются, что нарушает точность шва и вызывает протечку крыши.
О: Системы ПЛК требуют регулярной очистки датчиков и удаления пыли из электрического шкафа. Для поддержания точности резки необходимо периодически калибровать поворотный энкодер. Гидравлические системы требуют замены жидкости каждые 2000 часов работы, а также регулярной замены фильтров во избежание засорения клапанов.


