
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-02 Origine : Site
Investir dans des équipements de profilage industriels est une décision capitale à enjeux élevés. L'impact d'une inadéquation, mesuré en termes de gaspillage de matériaux, de temps d'arrêt et de panneaux rejetés, dépasse de loin l'effort de configuration initial. Les fabricants ont souvent du mal à aligner les demandes spécifiques du marché régional sur la bonne architecture de machine. Les hauteurs de nervures, les épaisseurs de matériaux et les finitions esthétiques uniques nécessitent un outillage spécifique. Un mauvais alignement entraîne souvent des goulots d'étranglement dans la production, une mauvaise stabilité opérationnelle ou une usure prématurée des équipements.
Ce guide fournit un cadre d'évaluation technique pour évaluer les spécifications de la machine. Vous apprendrez à adapter efficacement l’équipement à des profils de toiture spécifiques. Nous explorons les compromis entre vitesse de production, durabilité des machines et efficacité opérationnelle à long terme. En comprenant les mécanismes de base d'un machine à panneaux de toit , vous pouvez vous assurer que votre ligne de production répond aux codes architecturaux locaux tout en maintenant des taux de rendement élevés.
Le profil dicte l'architecture : Les dimensions exactes, la finition et le type de panneaux (par exemple, nervure basse, nervure haute, tuile à marches) doivent déterminer la sélection des stations de formage et des configurations de rouleaux.
L'intégrité structurelle n'est pas négociable : un châssis de machine lourd et des rouleaux durables sont essentiels à la stabilité de la production et à la minimisation des vibrations lors d'un fonctionnement à grande vitesse.
Rendement des systèmes de contrôle : des systèmes de contrôle PLC stables sont essentiels pour un traitement précis des lots, minimisant les taux de rebut et garantissant des longueurs de coupe précises.
Compromis entre espace et sortie : les capacités à double profil offrent une efficacité en termes d'encombrement, mais les machines dédiées à profil unique offrent un débit continu plus élevé pour les opérations de mise à l'échelle.
Les normes de construction régionales dictent le profil exact que vous devez produire. Vous devez évaluer les exigences locales en matière de profils à nervures basses et à nervures hautes. Les panneaux à nervures basses servent généralement à des applications résidentielles ou commerciales légères où les conditions météorologiques extrêmes sont moins préoccupantes. Les profils à nervures élevées offrent des capacités de couverture structurelle supérieures. Ils supportent efficacement les fortes charges de neige et les forts soulèvements de vent. Vous devez évaluer des cas réels pour des normes de charge spécifiques dans votre région cible avant de finaliser les spécifications de l'équipement.
Identifiez les normes de profil régionales exactes avant de sélectionner l’équipement. Les profils courants incluent les modèles TR4, R-Panel, AG Panel ou ondulés de 7/8'. En vous assurant que votre outillage correspond aux codes architecturaux locaux, vous évitez le rejet du produit sur le chantier. Vous devez également déterminer les largeurs de panneaux requises. Calculez la largeur d'alimentation de la bobine brute par rapport à la largeur efficace du panneau fini. Un calibrage approprié de la largeur garantit que la machine gère les tailles de bobines standard sans gaspillage excessif de bordures.
Pour définir systématiquement les exigences de votre marché, suivez ces étapes testées sur le terrain :
Vérifiez les codes de construction locaux pour déterminer la hauteur minimale requise des nervures et le chevauchement des panneaux pour l'étanchéité.
Sondez les fournisseurs locaux de bobines pour confirmer les largeurs d'alimentation standard disponibles dans votre région (généralement 914 mm, 1 000 mm ou 1 220 mm).
Calculez la largeur de couverture effective du panneau fini pour déterminer le rendement exact du matériau par bobine.
Identifiez la méthode de fixation dominante sur votre marché (fixation apparente ou clip dissimulé) pour dicter la conception du profil de bord.
Projetez votre production quotidienne saisonnière maximale pour choisir entre les configurations de machine à vitesse standard et à grande vitesse.
La matière première dicte la contrainte mécanique exercée sur les rouleaux de formage. Définissez les matériaux exacts que vous avez l’intention de traiter. Les matériaux courants comprennent l’acier galvanisé, l’aluminium prépeint et le galvalume nu. Chaque métal présente des caractéristiques de retour élastique différentes pendant le processus de formage à froid. L'aluminium nécessite des jeux de rouleaux différents par rapport à l'acier pour éviter l'étirement ou la déchirure le long des bords des nervures.
Établissez la plage d’épaisseur requise pour votre ligne de production. Une toiture standard nécessite généralement des épaisseurs comprises entre 0,3 mm et 0,8 mm. Vous devez également identifier la limite d'élasticité maximale de l'acier. L'acier doux se situe généralement entre 235 MPa et 300 MPa. L'acier à haute résistance, souvent utilisé dans les applications industrielles, peut atteindre 550 MPa (G550) ou plus. Le formage de l'acier G550 nécessite beaucoup plus de stations de rouleaux pour plier progressivement le métal sans fracturer le revêtement. La machine doit former ces matériaux de manière fiable sans caler le moteur principal ni dévier les arbres des rouleaux.
Calculez votre production quotidienne requise pour déterminer la vitesse de machine nécessaire. Les machines standards fonctionnent à une vitesse de 12 à 15 mètres par minute. Cette vitesse convient à une demande régionale modérée et à des opérations en une seule équipe. Si vous faites face à des demandes saisonnières de pointe ou si vous exécutez des horaires sur plusieurs équipes, vous avez besoin d'une configuration à grande vitesse. Grande vitesse L'équipement de profilage de panneaux de toiture fonctionne à une vitesse de 25 à 30 mètres par minute ou plus. Les machines plus rapides nécessitent des châssis plus lourds, des moteurs plus gros, des transmissions à boîte de vitesses et des systèmes de refroidissement hydrauliques avancés pour maintenir un fonctionnement continu sans surchauffe.
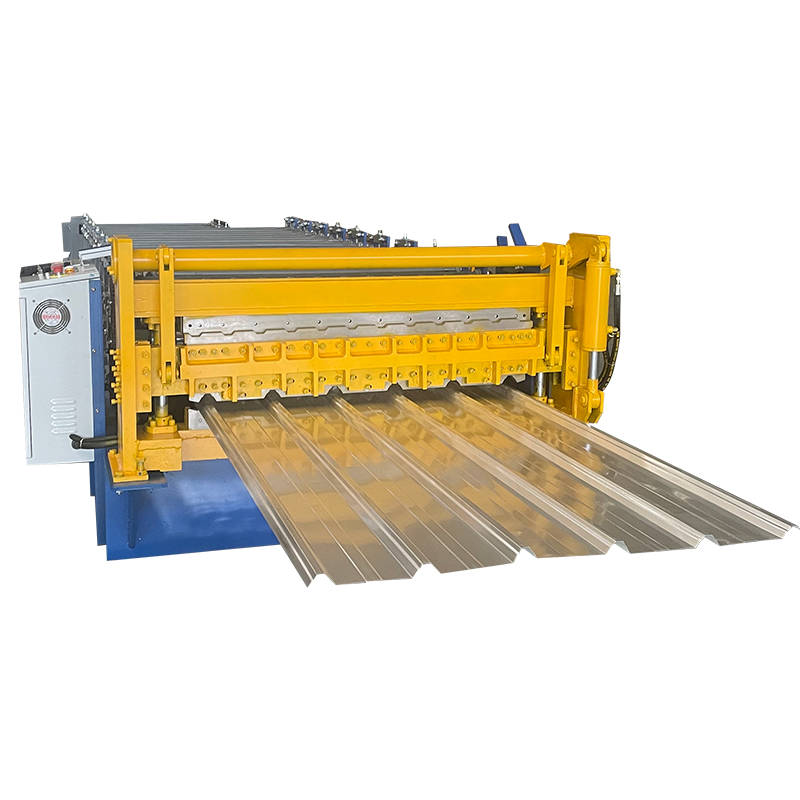
UN La machine à panneaux de toiture ondulés gère la production en grand volume de profils sinusoïdaux ou trapézoïdaux traditionnels. Ces profils dominent les applications commerciales, agricoles et industrielles en raison de leur excellent rapport résistance/poids. Lors de l’évaluation de cet équipement, concentrez-vous sur les guides d’alimentation et le système de coupe. Recherchez des guides d'entrée robustes dotés de rouleaux réglables pour empêcher la bobine de se déplacer lorsqu'elle entre dans la première station. Vous avez besoin de systèmes de coupe hydrauliques de gros tonnage équipés de lames Cr12MoV pour gérer des cycles continus et intensifs. Cela garantit la stabilité de la production sur plusieurs équipes et garantit une coupe nette et sans bavure à chaque fois.
Les projets architecturaux et commerciaux haut de gamme nécessitent des systèmes de fixation cachés et étanches. UN La machine à panneaux de toit à joints debout produit ces profils spécialisés. Cet équipement nécessite un alignement précis des rouleaux car les joints de verrouillage doivent s'enclencher parfaitement lors de l'installation sur site. Même un écart d'un millimètre dans le profil du joint peut provoquer une fuite du toit ou un blocage de l'outil de sertissage. Évaluez les machines dotées de capacités de largeur réglable. Les commandes PLC motorisées ou les volants manuels permettent aux opérateurs de basculer rapidement entre différentes tailles de panneaux, s'adaptant ainsi à différentes dimensions de toit-terrasse sans avoir besoin d'une machine complètement séparée.
Les marchés résidentiels exigent souvent l’esthétique des marches traditionnelles en terre cuite ou en béton. Le métal offre cette esthétique ainsi que des avantages significatifs en matière de légèreté, réduisant ainsi la charge structurelle sur les fermes de toit. UN La machine de formage de rouleaux de tôles vitrées crée ce look spécifique. L’accent de l’évaluation repose ici en grande partie sur le mécanisme de pression. La machine doit inclure un module de pressage hydraulique synchronisé. Cette action de pressage par étapes doit s'intégrer parfaitement aux phases de profilage et de découpe. La machine déroule le profilé, s'arrête avec précision, appuie sur la marche, puis continue. Une synchronisation appropriée évite la distorsion du profil et garantit une profondeur de marche constante sur toute la longueur du panneau.
Les installations soumises à des contraintes strictes d’espace au sol cherchent souvent à maximiser leur offre de profils sans étendre leur empreinte industrielle. UN la machine de toiture à double couche répond exactement à cet objectif. Il produit deux profils distincts sur un châssis, empilant généralement un profil ondulé en bas et un profil trapézoïdal en haut. Cependant, il ne peut pas exécuter les deux profils simultanément. Les points clés à vérifier incluent la capacité partagée du moteur et du système d’entraînement. Évaluez le temps de changement entre les opérations du pont supérieur et inférieur, ce qui implique généralement de changer d'embrayage ou de déplacer le guide d'entrée. Assurez-vous que le cadre est suffisamment lourd pour supporter le poids de la double station sans micro-déflexions pendant le fonctionnement.
Catégorie de machines |
Meilleure application |
Objectif technique clé |
Vitesse de fonctionnement typique |
|---|---|---|---|
Profil ondulé |
Industriel et agricole |
Coupe hydraulique de gros tonnage, guides d'alimentation robustes |
15 - 30 m/min |
Couture debout |
Architectural et commercial |
Alignement précis des rouleaux, mécanismes de largeur réglable |
12 - 20 m/min |
Tuile de marche vitrée |
Esthétique résidentielle |
Intégration de pressage hydraulique synchronisé |
3 - 6 m/min (en raison des arrêts de pression) |
Double couche |
Installations à espace limité |
Rigidité du châssis élevée, capacité moteur partagée |
12 - 15 m/min |
La base de toute opération de profilage est le châssis. Un châssis de machine lourd construit à partir de poutres en H soudées (généralement 350 mm ou 400 mm) ou de plaques d'acier épaisses est obligatoire. Les cadres légers ne peuvent pas absorber l’immense stress lié au formage de l’acier à haut rendement. Au fil du temps, un châssis léger se déformera sous le couple de rotation continu du système d'entraînement. Le gauchissement désaligne les stations de rouleaux, ce qui entraîne des panneaux tordus, courbés ou cambrés qui échouent aux inspections de contrôle qualité.
Une base rigide est directement corrélée à la réduction des vibrations. Les opérations à grande vitesse génèrent une énergie cinétique importante. Un châssis lourd amortit ces vibrations, assurant ainsi la stabilité de la production. Cela réduit la fréquence des recalibrages manuels des rouleaux. Il prolonge également la durée de vie des composants internes de la transmission en empêchant l'usure induite par un désalignement des roulements et des chaînes d'entraînement. Inspectez toujours la qualité du soudage sur le châssis ; des soudures continues et à pénétration profonde sont nécessaires par rapport aux soudures par points.
Les rouleaux entrent en contact direct avec votre matière première. Ils doivent être exceptionnellement durables pour résister à des milliers d’heures de friction. Les matériaux standard de l'industrie comprennent l'acier 45# ou l'acier moulé Cr12. Ces rouleaux doivent subir un usinage CNC pour une précision dimensionnelle exacte et recevoir un chromage dur (généralement 0,05 mm d'épaisseur). Le chromage est essentiel lors de l'utilisation d'un machine de tôle de toiture en acier de couleur . La finition lisse et durcie empêche les rouleaux de rayer ou de peler la surface pré-peinte des bobines métalliques.
Les spécifications de l'arbre déterminent la capacité de la machine à manipuler des matériaux épais ou à haute résistance. Les arbres en acier massif ne sont pas négociables. En fonction de la profondeur du profil et de l'épaisseur du matériau, les diamètres d'arbre varient généralement de 70 mm à 90 mm. Ces arbres doivent être usinés avec une grande précision et soutenus par des roulements robustes. Les arbres sous-dimensionnés fléchiront sous la pression lors du formage d’acier épais. La déflexion de l'arbre provoque un formage irrégulier, crée des ondulations sur les bords du panneau et détruit les roulements à rouleaux au fil du temps.
La transmission de puissance détermine l’efficacité de la machine et la cohérence du formage. Les machines standard utilisent souvent des entraînements par chaîne de 1 pouce ou 1,2 pouce. Les entraînements par chaîne sont très efficaces pour les vitesses standard et les jauges plus fines. Ils sont faciles à entretenir et économiques à remplacer. Cependant, le formage à grande vitesse ou de gros calibre nécessite un système d'entraînement par boîte de vitesses. Les boîtes de vitesses assurent un transfert de couple constant et sans glissement simultanément vers chaque station de rouleaux. Ils éliminent les mouvements de mou et de secousses parfois associés aux chaînes usées, garantissant une avance parfaitement régulière.
La station hydraulique alimente les mécanismes de coupe et de pressage. Évaluez soigneusement la puissance de la pompe hydraulique, en vous assurant qu’elle correspond au tonnage requis pour cisailler votre matériau le plus épais. Recherchez des systèmes de refroidissement intégrés, tels que des refroidisseurs à ventilateur ou des refroidisseurs d'eau. Le fonctionnement continu chauffe rapidement le fluide hydraulique. Le fluide surchauffé perd de sa viscosité, ce qui entraîne une action de coupe lente et des cisailles incomplètes. Des électrovannes de haute qualité garantissent une post-coupe propre et sans bavure, sans calage pendant les longs quarts de travail.
Le profilage moderne repose entièrement sur l’automatisation. Un contrôle PLC stable est une condition fondamentale pour toute opération rentable. Les API de qualité industrielle de marques telles que Siemens, Mitsubishi ou Yaskawa fournissent une mesure de longueur et un comptage de lots fiables. Un API robuste minimise les erreurs de l’opérateur. L'opérateur saisit simplement la longueur et la quantité requises via l'interface à écran tactile, et la machine s'occupe du reste, garantissant des dimensions de panneau constantes sur des séries de production massives.
L'intégration de l'onduleur et de l'encodeur fonctionne aux côtés du PLC pour contrôler le mouvement physique du matériau. L'onduleur contrôle la vitesse du moteur principal. Il permet des démarrages et des décélérations en douceur avant la coupe, évitant ainsi les secousses du matériau et réduisant les chocs mécaniques sur le système d'entraînement. L'encodeur rotatif repose sur le matériau en mouvement, mesurant la longueur exacte traversant la machine. Il envoie des données d'impulsion en temps réel au PLC, garantissant que les tolérances de coupe restent inférieures à ± 2 mm.
L’adaptabilité du réseau électrique est cruciale dans les régions où l’électricité est instable. Évaluez si l’armoire électrique comprend des stabilisateurs de tension intégrés et une mise à la terre appropriée. Les surtensions peuvent instantanément griller les microprocesseurs API et les cartes onduleurs sensibles. Un blindage électrique approprié protège votre investissement en automatisation des fluctuations locales de puissance et assure le fonctionnement de votre ligne.
L’évaluation d’un équipement nécessite de regarder au-delà de la phase initiale d’acquisition. Vous devez analyser le compromis entre les machines réglées manuellement et les systèmes hautement automatisés. Les machines d'entrée de gamme nécessitent des réglages manuels des entretoises et un travail à la clé lors de la modification de l'épaisseur du matériau ou de l'ajustement de légères variations de profil. Les systèmes de changement rapide automatisés de type cassette permettent aux opérateurs de remplacer des ensembles de rouleaux entiers en quelques minutes à l'aide d'un pont roulant. Cela réduit considérablement les temps d'arrêt, augmente le débit global de l'usine et vous permet de prendre en charge de manière rentable des commandes personnalisées plus petites et diverses.
La maintenance de routine maintient la chaîne de production en mouvement et évite les pannes catastrophiques. Tenez compte de la disponibilité des pièces de rechange courantes sur votre marché local. Les chaînes, les joints hydrauliques et les lames de coupe s'usent naturellement et nécessitent un remplacement périodique. Assurez-vous que la conception de la machine permet un accès facile au système de transmission. Les opérateurs doivent effectuer une lubrification de routine sur les roulements et les chaînes sans démonter les principales protections de sécurité. Les architectures complexes qui cachent les points de graissage conduisent souvent à une maintenance négligée, entraînant une défaillance prématurée des roulements et le grippage des arbres.
Le gaspillage de matériaux détruit les marges opérationnelles plus rapidement que tout autre facteur. Une machine de haute qualité dotée de commandes PLC stables est rentabilisée en minimisant les rebuts. Des encodeurs précis empêchent les panneaux d'être coupés trop courts (ce qui les rend inutilisables) ou trop longs (ce qui donne lieu à des matériaux libres). Les cadres rigides empêchent la torsion du profil, ce qui entraîne des lots rejetés sur le chantier. En réduisant le pourcentage de panneaux non conformes aux spécifications, vous maximisez le rendement de chaque bobine d'acier, améliorant ainsi directement vos résultats.
Le profilage industriel consomme une énergie importante. Évaluez les besoins totaux en kilowatts (kW) du moteur principal et de la station hydraulique. Comparez cette exigence à l'infrastructure électrique existante de votre usine. La mise à niveau des transformateurs d'usine pour accueillir une machine massive ajoute des retards et des coûts importants à votre calendrier de déploiement. Des moteurs hautement efficaces et des pompes hydrauliques optimisées aident à maintenir la consommation d'énergie quotidienne à un niveau gérable, réduisant ainsi vos frais mensuels de services publics.
Une ligne de profilage nécessite un espace au sol important. Vous devez prévoir l'espace physique requis par la machine elle-même, qui peut aller de 6 à 12 mètres de long. De plus, tenez compte du dérouleur. Les dérouleurs hydrauliques prennent plus de place que les dérouleurs manuels mais manipulent en toute sécurité des bobines plus lourdes (jusqu'à 10 tonnes) et alimentent automatiquement la machine. Vous avez également besoin d'espace pour les tables de sortie, les empileurs automatiques et les zones de stockage des matières premières. Une bonne planification du flux de travail évite les embouteillages des chariots élévateurs dans l’usine et garantit que les panneaux finis peuvent être emballés et chargés efficacement sur les camions.
Envisagez la logistique du transport par conteneurs dès le début du processus d’approvisionnement. Assurez-vous que les dimensions de la machine sont optimisées pour les conteneurs d'expédition standard de 20 pieds, 40 pieds ou 40HQ. Les machines standards s’adaptent généralement facilement. Cependant, les machines surdimensionnées ou les lignes dotées d'équipements d'empilage automatisés étendus peuvent nécessiter des conteneurs à rack plat ou des expéditions en vrac, ce qui augmente considérablement les frais de transport international.
Les machines lourdes sont confrontées à des risques lors du transit maritime et du transport routier par voie terrestre. Le désalignement pendant l’expédition est un problème courant. Une mer forte ou des routes accidentées peuvent déplacer légèrement les composants internes, ce qui désaligne l'alignement parallèle des stations à rouleaux. Soulignez la nécessité d’une mise en service appropriée. Fiez-vous aux visites d'ingénieurs sur site ou à la mise en service vidéo à distance détaillée fournie par le fabricant. Ne faites jamais fonctionner une nouvelle machine à pleine vitesse sans vérifier d'abord l'alignement des rouleaux, vérifier les réglages de la pression hydraulique et faire fonctionner quelques panneaux de test à une vitesse de jogging lente.
L'audit de votre fournisseur d'équipement atténue les risques de déploiement et garantit que vous recevez ce pour quoi vous avez payé. Demandez des certificats de matières premières pour les rouleaux et les arbres afin de vérifier la qualité de l'acier. Vérifiez que le logiciel de l'automate inclut des options linguistiques adaptées à vos opérateurs locaux (par exemple, anglais, espagnol, russe). Exigez des conditions de garantie claires couvrant spécifiquement les composants électriques, les pompes hydrauliques et les cartes PLC.
Mettez en œuvre une liste de contrôle d’inspection pré-achat stricte avant d’autoriser le paiement du solde final. Exigez une preuve vidéo de la machine fonctionnant avec l'épaisseur de bobine spécifiée exacte à la vitesse maximale. La vidéo doit montrer clairement l'action de coupe, le processus de décélération et les tolérances du profil fini mesurées avec un pied à coulisse. Vérifiez toutes les certifications de conformité CE ou ISO pour vous assurer que l’équipement répond aux normes de sécurité industrielle de base.
La bonne machine à panneaux de toit est strictement dictée par l'intersection de votre profil cible, de la limite d'élasticité du matériau et du volume de production attendu. L'alignement de ces trois facteurs garantit que vous sélectionnez un équipement capable de répondre à vos demandes régionales spécifiques sans pannes constantes ni gaspillage excessif de matériaux.
Lors de l’évaluation des devis, donnez la priorité à la construction d’un châssis lourd, à la fiabilité hydraulique et aux commandes PLC stables. Les allégations superficielles de vitesse ne signifient rien si la machine vibre excessivement, surchauffe son fluide hydraulique ou produit des panneaux tordus. Concentrez-vous sur l’intégrité structurelle et la précision de l’automatisation pour garantir le succès opérationnel à long terme.
Demandez des dessins techniques détaillés des stations de rouleaux pour vérifier les diamètres des arbres et les étapes de formage.
Envoyez vos plans de profil exacts aux fabricants pour des contrôles rigoureux de faisabilité technique.
Planifiez des audits d'usine virtuels ou physiques pour inspecter les capacités d'usinage et d'assemblage du fournisseur.
Vérifiez la disponibilité des composants électriques locaux pour garantir un remplacement rapide des pièces de l'automate ou de l'onduleur.
Établissez un programme de maintenance préventive strict pour les changements de liquide hydraulique et l’étalonnage des encodeurs.
R : Une machine dotée d'un châssis soudé lourd peut durer de 15 à 20 ans dans des conditions de fonctionnement normales. La longévité du cadre est excellente, mais les pièces d’usure consommables nécessitent un remplacement régulier. Les lames de coupe, les chaînes d'entraînement et les joints hydrauliques doivent généralement être remplacés tous les 2 à 3 ans en fonction du volume de production et des habitudes de maintenance.
R : Les machines à un seul étage sont limitées à un profil dédié. Pour produire plusieurs profils, vous avez besoin d'une machine double couche ou d'un système de type cassette. Les machines à double couche empilent deux profilés sur un seul châssis, tandis que les systèmes à cassettes vous permettent d'échanger des modules de rouleaux entiers pour des conceptions différentes.
R : Une machine à carton ondulé utilise un laminage continu pour produire des panneaux droits, ondulés ou trapézoïdaux à grande vitesse. Une machine à feuilles vitrées comprend un module de pressage hydraulique synchronisé. Il s’arrête brièvement pour marquer une marche dans le métal, imitant l’apparence des tuiles traditionnelles en terre cuite.
R : Les rayures sont évitées grâce à l'utilisation de rouleaux en acier de haute qualité traité avec un chromage dur. Le chrome offre une surface lisse et impeccable. De plus, les opérateurs doivent garantir un réglage correct du jeu entre les rouleaux supérieur et inférieur pour correspondre à l'épaisseur exacte de la bobine pré-peinte.
R : Les profils à joints debout reposent sur des mécanismes de verrouillage très précis. Un châssis de machine lourd offre une rigidité absolue. Il évite les micro-déflexions et vibrations pendant le processus de laminage. Si le cadre fléchit, les rouleaux se désalignent, ce qui ruine la précision du joint et provoque des fuites sur le toit.
R : Les systèmes PLC nécessitent un nettoyage régulier des capteurs et un dépoussiérage de l’armoire électrique. Vous devez calibrer périodiquement l'encodeur rotatif pour maintenir la précision de coupe. Les systèmes hydrauliques nécessitent des changements de liquide toutes les 2 000 heures de fonctionnement, ainsi que des remplacements réguliers des filtres pour éviter le blocage des vannes.


