
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-02 Origen: Sitio
Invertir en equipos de perfilado industrial es una decisión de capital de alto riesgo. El impacto de una falta de coincidencia (medido en desperdicio de material, tiempo de inactividad y paneles rechazados) supera con creces el esfuerzo de configuración inicial. Los fabricantes suelen tener dificultades para alinear las demandas específicas del mercado regional con la arquitectura de máquina correcta. Las alturas de nervaduras, los espesores de materiales y los acabados estéticos únicos requieren herramientas específicas. La desalineación a menudo provoca cuellos de botella en la producción, mala estabilidad operativa o desgaste prematuro del equipo.
Esta guía proporciona un marco de evaluación técnica para evaluar las especificaciones de la máquina. Aprenderá a combinar eficazmente el equipo con perfiles de techo específicos. Exploramos las compensaciones entre la velocidad de producción, la durabilidad de la máquina y la eficiencia operativa a largo plazo. Al comprender la mecánica central de un máquina de paneles para techo , puede garantizar que su línea de producción cumpla con los códigos arquitectónicos locales y al mismo tiempo mantenga altas tasas de rendimiento.
El perfil dicta la arquitectura: Las dimensiones exactas, el acabado y el tipo de paneles (p. ej., nervadura baja, nervadura alta, losetas escalonadas) deben determinar la selección de las estaciones de formación y las configuraciones de los rodillos.
La integridad estructural no es negociable: un bastidor de máquina pesado y rodillos duraderos son fundamentales para la estabilidad de la producción y para minimizar la vibración durante la operación a alta velocidad.
Los sistemas de control impulsan el rendimiento: los sistemas de control PLC estables son esenciales para un procesamiento de lotes preciso, minimizando las tasas de desperdicio y garantizando longitudes de corte precisas.
Compensaciones entre espacio y producción: las capacidades de doble perfil ofrecen eficiencia en el espacio, pero las máquinas dedicadas de un solo perfil brindan un mayor rendimiento continuo para operaciones de escalamiento.
Los estándares de construcción regionales dictan el perfil exacto que debe producir. Debe evaluar los requisitos locales para perfiles de nervadura baja versus perfiles de nervadura alta. Los paneles de nervadura baja generalmente sirven para aplicaciones residenciales o comerciales ligeras donde las condiciones climáticas extremas son menos preocupantes. Los perfiles de nervadura alta ofrecen capacidades estructurales superiores. Manejan cargas pesadas de nieve y fuertes vientos con eficacia. Debe evaluar casos del mundo real para estándares de carga específicos en su región de destino antes de finalizar las especificaciones del equipo.
Identifique los estándares de perfil regionales exactos antes de seleccionar el equipo. Los perfiles comunes incluyen diseños TR4, R-Panel, AG Panel o corrugado de 7/8'. Asegurarse de que sus herramientas coincidan con los códigos arquitectónicos locales evita el rechazo del producto en el lugar de trabajo. También debe determinar los anchos de panel requeridos. Calcule el ancho de alimentación de la bobina sin procesar frente al ancho efectivo del panel terminado. La calibración adecuada del ancho garantiza que la máquina maneje tamaños de bobina estándar sin desperdicio excesivo de recortes de bordes.
Para definir sistemáticamente los requisitos de su mercado, siga estos pasos probados en el campo:
Audite los códigos de construcción locales para determinar la altura mínima requerida de las nervaduras y la superposición de los paneles para impermeabilización.
Encueste a los proveedores de bobinas locales para confirmar los anchos de alimentación estándar disponibles en su región (normalmente 914 mm, 1000 mm o 1220 mm).
Calcule el ancho de cobertura efectivo del panel terminado para determinar el rendimiento exacto del material por bobina.
Identifique el método de sujeción dominante en su mercado (fijación expuesta versus clip oculto) para dictar el diseño del perfil del borde.
Proyecte su producción diaria estacional máxima para decidir entre configuraciones de máquina de velocidad estándar y de alta velocidad.
La materia prima dicta la tensión mecánica ejercida sobre los rodillos formadores. Defina los materiales exactos que desea procesar. Los materiales comunes incluyen acero galvanizado, aluminio prepintado y galvalume desnudo. Cada metal exhibe diferentes características de recuperación elástica durante el proceso de conformado en frío. El aluminio requiere diferentes espacios entre los rodillos en comparación con el acero para evitar que se estire o se rompa a lo largo de los bordes de las nervaduras.
Establezca el rango de espesor requerido para su línea de producción. Los techos estándar suelen requerir espesores de entre 0,3 mm y 0,8 mm. También debe identificar el límite elástico máximo del acero. El acero dulce suele oscilar entre 235 MPa y 300 MPa. El acero de alta resistencia, utilizado a menudo en aplicaciones industriales, puede alcanzar 550 MPa (G550) o más. Para formar acero G550 se requieren muchas más estaciones de rodillos para doblar gradualmente el metal sin fracturar el recubrimiento. La máquina debe formar estos materiales de manera confiable sin parar el motor principal ni desviar los ejes de los rodillos.
Calcule su producción diaria requerida para determinar la velocidad necesaria de la máquina. Las máquinas estándar funcionan a entre 12 y 15 metros por minuto. Esta velocidad se adapta a la demanda regional moderada y a las operaciones de un solo turno. Si enfrenta demandas estacionales pico o tiene horarios de turnos múltiples, necesita una configuración de alta velocidad. Alta velocidad El equipo perfilador de paneles de techo opera de 25 a 30 metros por minuto o más rápido. Las máquinas más rápidas requieren bastidores más pesados, motores más grandes, transmisiones de caja de cambios y sistemas de enfriamiento hidráulico avanzados para mantener un funcionamiento continuo sin sobrecalentamiento.
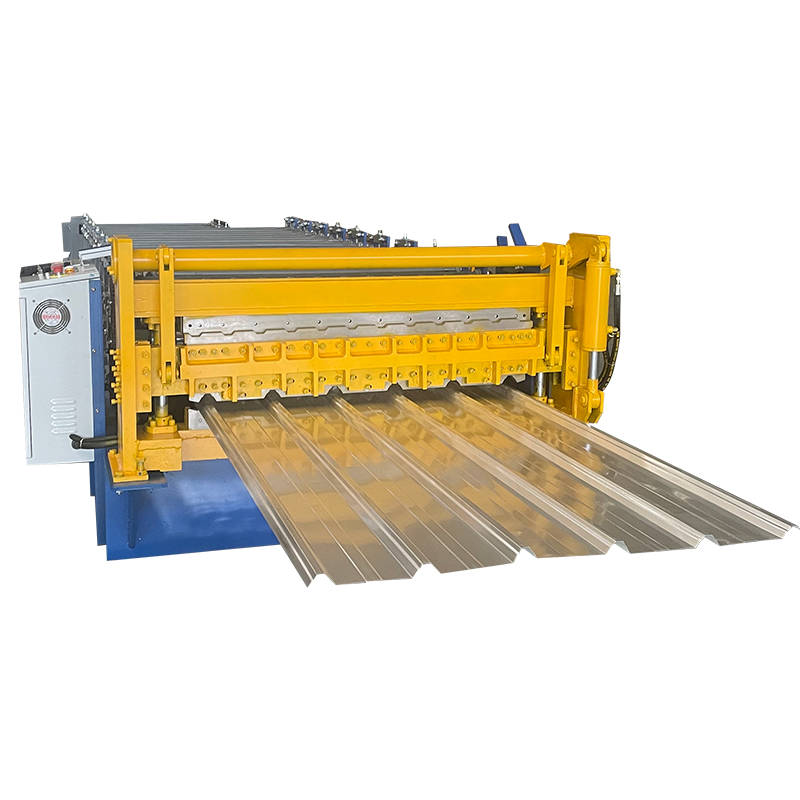
A La máquina de paneles de techo corrugados maneja la producción de gran volumen de perfiles tradicionales sinusoidales o trapezoidales. Estos perfiles dominan las aplicaciones comerciales, agrícolas e industriales debido a su excelente relación resistencia-peso. Al evaluar este equipo, céntrese en las guías de alimentación y el sistema de corte. Busque guías de entrada robustas con rodillos ajustables para evitar que la bobina se desvíe al ingresar a la primera estación. Necesita sistemas de corte hidráulicos de alto tonelaje equipados con hojas de Cr12MoV para manejar ciclos continuos de trabajo pesado. Esto garantiza la estabilidad de la producción en operaciones de varios turnos y garantiza un corte limpio y sin rebabas en todo momento.
Los proyectos arquitectónicos y comerciales de alto nivel requieren sistemas de sujetadores ocultos y resistentes a la intemperie. A La máquina de paneles de techo con costura alzada produce estos perfiles especializados. Este equipo requiere una alineación precisa de los rodillos porque las costuras de bloqueo deben encajar perfectamente durante la instalación en el sitio. Incluso una desviación de un milímetro en el perfil de la junta puede provocar goteras en el techo o atascar la herramienta de costura. Evalúe máquinas con capacidades de ancho ajustable. Los controles PLC motorizados o los volantes manuales permiten a los operadores cambiar rápidamente entre diferentes tamaños de paneles, acomodando diferentes dimensiones de la plataforma del techo sin necesidad de una máquina completamente separada.
Los mercados residenciales a menudo exigen la estética de las tradicionales losas de arcilla o concreto. El metal proporciona esta estética junto con importantes beneficios de ligereza, reduciendo la carga estructural sobre las vigas del techo. A La máquina perfiladora de láminas esmaltadas crea esta apariencia específica. El enfoque de la evaluación aquí se basa en gran medida en el mecanismo de presión. La máquina debe incluir un módulo de prensado hidráulico sincronizado. Esta acción de prensado escalonado debe integrarse perfectamente con las fases de perfilado y corte. La máquina enrolla el perfil, se detiene con precisión, presiona el escalón y luego continúa. La sincronización adecuada evita la distorsión del perfil y garantiza una profundidad de paso constante en toda la longitud del panel.
Las instalaciones con estrictas limitaciones de espacio a menudo buscan maximizar sus ofertas de perfiles sin ampliar su huella de fábrica. A La máquina para techos de doble capa sirve exactamente para este propósito. Produce dos perfiles distintos en un chasis, normalmente apilando un perfil corrugado en la parte inferior y un perfil trapezoidal en la parte superior. Sin embargo, no puede ejecutar ambos perfiles simultáneamente. Los puntos clave a verificar incluyen la capacidad compartida del motor y del sistema de transmisión. Evalúe el tiempo de cambio entre las operaciones de la plataforma superior e inferior, lo que generalmente implica cambiar un embrague o mover la guía de entrada. Asegúrese de que el marco sea lo suficientemente pesado para soportar el peso de la estación dual sin microdeflexiones durante la operación.
Categoría de máquina |
Mejor aplicación |
Enfoque técnico clave |
Velocidad de funcionamiento típica |
|---|---|---|---|
Perfil Corrugado |
Industrial y Agrícola |
Corte hidráulico de alto tonelaje, guías de alimentación robustas |
15 - 30 m/min |
Costura alzada |
Arquitectónico y Comercial |
Alineación precisa de los rodillos, mecanismos de ancho ajustable |
12 - 20 m/min |
Baldosa esmaltada |
Estética Residencial |
Integración sincronizada de prensado por pasos hidráulico |
3 - 6 m/min (debido a las paradas de prensado) |
Doble Capa |
Instalaciones con espacio limitado |
Gran rigidez del marco, capacidad de motor compartida |
12 - 15 m/min |
La base de cualquier operación de perfilado es el chasis. Es obligatorio contar con un bastidor de máquina pesado construido con vigas en H soldadas (normalmente de 350 mm o 400 mm) o placas de acero gruesas. Los marcos livianos no pueden absorber la inmensa tensión que implica formar acero de alto rendimiento. Con el tiempo, un chasis liviano se deformará bajo el par de rotación continuo del sistema de transmisión. La deformación desalinea las estaciones de rodillos, lo que da como resultado paneles torcidos, arqueados o combados que no pasan las inspecciones de control de calidad.
Una base rígida se correlaciona directamente con la reducción de vibraciones. Las operaciones de alta velocidad generan una energía cinética significativa. Un marco pesado amortigua estas vibraciones, garantizando la estabilidad de la producción. Esto reduce la frecuencia de las recalibraciones manuales de los rodillos. También extiende la vida útil de los componentes internos de la transmisión al prevenir el desgaste inducido por la desalineación en los rodamientos y las cadenas de transmisión. Inspeccione siempre la calidad de la soldadura en el chasis; Se requieren soldaduras continuas y de penetración profunda sobre las soldaduras por puntos.
Los rodillos hacen contacto directo con su materia prima. Deben ser excepcionalmente duraderos para soportar miles de horas de fricción. Los materiales estándar de la industria incluyen acero 45# o acero para moldes Cr12. Estos rodillos deben someterse a un mecanizado CNC para lograr una precisión dimensional exacta y recibir un revestimiento de cromo duro (normalmente de 0,05 mm de espesor). El cromado es fundamental cuando se opera un Máquina de chapa para techos de acero de color . El acabado suave y endurecido evita que los rodillos rayen o pelen la superficie prepintada de las bobinas de metal.
Las especificaciones del eje determinan la capacidad de la máquina para manejar materiales gruesos o de alta resistencia. Los ejes de acero macizo no son negociables. Dependiendo de la profundidad del perfil y el espesor del material, los diámetros del eje suelen oscilar entre 70 mm y 90 mm. Estos ejes deben mecanizarse con alta precisión y estar soportados por cojinetes de alta resistencia. Los ejes de tamaño insuficiente se deformarán bajo presión al formar acero grueso. La deflexión del eje provoca una formación desigual, crea ondas en los bordes del panel y destruye los cojinetes de rodillos con el tiempo.
La transmisión de potencia dicta la eficiencia de la máquina y la consistencia del formado. Las máquinas estándar suelen utilizar transmisiones por cadena de 1 o 1,2 pulgadas. Las transmisiones por cadena son muy efectivas para velocidades estándar y calibres más delgados. Son fáciles de mantener y rentables de reemplazar. Sin embargo, el conformado a alta velocidad o de gran calibre requiere un sistema de transmisión de caja de cambios. Las cajas de engranajes brindan una transferencia de torque consistente y sin deslizamiento a cada estación de rodillos simultáneamente. Eliminan la holgura y los movimientos bruscos que a veces se asocian con las cadenas desgastadas, lo que garantiza una velocidad de avance perfectamente suave.
La estación hidráulica acciona los mecanismos de corte y prensado. Evalúe cuidadosamente la potencia de la bomba hidráulica, asegurándose de que coincida con el tonelaje necesario para cortar el material más grueso. Busque sistemas de refrigeración integrados, como enfriadores de ventilador o enfriadores de agua. El funcionamiento continuo calienta el fluido hidráulico rápidamente. El fluido sobrecalentado pierde viscosidad, lo que provoca una acción de corte lenta y cortes incompletos. Las válvulas solenoides de alta calidad garantizan un poscorte limpio, sin rebabas y sin atascos durante turnos largos.
El perfilado moderno depende completamente de la automatización. El control estable del PLC es un requisito fundamental para cualquier operación rentable. Los PLC de calidad industrial de marcas como Siemens, Mitsubishi o Yaskawa proporcionan medición de longitud y recuento de lotes fiables. Un PLC robusto minimiza los errores del operador. El operador simplemente ingresa la longitud y cantidad requeridas a través de la interfaz de pantalla táctil, y la máquina se encarga del resto, asegurando dimensiones consistentes del panel en tiradas de producción masivas.
La integración del inversor y el codificador funcionan junto con el PLC para controlar el movimiento físico del material. El inversor controla la velocidad del motor principal. Permite arranques y desaceleraciones suaves antes del corte, evitando sacudidas del material y reduciendo los impactos mecánicos en el sistema de transmisión. El codificador rotatorio se apoya sobre el material en movimiento y mide la longitud exacta que pasa por la máquina. Envía datos de pulso en tiempo real al PLC, lo que garantiza que las tolerancias de corte se mantengan dentro de ±2 mm.
La adaptabilidad de la red eléctrica es crucial en regiones con electricidad inestable. Evalúe si el gabinete eléctrico incluye estabilizadores de voltaje incorporados y una conexión a tierra adecuada. Las sobretensiones pueden quemar instantáneamente microprocesadores PLC y placas inversoras sensibles. El blindaje eléctrico adecuado protege su inversión en automatización de las fluctuaciones de energía locales y mantiene su línea en funcionamiento.
La evaluación de equipos requiere mirar más allá de la fase de adquisición inicial. Debe analizar el equilibrio entre máquinas ajustadas manualmente y sistemas altamente automatizados. Las máquinas de nivel básico requieren ajustes manuales de los espaciadores y trabajo con llaves al cambiar el espesor del material o ajustar ligeras variaciones del perfil. Los sistemas automatizados de cambio rápido tipo casete permiten a los operadores cambiar conjuntos completos de rodillos en minutos utilizando una grúa puente. Esto reduce drásticamente el tiempo de inactividad, aumenta el rendimiento general de la fábrica y le permite aceptar pedidos personalizados más pequeños y diversos de manera rentable.
El mantenimiento de rutina mantiene la línea de producción en movimiento y previene fallas catastróficas. Tenga en cuenta la disponibilidad de repuestos comunes en su mercado local. Las cadenas, los sellos hidráulicos y las cuchillas de corte se desgastan naturalmente y requieren reemplazo periódico. Asegúrese de que el diseño de la máquina permita un fácil acceso al sistema de transmisión. Los operadores deben realizar una lubricación de rutina en cojinetes y cadenas sin desmantelar protecciones de seguridad importantes. Las arquitecturas complejas que ocultan los puntos de engrase a menudo conducen a un mantenimiento descuidado, lo que resulta en fallas prematuras de los rodamientos y ejes atascados.
El desperdicio de materiales destruye los márgenes operativos más rápido que cualquier otro factor. Una máquina de alta calidad con controles PLC estables se amortiza al minimizar los desechos. Los codificadores precisos evitan que los paneles se corten demasiado cortos (lo que los hace inutilizables) o demasiado largos (lo que libera material). Los marcos rígidos evitan la torsión del perfil, lo que provoca el rechazo de lotes en el lugar de trabajo. Al reducir el porcentaje de paneles que no cumplen con las especificaciones, maximiza el rendimiento de cada bobina de acero, mejorando directamente sus resultados.
El perfilado industrial consume un poder significativo. Evalúe el requisito total de kilovatios (kW) del motor principal y de la estación hidráulica. Compare este requisito con la infraestructura eléctrica existente en su fábrica. Actualizar los transformadores de fábrica para acomodar una máquina masiva agrega retrasos y costos significativos a su cronograma de implementación. Los motores altamente eficientes y las bombas hidráulicas optimizadas ayudan a mantener manejable el consumo de energía diario, lo que reduce los gastos generales mensuales de servicios públicos.
Una línea de perfilado requiere un espacio sustancial. Debes planificar el espacio físico que requiere la propia máquina, que puede oscilar entre 6 y 12 metros de largo. Además, tenga en cuenta el desenrollador. Los desenrolladores hidráulicos ocupan más espacio que los manuales, pero manejan bobinas más pesadas (hasta 10 toneladas) de forma segura y alimentan la máquina automáticamente. También necesita espacio para mesas de salida, apiladores automáticos y áreas de preparación de materias primas. Una planificación adecuada del flujo de trabajo evita atascos de tráfico de montacargas en la fábrica y garantiza que los paneles terminados se puedan empaquetar y cargar en camiones de manera eficiente.
Considere la logística de envío de contenedores al principio del proceso de adquisición. Asegúrese de que las dimensiones de la máquina estén optimizadas para contenedores de envío estándar de 20 pies, 40 pies o 40 HQ. Las máquinas estándar suelen encajar fácilmente. Sin embargo, las máquinas de gran tamaño o las líneas con amplios equipos de apilamiento automatizado pueden requerir contenedores de estantes planos o envíos a granel, lo que aumenta drásticamente los gastos de transporte internacional.
La maquinaria pesada enfrenta riesgos durante el tránsito marítimo y el transporte por carretera. La desalineación durante el envío es un problema común. El mar embravecido o las carreteras en mal estado pueden desplazar ligeramente los componentes internos, desalineando las estaciones de rodillos. Resalte la necesidad de una puesta en marcha adecuada. Confíe en las visitas de ingenieros in situ o en la detallada puesta en marcha remota por vídeo proporcionada por el fabricante. Nunca opere una máquina nueva a máxima velocidad sin verificar primero la alineación de los rodillos, verificar los ajustes de presión hidráulica y ejecutar algunos paneles de prueba a una velocidad lenta.
Auditar a su proveedor de equipos mitiga los riesgos de implementación y garantiza que reciba lo que pagó. Solicite certificados de materia prima para los rodillos y ejes para verificar el grado del acero. Verifique que el software del PLC incluya opciones de idioma adecuadas para sus operadores locales (por ejemplo, inglés, español, ruso). Exija términos de garantía claros que cubran específicamente componentes eléctricos, bombas hidráulicas y placas PLC.
Implemente una estricta lista de verificación de inspección previa a la compra antes de autorizar el pago del saldo final. Solicite una prueba en vídeo de la máquina funcionando exactamente con el espesor de bobina especificado a máxima velocidad. El video debe mostrar claramente la acción de corte, el proceso de desaceleración y las tolerancias del perfil terminado medidas con un pie de rey. Verifique todas las certificaciones de cumplimiento CE o ISO para garantizar que el equipo cumpla con los estándares básicos de seguridad industrial.
La máquina para paneles de techo adecuada está estrictamente dictada por la intersección del perfil objetivo, el límite elástico del material y el volumen de producción esperado. Alinear estos tres factores le garantiza seleccionar equipos capaces de manejar sus demandas regionales específicas sin averías constantes ni desperdicio excesivo de material.
Al evaluar cotizaciones, dé prioridad a la construcción de marcos pesados, la confiabilidad hidráulica y los controles PLC estables. Las afirmaciones de velocidad superficial no significan nada si la máquina vibra excesivamente, sobrecalienta su fluido hidráulico o produce paneles torcidos. Céntrese en la integridad estructural y la precisión de la automatización para garantizar el éxito operativo a largo plazo.
Solicite dibujos técnicos detallados de las estaciones de rodillos para verificar los diámetros de los ejes y los pasos de conformado.
Envíe sus planos de perfil exactos a los fabricantes para realizar rigurosas comprobaciones de viabilidad de ingeniería.
Programe auditorías de fábrica físicas o virtuales para inspeccionar las capacidades de mecanizado y ensamblaje del proveedor.
Verifique la disponibilidad de componentes eléctricos locales para garantizar reemplazos rápidos de piezas de PLC o inversor.
Establezca un estricto programa de mantenimiento preventivo para cambios de fluido hidráulico y calibración de codificadores.
R: Una máquina con un bastidor soldado pesado puede durar de 15 a 20 años en funcionamiento normal. La longevidad del marco es excelente, pero las piezas de desgaste consumibles requieren un reemplazo regular. Las cuchillas de corte, las cadenas de transmisión y los sellos hidráulicos suelen necesitar reemplazo cada 2 o 3 años, según el volumen de producción y los hábitos de mantenimiento.
R: Las máquinas de un solo piso están limitadas a un perfil dedicado. Para producir múltiples perfiles, necesita una máquina de doble capa o un sistema tipo casete. Las máquinas de doble capa apilan dos perfiles en un marco, mientras que los sistemas de casetes le permiten intercambiar módulos de rodillos completos para diferentes diseños.
R: Una máquina corrugada utiliza laminado continuo para producir paneles rectos, ondulados o trapezoidales a altas velocidades. Una máquina de chapa esmaltada incluye un módulo de prensado escalonado hidráulico sincronizado. Se detiene brevemente para dar un paso en el metal, imitando el aspecto de las tradicionales tejas de arcilla.
R: Los rayones se evitan mediante el uso de rodillos fabricados con acero de alta calidad tratado con cromado duro. El cromo proporciona una superficie lisa e impecable. Además, los operadores deben garantizar ajustes de espacio adecuados entre los rodillos superior e inferior para que coincidan con el espesor exacto de la bobina prepintada.
R: Los perfiles de costura alzada dependen de mecanismos de bloqueo de alta precisión. Un bastidor de máquina pesado proporciona una rigidez absoluta. Previene microdeflexiones y vibraciones durante el proceso de laminación. Si el marco se flexiona, los rodillos se desalinean, arruinando la precisión de la unión y provocando goteras en el techo.
R: Los sistemas PLC requieren una limpieza rutinaria del sensor y la eliminación del polvo del gabinete eléctrico. Debe calibrar el codificador rotatorio periódicamente para mantener la precisión del corte. Los sistemas hidráulicos requieren cambios de fluido cada 2000 horas de funcionamiento, junto con reemplazos regulares de filtros para evitar bloqueos de válvulas.


