
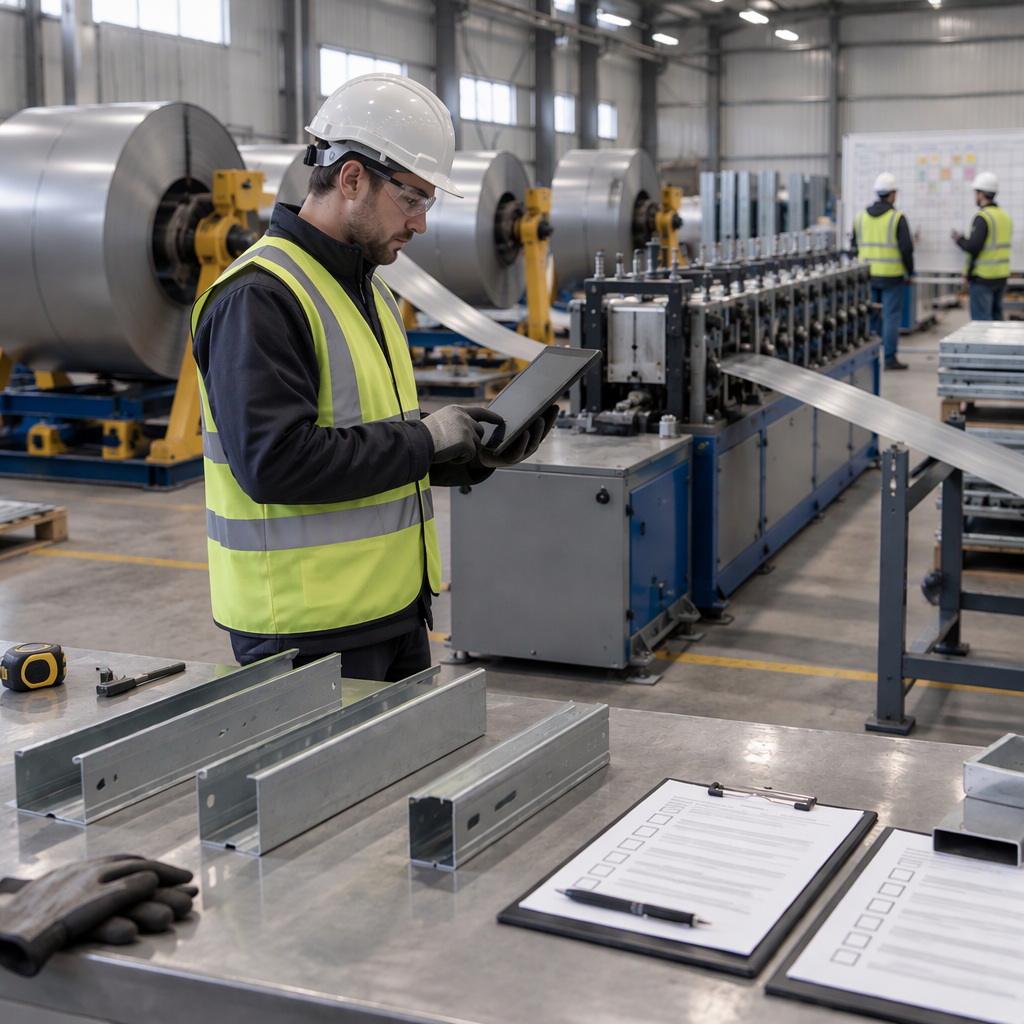
لماذا لا تختلف سرعة الخط المقدرة عن الإخراج
تصف سرعة الخط المقدرة الحركة المثالية عبر الخط؛ ويعتمد الناتج العملي على مقدار الوقت المخطط الذي يصبح وقت تشغيل، ومدى قرب أداء الخط من المعدل المثالي، وعدد الأعضاء النهائيين الذين اجتازوا اختبارات الجودة.
يمكن أن يظهر الخط سريعًا في الكتيب ولا يزال ينتج عددًا أقل من القطع الجيدة في كل وردية عمل إذا كانت المهام تتطلب تثقيبًا متكررًا أو أجزاء قصيرة أو تغيير الملف أو تصحيحات البرامج أو المعالجة اليدوية أو عمليات الفحص أو إعادة العمل. تعامل مع سرعة العنوان كافتراض أولي، وليس كتقدير للإنتاج.
للاختيار، اسأل عن ظروف التشغيل التي تفترضها السرعة المقدرة. يجب أن يوضح التقدير المفيد مزيج المنتج، وحالة الملف، ونطاق طول العضو، ونمط التثقيب والقطع، ووقت التحول، والتوقفات المخططة، ومعايير القبول والقيود النهائية.
اجمع المدخلات التي تتحكم فعليًا في السعة
قبل حساب المخرجات، قم بجمع المدخلات التي تغير وقت الإنتاج المخطط ووقت التشغيل ووقت الدورة المثالي والعدد الإجمالي والعدد الجيد.
- التحول ووقت الإنتاج المخطط له: قم بتسجيل نافذة الإنتاج المتاحة بعد إزالة فترات الراحة والاجتماعات ونوافذ الصيانة والتغييرات المجدولة.
- افتراضات وقت التشغيل: تقدير مقدار الوقت المخطط الذي سيعمل فيه الخط فعليًا بعد تحميل الملف، وفحوصات الإعداد، وتحميل ملف المهمة، والتوقف الروتيني.
- أساس السعر المثالي: تحديد ما إذا كان السعر المثالي مذكورًا بالأمتار في الدقيقة، أو القطع في الساعة، أو وقت الدورة المثالي لكل عضو.
- مزيج المنتج: قوائم جدارية منفصلة، أو مسارات، أو روافد، أو أعضاء سقف أو مقاطع أخرى إذا كانت تختلف في الطول أو المقياس أو نمط الثقب أو نمط الشق أو تردد القطع.
- ظروف الملف والملف: تسجيل درجة الفولاذ، ونطاق السمك، وعرض الملف، ووزن الملف، واحتياجات التشحيم وتوقعات تحمل الملف الذي يؤثر على استقرار التشكيل.
- بيانات المهمة وسير عمل البرنامج: تتضمن استيراد الملفات، والتداخل، ووضع العلامات، وطباعة البيانات أو وضع علامة عليها، وفحوصات المشغل قبل بدء السطر.
- تعريف الجودة: تعريف العدد الجيد كأعضاء يستوفون فحوصات قبول المشتري للأبعاد وموضع الثقب والطول والسطح ووضع العلامات.
بناء نموذج بسيط لحساب المخرجات
يقوم النموذج العملي بتحويل السرعة المقدرة إلى مخرجات جيدة متوقعة من خلال تطبيق التوفر والأداء والجودة على وقت الإنتاج المخطط.
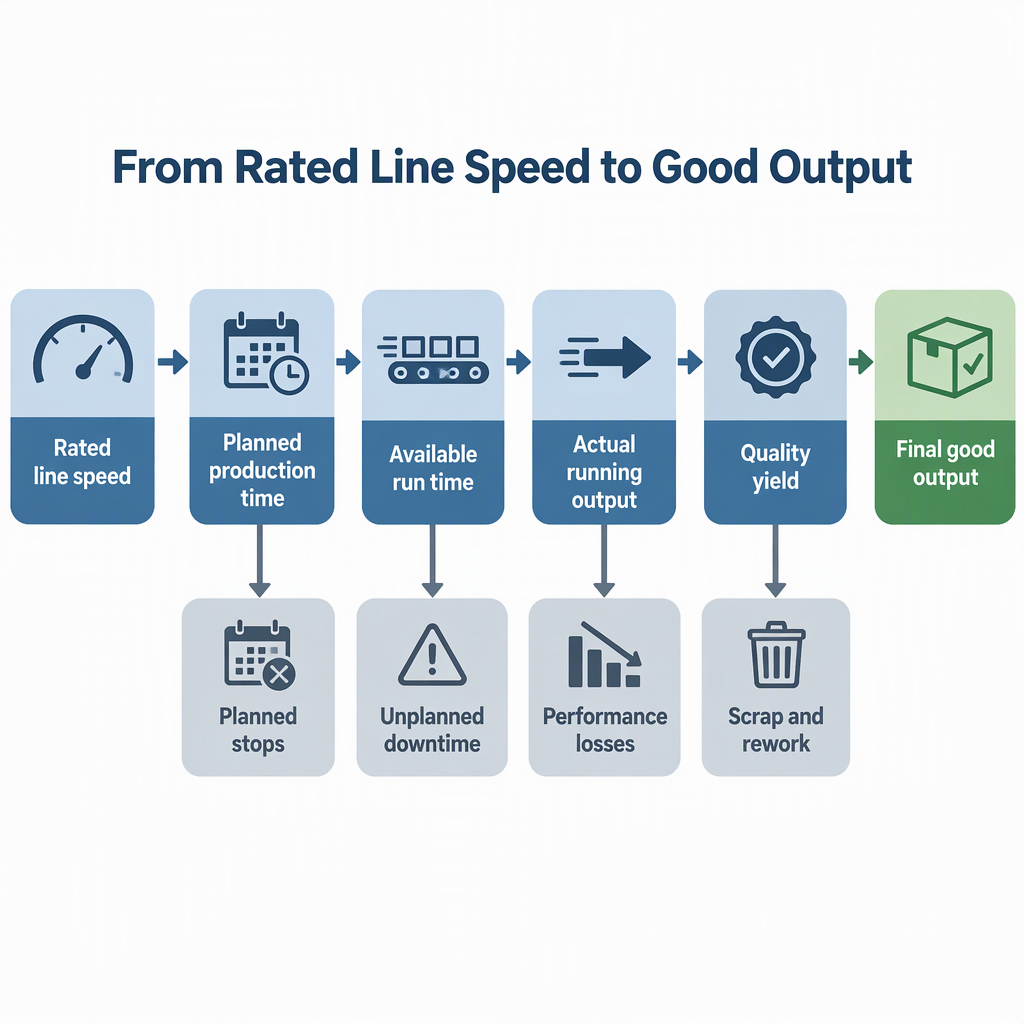
- ابدأ بوقت الإنتاج المخطط له. استخدم الدقائق أو الساعات التي ينوي المصنع تخصيصها للمهمة، باستثناء الوقت المخطط له خارج الإنتاج.
- تقدير التوفر. قم بتحويل الوقت المخطط إلى وقت التشغيل المتوقع بعد الإعداد والتغيير والتعامل مع الملف وفحوصات ملفات المهام والتوقفات العادية.
- تطبيق الأداء. قارن معدل التشغيل الفعلي أو المتوقع بمعدل التشغيل المثالي، أو استخدم وقت الدورة المثالي لتقدير عدد الأعضاء الذين يجب إنتاجهم أثناء وقت التشغيل.
- تطبيق الجودة. تقليل إجمالي الناتج إلى إنتاج جيد عن طريق استبعاد الأعضاء المرفوضين أو المعاد صياغتهم أو غير القابلين للاستخدام.
- التعبير عن النتيجة بوحدة المشتري. استخدم قطعًا جيدة لكل وردية، أو عدادات خطية جيدة لكل وردية، أو حزم المهام المكتملة، اعتمادًا على كيفية عمل جداول المصنع.
غالبًا ما تستخدم نماذج مخرجات التصنيع الفعالية الإجمالية للمعدات مثل التوفر × الأداء × الجودة، والحساب المكافئ هو العدد الجيد × وقت الدورة المثالي مقسومًا على وقت الإنتاج المخطط. يمكن للمشترين مراجعة الصيغة في إرشادات حساب OEE ثم قم بتكييف الشروط مع وظائف الإطارات الفولاذية.
التحقق من صحة التقدير باستخدام عينة تمثيلية
يكون تشغيل العينة أقوى عندما يستخدم ملفات عمل حقيقية، وملف تمثيلي، ومشغلين عاديين، ووقت توقف مسجل، وقاعدة محددة للعد الجيد.
- اختر الوظائف التمثيلية. قم بتضمين الملفات الشخصية والمقاييس وأطوال الأعضاء وأنماط الثقب وعدد القطع ومتطلبات وضع العلامات التي تدفع مزيج الإنتاج العادي للمشتري.
- تحضير الملف وبيانات العمل. استخدم أحجام الملفات وملفات البرامج التي تتوافق مع سير العمل المقصود في المصنع بدلاً من مهمة العرض التوضيحي المبسطة.
- حدد وقت نافذة الإنتاج الكاملة. سجل وقت الإنتاج المخطط له، وفحوصات بدء التشغيل، ووقت التشغيل، والتوقفات، والتغييرات، والتعامل مع نهاية المهمة.
- عد الإجمالي والمخرجات الجيدة بشكل منفصل. اجعل العدد الإجمالي مختلفًا عن العدد الجيد حتى لا تؤدي عمليات الرفض أو إعادة العمل إلى تضخيم السعة.
- مراجعة التأثيرات النهائية. تحقق مما إذا كان التكديس أو التعبئة أو الفحص أو نقل المواد أو تجميع اللوحة هو الخطوة المحددة بعد تشغيل خط التشكيل.
- استخدم نفس معايير القبول التي سيستخدمها الإنتاج بعد الشراء.
- سجل ما إذا كان المشغل قد تدخل أو قام بتعديل البرنامج أو إعادة تشغيل الخط أو إزالة المواد أثناء التشغيل.
- كرر الاختبار إذا تغير مزيج المنتج بشكل كبير بين الإطارات ذات المقياس الخفيف، أو الأجزاء الأثقل، أو إطارات السقف، أو المهام ذات الكثافة العالية.
ربط أهداف المخرجات بالمواصفات والمعايير وقبول الجودة
يجب أن تكون أهداف الإنتاج مرتبطة بالأعضاء التي يجب أن ينتجها المصنع: ينطبق AISI S240-20 على تصميم وتصنيع وتركيب وجودة الأعضاء الهيكلية والوصلات المستخدمة في بناء الهياكل الفولاذية الخفيفة المشكلة على البارد ، وتصف صفحة الدليل الفني لـ SFIA خصائص القسم، والارتفاعات المحددة، وجداول التحميل/الامتداد، وملاحظات التثبيت والتفاصيل النموذجية لمنتجات الهياكل الفولاذية المشكلة على البارد.
ال تنص صفحة المنشورات الفنية لـ SFIA على أن دليل منتجات الإطارات الفولاذية المشكلة على البارد هو أحد موارد التصميم وتقول إن الدليل يلبي متطلبات 2024 IBC و2022 CBC و2020 FBC. ال تحدد قائمة معايير تصميم AISI AISI S240-20 كمعيار أمريكا الشمالية للإطارات الهيكلية الفولاذية المشكلة على البارد، إصدار 2020، وتنص على أنها تحل محل إصدار 2015.
استخدم هذه المراجع لتحديد الأعضاء والتفاوتات وفحوصات الجودة للعينة، وليس افتراض أن أي آلة أو مورد أو عضو منتج معتمد. إذا اعتمد المشروع قواعد أو مواصفات المشروع أو تعديلات محلية، فتأكد من الإصدار المطبق ومتطلبات القبول مع محترف التصميم المسؤول أو السلطة قبل تحويل المخرجات إلى متطلبات شراء.
ابحث عن عنق الزجاجة قبل أن تحدد الجهاز
تعمل أداة التشكيل الأسرع على تحسين الإنتاج فقط إذا كان بإمكان بقية نظام الإنتاج تغذية الأعضاء الجيدين والتحقق منهم وإزالتهم واستخدامهم بنفس الوتيرة.
| قيد السعة | ما يجب التحقق منه قبل الاختيار | يؤثر على التقدير |
|---|---|---|
| التعامل مع لفائف | وقت التحميل وتغييرات الملف وتغييرات عرض الملف ومراحل المواد | يقلل وقت التشغيل المتاح عندما تستهلك عمليات التغيير وقت الإنتاج المخطط. |
| اللكم والقطع | كثافة الثقب ونمط الشق وتكرار القطع وتسلسل الأعضاء القصيرة | يغير معدل التشغيل العملي مقارنة بافتراض السرعة المثالية. |
| البرامج وملفات العمل | عمليات التحقق من الاستيراد والتداخل والعلامات والمراجعات وتأكيد المشغل | يمكن أن يؤخر بدء التشغيل أو يتسبب في إعادة العمل إذا لم تكن البيانات جاهزة للإنتاج. |
| فحص الجودة | فحص الأبعاد وموقع الثقب وطول القطع وحالة السطح وإمكانية التتبع | يحدد مقدار الناتج الإجمالي الذي يصبح عددًا جيدًا. |
| التعامل مع المصب | التراص والتعبئة وتجميع الألواح وعربات النقل ومساحة التخزين | يمكن أن يغطي المخرجات القابلة للاستخدام حتى عندما يكون لخط التشكيل سرعة إضافية متاحة. |
استخدم قائمة مراجعة تقييم الموردين بدلاً من المطالبة بالسرعة
عند مقارنة آلات الهياكل الفولاذية، اطلب من كل مورد إظهار الافتراضات الكامنة وراء تقدير الإنتاج وفصل السرعة المثالية عن إنتاج الإنتاج الجيد.
- اسأل عن الملفات الشخصية والمقاييس وأطوال الأعضاء وأنماط الفتحات التي تم استخدامها للمخرجات المذكورة.
- اسأل ما إذا كان التقدير يعتمد على وقت الإنتاج المخطط أو وقت التشغيل أو وقت الدورة المثالي أو العدد الإجمالي أو العدد الجيد.
- اسأل عن كيفية التعامل مع تغييرات الملف والإعداد وتغييرات البرنامج والفحص وتدخلات المشغل.
- اطلب تجربة باستخدام مزيج الوظائف الخاص بالمشتري عندما يعتمد الشراء على هدف قدرة محدد.
- اسأل كيف ستتناسب الماكينة وسير عمل البرنامج والتعامل مع المصب مع المساحة المتوفرة في المصنع والعمالة وإمدادات الملف وعملية الجودة.
- اطلب من المورد تحديد معايير القبول للعينة المنتجة بدلاً من الاعتماد على العرض المرئي فقط.
لا تقم بتحويل صفحة منافس، أو سرعة كتيب، أو عرض توضيحي واحد إلى ضمان إنتاج عالمي. المقارنة المفيدة هي الناتج الجيد المُقاس في ظل مزيج منتجات المشتري وقيود المصنع.
أبعد المطالبات غير المدعومة عن التقدير
ينبغي أن يحدد التقدير الموثوق مدخلات الحساب وقواعد القبول؛ ولا ينبغي أن تعتمد على ادعاءات لم يتم التحقق منها بشأن الإنتاج الدقيق لكل ساعة أو الشهادات أو وقت التسليم أو الاسترداد أو نتائج العملاء.
بالنسبة لأعمال المواصفات، قم بفصل ثلاثة عناصر: المعدل المقدر أو المثالي للآلة، وظروف التشغيل المتوقعة للمصنع، ومتطلبات جرد البضائع للمشتري. إذا ذكر المورد رقم القدرة، فاطلب ملف الوظيفة والظروف المادية وطريقة التوقيت ومعايير الجودة المستخدمة لإنتاجه.
استخدم نطاقًا عندما لا يزال مزيج المنتج غير مؤكد. يكون الرقم الفردي مفيدًا فقط بعد أن يحدد المصنع الملفات الشخصية وبيانات الملف وسير عمل البرنامج وطريقة الفحص والعملية النهائية التي ستتحكم في الخط.
خاتمة
والخطوة التالية هي إنشاء ورقة عمل للقدرة حول الوقت المخطط له، ووقت التشغيل، والمعدل المثالي، والعدد الجيد، ثم اختبارها مع المهام التمثيلية قبل تحديد آلة تأطير الصلب.
بالنسبة لمصنعي إطارات الفولاذ والأسقف ذات القياس الخفيف، فإن أفضل تقدير للسعة ليس رقم سرعة الخط المنسوخ. إنه افتراض إنتاج خاضع للرقابة يربط بين الأعضاء المطلوبين والملف وبيانات العمل وتشكيل الجودة والتعامل مع المصنع ومعايير قبول المشتري.
أسئلة وأجوبة حول القدرة الإنتاجية لآلة تأطير الصلب
تساعد هذه الأسئلة المشترين على تطبيق الطريقة دون تحويل السرعة المقدرة إلى وعد إنتاج غير مدعوم.
هل سرعة الخط المقدرة مفيدة على الإطلاق؟
نعم. تعتبر السرعة المقدرة مفيدة كمدخل المعدل المثالي، لكن التقدير لا يزال يحتاج إلى التوفر والأداء والجودة قبل أن يصبح مخرجات جيدة متوقعة.
هل ينبغي ذكر الناتج بالقطع أم بالأمتار الخطية؟
استخدم الوحدة التي تطابق الجدولة والتسليم. قد يكون من الأسهل التخطيط للأعضاء المتكررة الطويلة بالأمتار الخطية، في حين أن حزم المهام المقطوعة حسب الطول غالبًا ما تكون أكثر وضوحًا في القطع الجيدة لكل نوبة عمل.
لماذا نفصل العدد الإجمالي عن العدد الجيد؟
يمكن أن يتضمن العدد الإجمالي الأعضاء المرفوضين أو الذين تمت إعادة صياغتهم، بينما يعكس العدد الجيد المخرجات التي تلبي فحوصات القبول المحددة ويمكن استخدامها للوظيفة.
ما الذي يجب تضمينه في عينة التشغيل؟
قم بتضمين ملفات تعريف تمثيلية، وظروف الملف، وأطوال الأعضاء، وأنماط الثقوب، وأعداد القطع، وسير عمل ملف الوظيفة، وإجراءات المشغل، ووقت التوقف، وفحوصات الجودة، والتعامل مع المصب.
هل تغير المعايير حساب السعة؟
تتعلق معايير مثل AISI S240-20 بتصميم الإطارات الهيكلية الفولاذية المشكلة على البارد وتصنيعها وتركيبها وجودتها. إنها تؤثر على قدرة العمل من خلال المساعدة في تحديد ما يجب أن يلبيه العضو الجيد، وليس من خلال إثبات مخرجات جهاز معين.
ما هو الخطأ الأكثر شيوعا في اختيار القدرات؟
الخطأ الشائع هو التعامل مع السرعة المثالية باعتبارها مخرجات جيدة مع تجاهل التوقفات المخططة، وفقدان الأداء، والرفض، وإعادة العمل، والقيود النهائية.
كيف يمكن مقارنة اثنين من الموردين بشكل عادل؟
امنح كلا الموردين نفس مزيج الوظائف وقواعد التوقيت وتعريف العد الجيد، ثم قارن بين التقدير الناتج أو تشغيل العينة بدلاً من مقارنة سرعة العناوين الرئيسية وحدها.


