
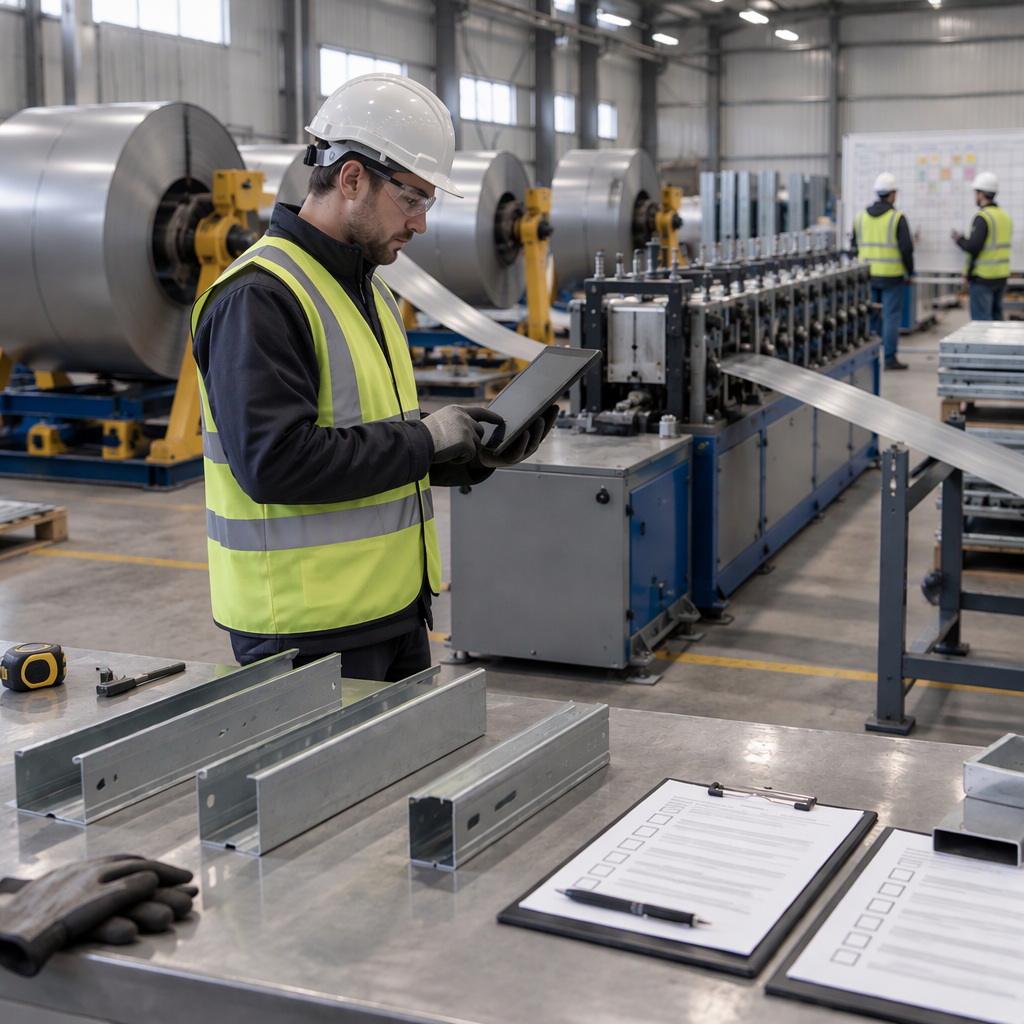
Por que a velocidade nominal da linha não é igual à saída
A velocidade nominal da linha descreve o movimento ideal através da linha; o resultado prático depende de quanto tempo planejado se transforma em tempo de execução, quão próximo o desempenho da linha está de sua taxa ideal e quantos membros concluídos passam nas verificações de qualidade.
Uma linha pode aparecer rapidamente em um folheto e ainda produzir menos peças boas por turno se os trabalhos exigirem puncionamento frequente, peças curtas, trocas de bobinas, correções de software, manuseio manual, retenções de inspeção ou retrabalho. Trate a velocidade do título como uma suposição inicial, não como uma estimativa de produção.
Para seleção, pergunte quais condições de operação a velocidade nominal assume. Uma estimativa útil deve indicar o mix de produtos, a condição da bobina, a faixa de comprimento dos membros, o padrão de puncionamento e corte, o tempo de turno, as paradas planejadas, os critérios de aceitação e as restrições posteriores.
Colete as informações que realmente controlam a capacidade
Antes de calcular a produção, colete os insumos que alteram o tempo de produção planejado, o tempo de execução, o tempo de ciclo ideal, a contagem total e a contagem de mercadorias.
- Turno e tempo de produção planejado: registre a janela de produção disponível após a remoção de pausas planejadas, reuniões, janelas de manutenção e trocas programadas.
- Suposições de tempo de execução: estime quanto do tempo planejado a linha realmente funcionará após o carregamento da bobina, verificações de configuração, carregamento de arquivos de trabalho e paradas de rotina.
- Base de taxa ideal: defina se a taxa ideal é declarada em metros por minuto, peças por hora ou tempo de ciclo ideal por membro.
- Mix de produtos: separe vigas de parede, trilhos, vigas, membros de telhado ou outros perfis se diferirem em comprimento, bitola, padrão de furo, padrão de entalhe ou frequência de corte.
- Condições da bobina e do perfil: registre o tipo de aço, a faixa de espessura, a largura da bobina, o peso da bobina, as necessidades de lubrificação e as expectativas de tolerância do perfil que afetam a estabilidade da conformação.
- Dados de trabalho e fluxo de trabalho de software: incluem importação de arquivos, agrupamento, etiquetagem, impressão ou marcação de dados e verificações do operador antes do início da linha.
- Definição de qualidade: defina a contagem boa como membros que atendem às verificações de aceitação dimensional, posição do furo, comprimento de corte, superfície e rotulagem do comprador.
Construa um modelo simples de cálculo de saída
Um modelo prático converte a velocidade nominal em um bom resultado esperado, aplicando disponibilidade, desempenho e qualidade ao tempo de produção planejado.
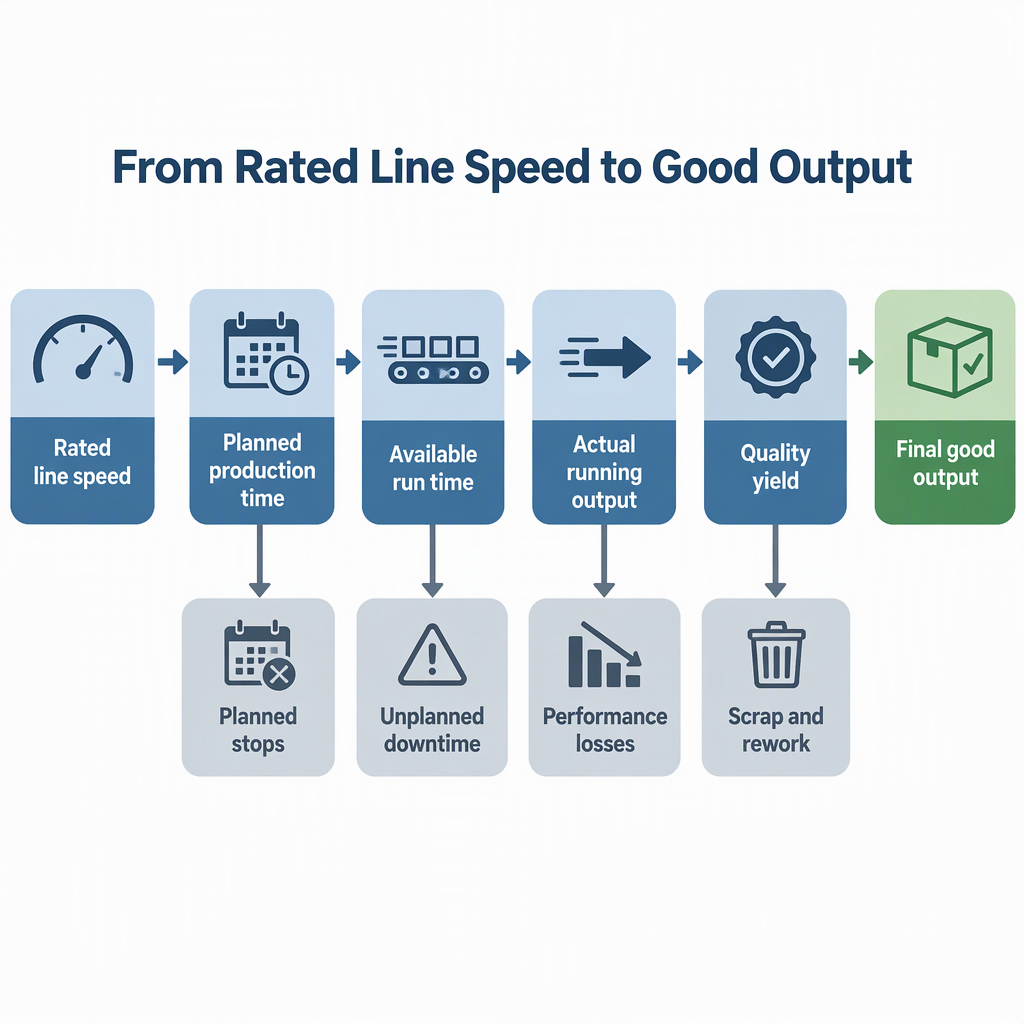
- Comece com o tempo de produção planejado. Use os minutos ou horas que a fábrica pretende alocar para o trabalho, excluindo o tempo planejado de não produção.
- Estimar disponibilidade. Converta o tempo planejado em tempo de execução esperado após configuração, troca, manuseio de bobinas, verificações de arquivos de trabalho e paradas normais.
- Aplique desempenho. Compare a taxa de execução real ou esperada com a taxa de execução ideal ou use o tempo de ciclo ideal para estimar quantos membros devem ser produzidos durante o tempo de execução.
- Aplique qualidade. Reduza a produção total para uma boa produção, excluindo membros rejeitados, retrabalhados ou inutilizáveis.
- Expresse o resultado na unidade do comprador. Use boas peças por turno, bons metros lineares por turno ou pacotes de trabalho completos, dependendo de como funcionam os cronogramas da fábrica.
Os modelos de resultados de fabricação geralmente usam a Eficácia Geral do Equipamento como Disponibilidade × Desempenho × Qualidade, e um cálculo equivalente é Contagem Boa × Tempo de Ciclo Ideal dividido pelo Tempo de Produção Planejado. Os compradores podem revisar a fórmula no Orientação de cálculo de OEE e depois adaptar os termos aos trabalhos de estruturas metálicas.
Valide a estimativa com uma amostra representativa
Uma execução de amostra é mais forte quando utiliza arquivos de trabalho reais, bobina representativa, operadores normais, tempo de parada registrado e uma regra definida de contagem de mercadorias.
- Selecione trabalhos representativos. Inclua os perfis, medidores, comprimentos de membros, padrões de punção, contagens de corte e requisitos de rotulagem que orientam o mix de produção normal do comprador.
- Prepare a bobina e os dados do trabalho. Use tamanhos de bobinas e arquivos de software que correspondam ao fluxo de trabalho pretendido da fábrica, em vez de um trabalho de demonstração simplificado.
- Cronometre a janela completa de produção. Registre o tempo de produção planejado, verificações de inicialização, tempo de execução, paradas, trocas e tratamento de final de trabalho.
- Conte a produção total e boa separadamente. Mantenha a contagem total distinta da contagem boa para que rejeições ou retrabalhos não aumentem a capacidade.
- Revise os efeitos posteriores. Verifique se o empilhamento, embalagem, inspeção, movimentação de material ou montagem do painel se torna a etapa limitante após a execução da linha de perfilagem.
- Use os mesmos critérios de aceitação que a produção usará após a compra.
- Registre se o operador interveio, ajustou o programa, reiniciou a linha ou removeu material durante a execução.
- Repita o teste se o mix de produtos mudar substancialmente entre estruturas leves, membros mais pesados, estruturas de telhado ou trabalhos de alta densidade de perfuração.
Vincule metas de produção a perfis, padrões e aceitação de qualidade
As metas de produção devem estar vinculadas aos membros que a fábrica deve produzir: AISI S240-20 aplica-se ao projeto, fabricação, instalação e qualidade de membros estruturais e conexões usadas na construção de estruturas leves de aço moldadas a frio , e a página do Guia Técnico SFIA descreve propriedades de seção, alturas limitantes, tabelas de carga/vão, notas de fixação e detalhes típicos para produtos de estruturas de aço moldadas a frio.
O A página de publicações técnicas da SFIA afirma que seu guia de produtos de estrutura de aço moldado a frio é um recurso de design e afirma que o guia atende aos requisitos do 2024 IBC, 2022 CBC e 2020 FBC. O A lista de padrões de projeto AISI identifica o AISI S240-20 como o padrão norte-americano para estruturas estruturais de aço formadas a frio, edição 2020, e declara que substitui a edição 2015.
Use essas referências para definir os membros, tolerâncias e verificações de qualidade da amostra, e não para presumir que qualquer máquina, fornecedor ou membro produzido seja certificado. Se um projeto adotou códigos, especificações de projeto ou alterações locais, confirme os requisitos de edição e aceitação aplicáveis com o profissional ou autoridade de design responsável antes de transformar a produção em um requisito de compra.
Encontre o gargalo antes de especificar a máquina
Um perfilador mais rápido melhora a produção somente se o resto do sistema de produção puder alimentar, verificar, remover e usar os membros bons no mesmo ritmo.
| Restrição de capacidade | O que verificar antes da seleção | Efeito na estimativa |
|---|---|---|
| Manuseio de bobinas | Tempo de carregamento, mudanças de bobina, mudanças de largura de bobina e preparação de material | Reduz o tempo de execução disponível quando as trocas consomem o tempo de produção planejado. |
| Perfuração e corte | Densidade do furo, padrão de entalhe, frequência de corte e sequenciamento de membros curtos | Altera a taxa de execução prática em comparação com uma suposição de velocidade ideal. |
| Software e arquivos de trabalho | Verificações de importação, aninhamento, rótulos, revisões e confirmação do operador | Pode atrasar a inicialização ou causar retrabalho se os dados não estiverem prontos para produção. |
| Inspeção de qualidade | Verificações dimensionais, localização do furo, comprimento do corte, condição da superfície e rastreabilidade | Determina quanto da produção total se torna uma boa contagem. |
| Manipulação a jusante | Empilhamento, embalagem, montagem de painéis, carrinhos de transporte e espaço de armazenamento | Pode limitar a produção utilizável mesmo quando a linha de conformação tem velocidade adicional disponível. |
Use uma lista de verificação de avaliação de fornecedores em vez de uma reivindicação rápida
Ao comparar máquinas com estrutura de aço, peça a cada fornecedor que mostre as suposições por trás da estimativa de produção e que separe a velocidade ideal da boa produção.
- Pergunte quais perfis, bitolas, comprimentos de membros e padrões de furos foram usados para o resultado indicado.
- Pergunte se a estimativa se baseia no tempo de produção planejado, no tempo de execução, no tempo de ciclo ideal, na contagem total ou na contagem de mercadorias.
- Pergunte como são tratadas as alterações de bobina, configuração, alterações de programa, inspeção e intervenções do operador.
- Solicite um teste usando o mix de trabalho do próprio comprador quando a compra depender de uma meta de capacidade específica.
- Pergunte como a máquina, o fluxo de trabalho do software e o manuseio posterior se adequarão ao espaço disponível na fábrica, à mão de obra, ao fornecimento de bobinas e ao processo de qualidade.
- Peça ao fornecedor para identificar critérios de aceitação para a amostra produzida, em vez de depender apenas de uma demonstração visual.
Não converta a página de um concorrente, a velocidade de um folheto ou uma única demonstração em uma garantia de produção universal. A comparação útil é a boa produção medida sob o mix de produtos do comprador e as restrições da fábrica.
Mantenha as reivindicações não suportadas fora da estimativa
Uma estimativa confiável deve definir os dados de cálculo e as regras de aceitação; não deve basear-se em afirmações não verificadas sobre produção horária exata, certificações, prazo de entrega, retorno financeiro ou resultados do cliente.
Para o trabalho de especificação, separe três itens: a taxa nominal ou ideal da máquina, as condições operacionais esperadas da fábrica e a exigência de contagem de mercadorias do comprador. Se um fornecedor indicar um valor de capacidade, solicite o arquivo do trabalho, as condições do material, o método de tempo e o padrão de qualidade usado para produzi-lo.
Use uma faixa quando o mix de produtos ainda for incerto. Um único número é útil somente depois que a fábrica define os perfis, os dados da bobina, o fluxo de trabalho do software, o método de inspeção e o processo posterior que controlará a linha.
Conclusão
A próxima etapa é construir uma planilha de capacidade em torno do tempo planejado, tempo de execução, taxa ideal e contagem boa e, em seguida, testá-la com trabalhos representativos antes de especificar uma máquina de estrutura de aço.
Para fabricantes de aço leve e estruturas de telhado, a melhor estimativa de capacidade não é um número copiado de velocidade de linha. É uma suposição de produção controlada que conecta os membros necessários, bobinas e dados do trabalho, formando critérios de qualidade, manuseio na fábrica e aceitação do comprador.
Perguntas frequentes sobre capacidade de produção de máquinas de estrutura de aço
Essas perguntas ajudam os compradores a aplicar o método sem transformar a velocidade nominal em uma promessa de produção sem suporte.
A velocidade nominal da linha é útil?
Sim. A velocidade nominal é útil como entrada de taxa ideal, mas a estimativa ainda precisa de disponibilidade, desempenho e qualidade antes de se tornar um bom resultado esperado.
A produção deve ser declarada em peças ou metros lineares?
Utilize a unidade que combina com agendamento e entrega. Membros repetitivos longos podem ser mais fáceis de planejar em metros lineares, enquanto pacotes de trabalho cortados no comprimento são geralmente mais claros em peças boas por turno.
Por que separar a contagem total da contagem boa?
A contagem total pode incluir membros rejeitados ou retrabalhados, enquanto a contagem boa reflete a saída que atende às verificações de aceitação definidas e pode ser usada para o trabalho.
O que deve ser incluído em uma execução de amostra?
Inclua perfis representativos, condições da bobina, comprimentos de membros, padrões de furos, contagens de corte, fluxo de trabalho de arquivos de trabalho, ações do operador, tempo de parada, verificações de qualidade e manuseio posterior.
Os padrões alteram o cálculo da capacidade?
Normas como AISI S240-20 referem-se ao projeto, fabricação, instalação e qualidade de estruturas estruturais de aço formadas a frio. Eles afetam o trabalho de capacidade ao ajudar a definir o que um bom membro deve satisfazer, e não ao provar o resultado de uma máquina específica.
Qual é o erro mais comum na seleção de capacidade?
O erro comum é tratar a velocidade ideal como um bom resultado, ignorando paradas planejadas, perdas de desempenho, rejeições, retrabalho e restrições posteriores.
Como dois fornecedores podem ser comparados de forma justa?
Dê a ambos os fornecedores o mesmo mix de tarefas, regras de tempo e definição de contagem de produtos e, em seguida, compare a estimativa resultante ou a execução da amostra, em vez de comparar apenas a velocidade do título.


