
Pourquoi la vitesse nominale de la ligne n'est pas la même que la sortie
La vitesse nominale de la ligne décrit le mouvement idéal à travers la ligne ; Le résultat pratique dépend de la durée prévue du temps d'exécution, de la précision avec laquelle la ligne fonctionne par rapport à son taux idéal et du nombre d'éléments finis qui réussissent les contrôles de qualité.
Une ligne peut apparaître rapidement sur une brochure tout en produisant moins de bonnes pièces par équipe si les travaux nécessitent des poinçonnages fréquents, des pièces courtes, des changements de bobines, des corrections logicielles, une manipulation manuelle, des prises d'inspection ou des reprises. Considérez la vitesse globale comme une hypothèse de départ et non comme une estimation de la production.
Pour la sélection, demandez quelles conditions de fonctionnement suppose la vitesse nominale. Une estimation utile doit indiquer la gamme de produits, l'état des bobines, la plage de longueurs des éléments, le modèle de poinçonnage et de découpe, le temps de travail, les arrêts prévus, les critères d'acceptation et les contraintes en aval.
Collectez les intrants qui contrôlent réellement la capacité
Avant de calculer le rendement, collectez les entrées qui modifient le temps de production prévu, le temps d'exécution, le temps de cycle idéal, le nombre total et le nombre correct.
- Temps de travail et temps de production planifié : enregistrez la fenêtre de production disponible après la suppression des pauses planifiées, des réunions, des fenêtres de maintenance et des changements programmés.
- Hypothèses de temps d'exécution : estimez la durée réelle de fonctionnement prévue de la ligne après le chargement de la bobine, les vérifications de configuration, le chargement des fichiers de travail et les arrêts de routine.
- Base de tarification idéale : définissez si la cadence idéale est exprimée en mètres par minute, en pièces par heure ou en temps de cycle idéal par membre.
- Mélange de produits : séparez les montants muraux, les rails, les solives, les éléments de toit ou autres profilés s'ils diffèrent en termes de longueur, de calibre, de configuration de trous, de configuration d'encoches ou de fréquence de coupe.
- Conditions des bobines et des profilés : qualité d'acier record, plage d'épaisseur, largeur de la bobine, poids de la bobine, besoins de lubrification et attentes en matière de tolérance du profil qui affectent la stabilité du formage.
- Données de travail et flux de travail logiciel : incluent l'importation de fichiers, l'imbrication, l'étiquetage, les données d'impression ou de marquage et les contrôles de l'opérateur avant le démarrage de la ligne.
- Définition de la qualité : définissez le bon nombre comme étant des éléments qui répondent aux contrôles d'acceptation des dimensions, de la position des trous, de la longueur de coupe, de la surface et de l'étiquetage de l'acheteur.
Créer un modèle de calcul de sortie simple
Un modèle pratique convertit la vitesse nominale en bon rendement attendu en appliquant la disponibilité, les performances et la qualité au temps de production prévu.
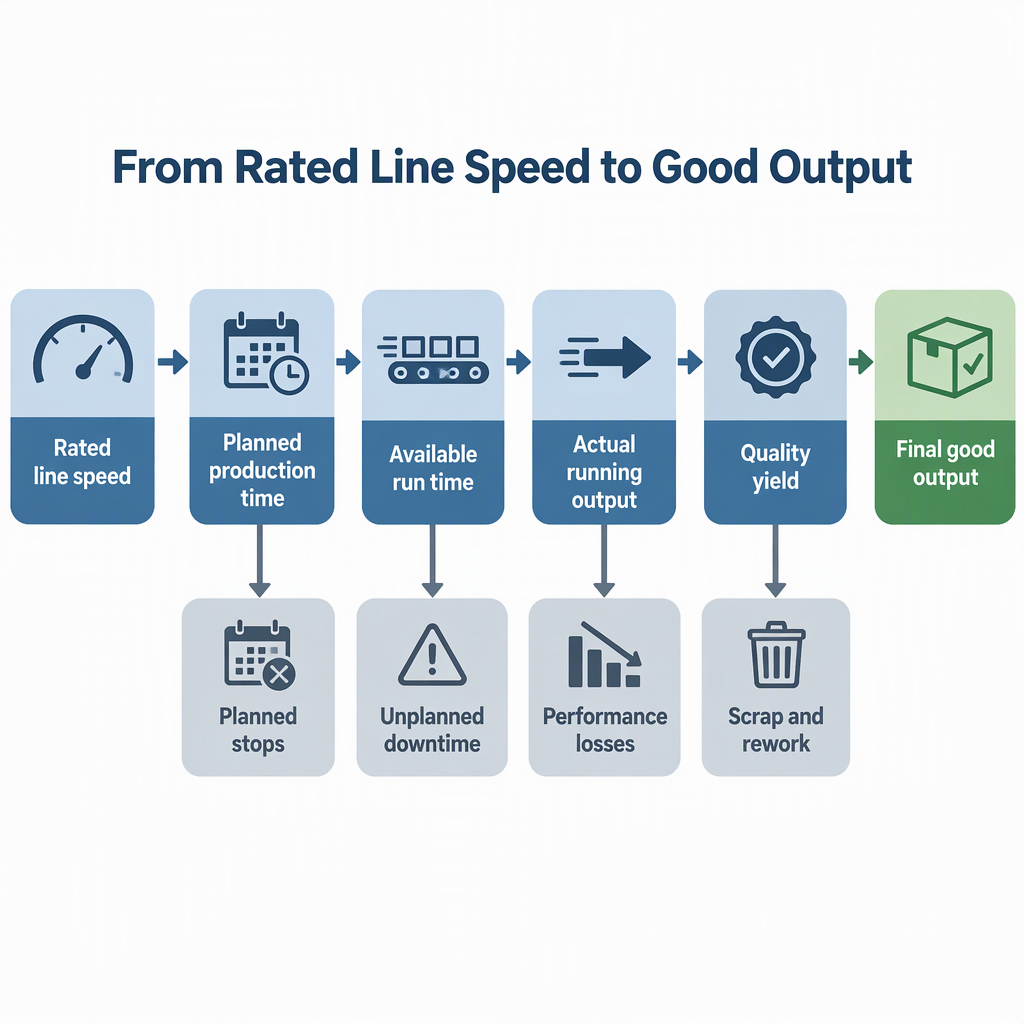
- Commencez par le temps de production prévu. Utilisez les minutes ou les heures que l'usine a l'intention d'allouer au travail, à l'exclusion du temps de non-production prévu.
- Estimer la disponibilité. Convertissez le temps prévu en temps d'exécution prévu après la configuration, le changement, la manipulation des bobines, les vérifications des fichiers de travail et les arrêts ordinaires.
- Appliquer les performances. Comparez la cadence d'exécution réelle ou attendue avec la cadence d'exécution idéale, ou utilisez le temps de cycle idéal pour estimer le nombre de membres à produire pendant la durée d'exécution.
- Appliquer la qualité. Réduisez la production totale à une bonne production en excluant les membres rejetés, retravaillés ou inutilisables.
- Exprimez le résultat dans l'unité de l'acheteur. Utilisez de bonnes pièces par équipe, de bons mètres linéaires par équipe ou des lots de travaux terminés, en fonction du fonctionnement des plannings de l'usine.
Les modèles de production manufacturière utilisent souvent l’efficacité globale de l’équipement comme disponibilité × performances × qualité, et un calcul équivalent est bon nombre × temps de cycle idéal divisé par le temps de production prévu. Les acheteurs peuvent consulter la formule dans le Conseils de calcul du TRS , puis adaptez les termes aux travaux de charpente en acier.
Valider l'estimation avec un échantillon représentatif
Une analyse d'échantillon est plus efficace lorsqu'elle utilise des fichiers de travail réels, une bobine représentative, des opérateurs normaux, un temps d'arrêt enregistré et une règle de bon comptage définie.
- Sélectionnez des emplois représentatifs. Incluez les profils, les calibres, les longueurs des éléments, les modèles de perforation, le nombre de coupes et les exigences en matière d'étiquetage qui déterminent le mix de production normal de l'acheteur.
- Préparez la bobine et les données de travail. Utilisez des tailles de bobines et des fichiers logiciels qui correspondent au flux de travail prévu en usine plutôt qu'un travail de démonstration simplifié.
- Chronométrez la fenêtre de production complète. Enregistrez le temps de production planifié, les contrôles de démarrage, le temps d'exécution, les arrêts, les changements et la gestion de fin de travail.
- Comptez séparément le total et le bon rendement. Gardez le décompte total distinct du décompte correct afin que les rejets ou les reprises ne gonflent pas la capacité.
- Examinez les effets en aval. Vérifiez si l'empilage, l'emballage, l'inspection, le mouvement des matériaux ou l'assemblage des panneaux deviennent l'étape limitante après le fonctionnement de la ligne de profilage.
- Utilisez les mêmes critères d’acceptation que ceux que la production utilisera après l’achat.
- Enregistrez si l'opérateur est intervenu, a ajusté le programme, a redémarré la ligne ou a retiré du matériel pendant l'exécution.
- Répétez le test si la combinaison de produits change considérablement entre les travaux de charpente de faible épaisseur, les éléments plus lourds, la charpente de toit ou les travaux à haute densité de poinçonnage.
Liez les objectifs de sortie aux profils, aux normes et à l’acceptation de la qualité
Les objectifs de production doivent être liés aux éléments que l'usine doit produire : AISI S240-20 s'applique à la conception, à la fabrication, à l'installation et à la qualité des éléments structurels et des connexions utilisés dans la construction à ossature légère en acier formé à froid , et la page du guide technique SFIA décrit les propriétés des sections, les hauteurs limites, les tableaux de charge/portée, les notes de fixation et les détails typiques pour les produits de charpente en acier formés à froid..
Le La page des publications techniques de la SFIA indique que son guide sur les produits de charpente en acier formés à froid est une ressource de conception et indique que le guide répond aux exigences de l'IBC 2024, du CBC 2022 et du FBC 2020. Le La liste des normes de conception AISI identifie AISI S240-20 comme la norme nord-américaine pour les charpentes en acier formé à froid, édition 2020, et indique qu'elle remplace l'édition 2015.
Utilisez ces références pour définir les éléments, les tolérances et les contrôles de qualité de l'échantillon, sans supposer qu'une machine, un fournisseur ou un élément produit est certifié. Si un projet a adopté des codes, des spécifications de projet ou des amendements locaux, confirmez les exigences d'édition et d'acceptation applicables auprès du professionnel ou de l'autorité de conception responsable avant de transformer le résultat en exigence d'achat.
Trouvez le goulot d'étranglement avant de spécifier la machine
Un profileur plus rapide n'améliore le rendement que si le reste du système de production peut alimenter, vérifier, retirer et utiliser les bons éléments au même rythme.
| Contrainte de capacité | Ce qu'il faut vérifier avant la sélection | Effet sur l'estimation |
|---|---|---|
| Manutention des bobines | Temps de chargement, changements de bobines, changements de largeur de bobine et mise à disposition des matériaux | Réduit le temps d'exécution disponible lorsque les changements consomment du temps de production planifié. |
| Poinçonnage et découpe | Densité des trous, motif d'encoche, fréquence de coupe et séquencement des éléments courts | Modifie le taux d'exécution pratique par rapport à une hypothèse de vitesse idéale. |
| Logiciels et fichiers de tâches | Importer des chèques, des imbrications, des étiquettes, des révisions et la confirmation de l'opérateur | Peut retarder le démarrage ou entraîner une reprise si les données ne sont pas prêtes pour la production. |
| Contrôle qualité | Contrôles dimensionnels, localisation des trous, longueur de coupe, état de surface et traçabilité | Détermine la quantité de production totale qui devient un bon décompte. |
| Manutention en aval | Empilage, emballage, assemblage de panneaux, chariots de transport et espace de stockage | Peut limiter la production utilisable même lorsque la ligne de formage dispose d'une vitesse supplémentaire disponible. |
Utilisez une liste de contrôle d'évaluation des fournisseurs au lieu d'une réclamation de vitesse
Lorsque vous comparez des machines à charpente en acier, demandez à chaque fournisseur de montrer les hypothèses derrière l'estimation du rendement et de séparer la vitesse idéale d'un bon rendement de production.
- Demandez quels profils, calibres, longueurs d'éléments et modèles de trous ont été utilisés pour le résultat indiqué.
- Demandez si l'estimation est basée sur le temps de production prévu, le temps d'exécution, le temps de cycle idéal, le nombre total ou le bon nombre.
- Demandez comment les changements de bobines, la configuration, les changements de programme, l'inspection et les interventions de l'opérateur sont traités.
- Demandez un essai en utilisant la propre répartition des tâches de l'acheteur lorsque l'achat dépend d'un objectif de capacité spécifique.
- Demandez comment la machine, le flux de travail logiciel et la manutention en aval s'adapteront à l'espace disponible, à la main-d'œuvre, à l'approvisionnement en bobines et au processus qualité de l'usine.
- Demandez au fournisseur d'identifier les critères d'acceptation pour l'échantillon produit plutôt que de vous fier uniquement à une démonstration visuelle.
Ne convertissez pas une page concurrente, la vitesse d’une brochure ou une seule démonstration en une garantie de production universelle. La comparaison utile est la bonne production mesurée selon la gamme de produits de l'acheteur et les contraintes de l'usine.
Gardez les réclamations non fondées hors de l'estimation
Une estimation fiable doit définir les entrées de calcul et les règles d'acceptation ; il ne doit pas s'appuyer sur des affirmations non vérifiées concernant le rendement horaire exact, les certifications, les délais de livraison, le retour sur investissement ou les résultats des clients.
Pour le travail de spécification, séparez trois éléments : le taux nominal ou idéal de la machine, les conditions de fonctionnement attendues de l'usine et l'exigence de bon décompte de l'acheteur. Si un fournisseur indique un chiffre de capacité, demandez le dossier de travail, les conditions matérielles, la méthode de timing et la norme de qualité utilisée pour le produire.
Utilisez une gamme lorsque la gamme de produits est encore incertaine. Un numéro unique n'est utile qu'une fois que l'usine a défini les profils, les données de bobine, le flux de travail logiciel, la méthode d'inspection et le processus en aval qui contrôleront la ligne.
Conclusion
L'étape suivante consiste à créer une feuille de calcul de capacité autour du temps prévu, de la durée d'exécution, du débit idéal et du bon nombre, puis à la tester avec des tâches représentatives avant de spécifier une machine à charpente en acier.
Pour les fabricants d’acier de faible épaisseur et de charpentes de toit, la meilleure estimation de capacité ne consiste pas à copier un numéro de vitesse de ligne. Il s'agit d'une hypothèse de production contrôlée qui relie les éléments requis, les bobines et les données de travail, formant des critères de qualité, de manutention en usine et d'acceptation de l'acheteur.
FAQ sur la capacité de production de machines à charpente en acier
Ces questions aident les acheteurs à appliquer la méthode sans transformer la vitesse nominale en une promesse de production non étayée.
La vitesse de ligne nominale est-elle utile ?
Oui. La vitesse nominale est utile en tant qu'entrée de débit idéal, mais l'estimation nécessite toujours de la disponibilité, des performances et de la qualité avant de devenir un bon résultat attendu.
La production doit-elle être indiquée en pièces ou en mètres linéaires ?
Utilisez l’unité qui correspond à la planification et à la livraison. Les éléments répétitifs longs peuvent être plus faciles à planifier en mètres linéaires, tandis que les lots de travaux coupés à longueur sont souvent plus clairs en bonnes pièces par équipe.
Pourquoi séparer le décompte total du bon décompte ?
Le nombre total peut inclure les membres rejetés ou retravaillés, tandis que le nombre correct reflète la sortie qui répond aux contrôles d'acceptation définis et peut être utilisée pour le travail.
Que doit contenir un échantillon ?
Incluez les profils représentatifs, les conditions des bobines, les longueurs des éléments, les modèles de trous, le nombre de coupes, le flux de travail des fichiers de travail, les actions de l'opérateur, le temps d'arrêt, les contrôles de qualité et la manipulation en aval.
Les normes modifient-elles le calcul de la capacité ?
Les normes telles que l'AISI S240-20 concernent la conception, la fabrication, l'installation et la qualité des charpentes en acier formé à froid. Ils affectent le travail de capacité en aidant à définir ce qu'un bon membre doit satisfaire, et non en prouvant le rendement d'une machine spécifique.
Quelle est l’erreur la plus courante lors de la sélection de la capacité ?
L'erreur courante consiste à considérer la vitesse idéale comme un bon rendement tout en ignorant les arrêts planifiés, les pertes de performances, les rejets, les reprises et les contraintes en aval.
Comment comparer équitablement deux fournisseurs ?
Donnez aux deux fournisseurs la même répartition des tâches, les mêmes règles de timing et la même définition du nombre de bons, puis comparez l'estimation ou l'échantillonnage résultant plutôt que de comparer uniquement la vitesse globale.


