
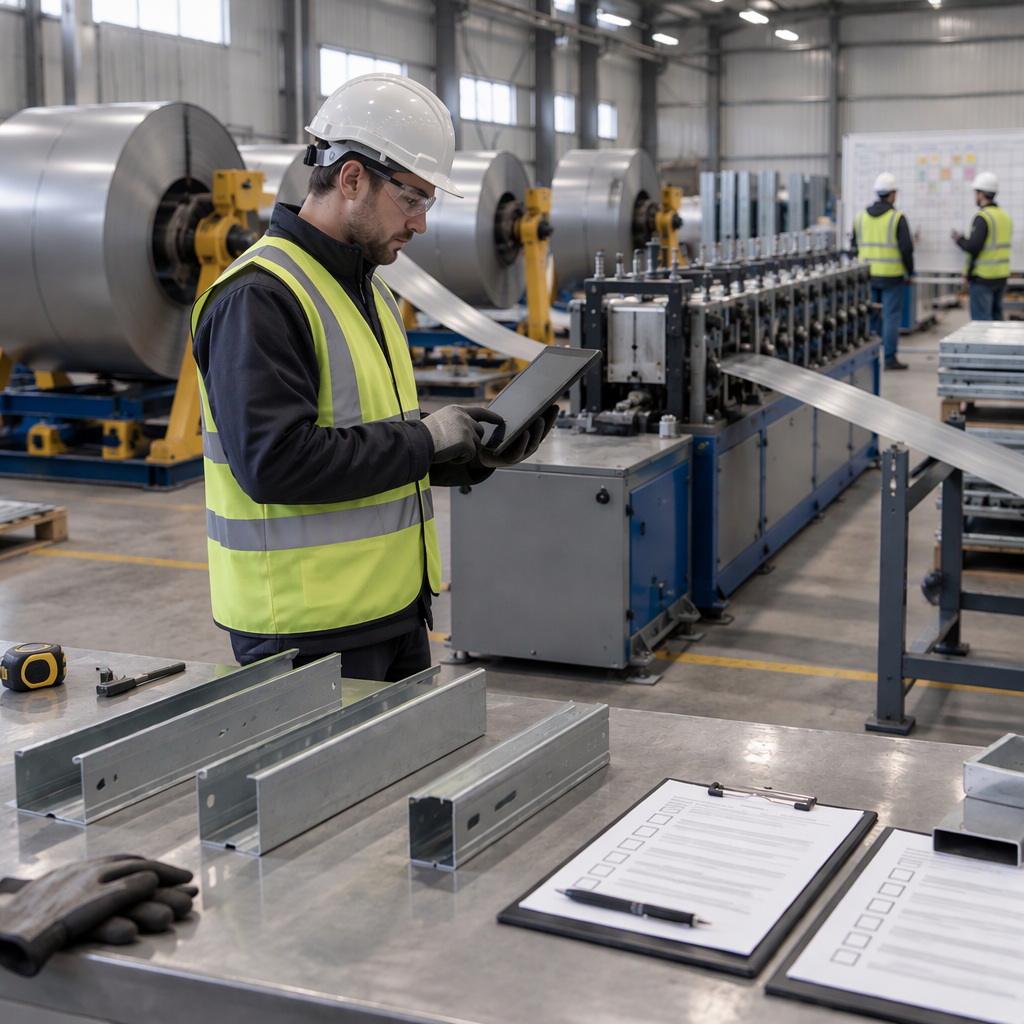
Почему номинальная линейная скорость не совпадает с выходной
Номинальная скорость линии описывает идеальное движение по линии; Практический результат зависит от того, сколько запланированного времени становится временем работы, насколько близко работает линия к идеальной производительности и сколько готовых элементов проходят проверку качества.
Линия может быстро появиться в брошюре и при этом производить меньше качественных изделий за смену, если работа требует частой штамповки, коротких деталей, замены катушек, корректировок программного обеспечения, ручной обработки, проверок или доработки. Рассматривайте скорость заголовка как исходное предположение, а не как оценку производительности.
При выборе спросите, какие условия эксплуатации предполагает номинальная скорость. Полезная оценка должна указывать ассортимент продукции, состояние рулонов, диапазон длин элементов, схему штамповки и резки, время смены, запланированные остановки, критерии приемки и ограничения на последующем этапе.
Соберите входные данные, которые фактически контролируют мощность
Прежде чем рассчитывать выпуск, соберите исходные данные, которые изменяют запланированное время производства, время выполнения, идеальное время цикла, общее количество и количество хороших товаров.
- Смены и запланированное время производства: записывайте доступное производственное окно после удаления запланированных перерывов, совещаний, окон технического обслуживания и запланированных переналадок.
- Предположения о времени работы: оцените, сколько запланированного времени линия будет фактически работать после загрузки рулона, проверок настройки, загрузки файла задания и плановых остановок.
- Базис идеальной скорости: определите, выражается ли идеальная скорость в метрах в минуту, штуках в час или идеальном времени цикла на члена.
- Ассортимент продукции: отдельные стойки для стен, направляющие, балки, элементы крыши или другие профили, если они различаются по длине, толщине, расположению отверстий, рисунку надрезов или частоте резки.
- Состояние рулона и профиля: записывайте марку стали, диапазон толщины, ширину рулона, вес рулона, потребности в смазке и ожидаемые допуски профиля, влияющие на стабильность формовки.
- Данные задания и рабочий процесс программного обеспечения: включая импорт файлов, раскладку, маркировку, печать или маркировку данных, а также проверку оператором перед запуском линии.
- Определение качества: определите количество товара как элементы, которые соответствуют проверкам покупателя по размерам, положению отверстий, длине обрезки, поверхности и маркировке.
Постройте простую модель расчета выходных данных
Практическая модель преобразует номинальную скорость в ожидаемую хорошую производительность, применяя доступность, производительность и качество к запланированному времени производства.
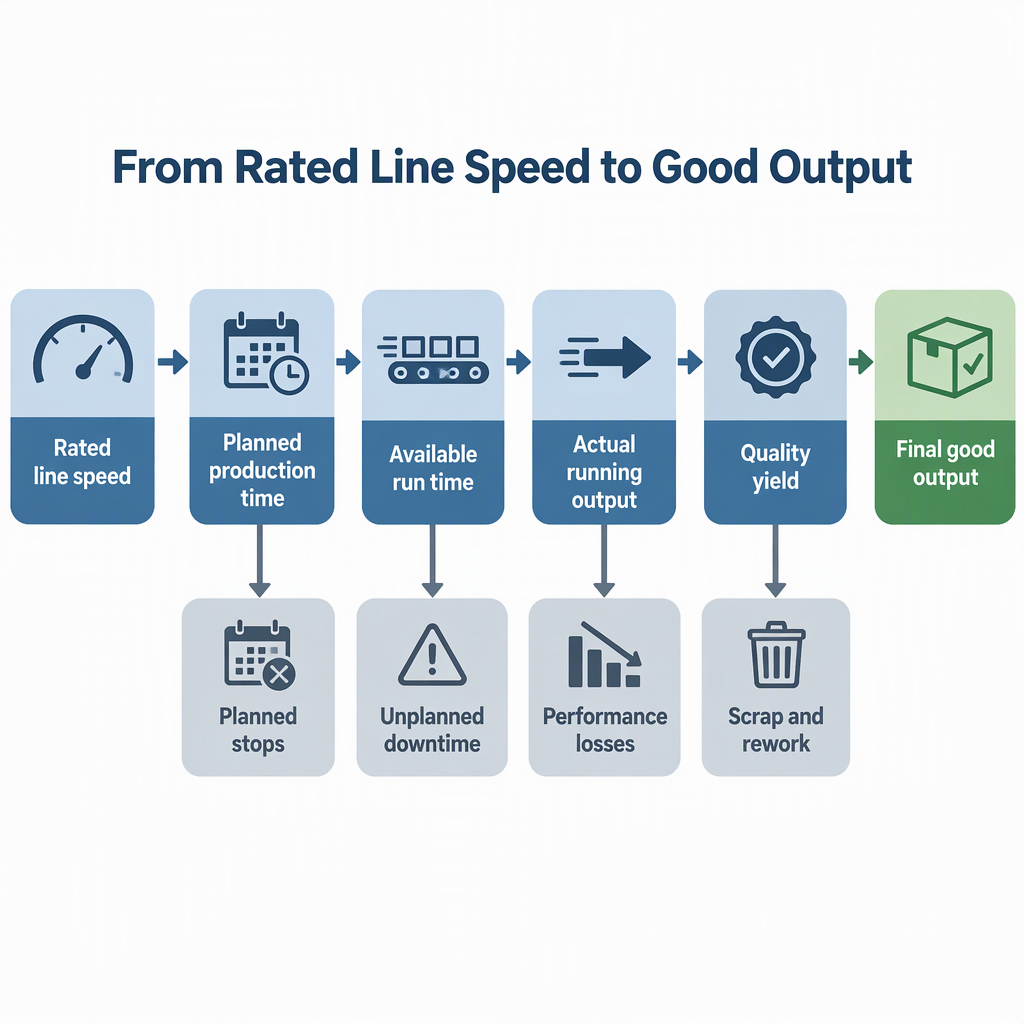
- Начните с запланированного времени производства. Используйте минуты или часы, которые завод намерен выделить на работу, исключая запланированное непроизводственное время.
- Оцените доступность. Преобразуйте запланированное время в ожидаемое время работы после настройки, переналадки, обработки рулонов, проверки файла задания и обычных остановок.
- Примените производительность. Сравните фактическую или ожидаемую скорость выполнения с идеальной скоростью выполнения или используйте идеальное время цикла, чтобы оценить, сколько элементов должно быть произведено во время выполнения.
- Применяйте качество. Уменьшите общий результат до хорошего, исключив отклоненные, переработанные или непригодные для использования элементы.
- Выразите результат в единицах покупателя. Используйте хорошие детали за смену, хорошие погонные метры за смену или завершенные пакеты работ, в зависимости от того, как работают заводские графики.
В моделях производственных результатов часто используется общая эффективность оборудования как доступность × производительность × качество, а эквивалентный расчет — это количество хороших товаров × идеальное время цикла, разделенное на запланированное время производства. Покупатели могут просмотреть формулу в Руководство по расчету OEE , а затем адаптируйте условия к работам по стальному каркасу.
Подтвердить оценку с помощью репрезентативной выборки
Прогон пробы является наиболее эффективным, когда он использует реальные файлы заданий, репрезентативную катушку, обычных операторов, записанное время остановки и определенное правило подсчета продукции.
- Выберите репрезентативные вакансии. Включите профили, размеры, длину элементов, схемы перфорации, количество вырезов и требования к маркировке, которые определяют обычный производственный ассортимент покупателя.
- Подготовьте катушку и данные задания. Используйте размеры катушек и файлы программного обеспечения, соответствующие предполагаемому заводскому рабочему процессу, а не упрощенную демонстрационную работу.
- Засеките время полного производственного окна. Записывайте запланированное время производства, проверки при запуске, время работы, остановки, переналадки и обработку по окончании работы.
- Подсчитайте общий и хороший выход отдельно. Следите за тем, чтобы общее количество было отделено от количества хороших, чтобы брак или доработка не увеличивали производительность.
- Рассмотрите последующие эффекты. Проверьте, не становятся ли штабелирование, упаковка, проверка, перемещение материала или сборка панелей ограничивающим этапом после запуска линии профилирования.
- Используйте те же критерии приемки, которые будут использоваться при производстве после покупки.
- Запишите, вмешивался ли оператор, корректировал программу, перезапускал линию или удалял материал во время работы.
- Повторите испытание, если смесь продуктов существенно изменится при выборе легких каркасов, более тяжелых элементов, каркаса крыши или работ с высокой плотностью перфорации.
Свяжите целевые показатели с профилями, стандартами и приемкой качества
Целевые показатели должны быть привязаны к элементам, которые должен производить завод: AISI S240-20 применяется к проектированию, производству, монтажу и качеству конструктивных элементов и соединений, используемых в конструкциях легких каркасов из холодногнутой стали , а на странице технического руководства SFIA описываются свойства профилей, предельные высоты, таблицы нагрузок/пролетов, примечания к крепежным элементам и типичные детали для изделий из холодногнутых стальных каркасов..
На странице технических публикаций SFIA указано, что ее руководство по изделиям из холодногнутого стального каркаса является ресурсом для проектирования, и говорится, что руководство соответствует требованиям 2024 IBC, 2022 CBC и 2020 FBC. В списке стандартов проектирования AISI указано, что AISI S240-20 является Североамериканским стандартом для холодногнутых стальных конструкций, издание 2020 года, и указано, что он заменяет издание 2015 года.
Используйте эти ссылки для определения элементов, допусков и проверок качества образца, а не предполагайте, что какая-либо машина, поставщик или произведенный элемент сертифицированы. Если в проекте приняты нормы, спецификации проекта или местные поправки, подтвердите применимое издание и требования приемки у ответственного специалиста по проектированию или у уполномоченного органа, прежде чем превращать результаты в требования к покупке.
Найдите узкое место, прежде чем выбирать машину
Более быстрая профилирующая машина повышает производительность только в том случае, если остальная часть производственной системы может подавать, проверять, удалять и использовать хорошие элементы с той же скоростью.
| Ограничение мощности | Что проверить перед выбором | Влияние на оценку |
|---|---|---|
| Обращение с рулонами | Время загрузки, смена рулонов, изменение ширины рулонов и размещение материала | Сокращает доступное время выполнения, когда переналадки занимают запланированное производственное время. |
| Штамповка и резка | Плотность отверстий, рисунок вырезов, частота среза и последовательность коротких элементов | Изменяет практическую скорость пробега по сравнению с предполагаемой идеальной скоростью. |
| Программное обеспечение и файлы заданий | Импортные проверки, вложение, метки, версии и подтверждение оператора | Может задержать запуск или вызвать переработку, если данные не готовы к использованию. |
| Проверка качества | Проверка размеров, расположение отверстий, длина реза, состояние поверхности и отслеживаемость | Определяет, сколько общего объема продукции становится хорошим счетчиком. |
| Последующая обработка | Штабелирование, упаковка, сборка панелей, транспортные тележки и места для хранения. | Может ограничить полезную производительность, даже если линия формовки имеет дополнительную скорость. |
Используйте контрольный список оценки поставщика вместо заявления о скорости
При сравнении машин со стальным каркасом попросите каждого поставщика продемонстрировать предположения, лежащие в основе оценки производительности, и отделить идеальную скорость от хорошей производительности.
- Спросите, какие профили, размеры, длины элементов и схемы отверстий были использованы для достижения заявленного результата.
- Спросите, основана ли оценка на запланированном времени производства, времени выполнения, идеальном времени цикла, общем количестве или хорошем количестве.
- Спросите, как обрабатываются замены катушек, настройка, изменения программы, проверки и вмешательство оператора.
- Попросите пробную версию с использованием собственного набора должностей покупателя, если покупка зависит от конкретной целевой мощности.
- Спросите, насколько машина, рабочий процесс программного обеспечения и последующая обработка будут соответствовать имеющимся на заводе площадям, рабочей силе, поставке рулонов и процессу обеспечения качества.
- Попросите поставщика определить критерии приемки произведенного образца, а не полагаться только на визуальную демонстрацию.
Не превращайте страницу конкурента, скорость брошюры или одиночную демонстрацию в универсальную производственную гарантию. Полезным сравнением является измеренный объем выпуска продукции при ассортименте продукции покупателя и заводских ограничениях.
Не допускайте необоснованных претензий в оценку
Надежная оценка должна определять исходные данные для расчета и правила приемки; он не должен полагаться на непроверенные заявления о точной почасовой производительности, сертификации, сроках поставки, окупаемости или результатах работы с клиентами.
При работе со спецификациями разделите три пункта: номинальную или идеальную производительность машины, ожидаемые условия эксплуатации завода и требования покупателя к подсчету товаров. Если поставщик указывает данные о производительности, попросите предоставить файл задания, условия материалов, метод синхронизации и стандарт качества, использованные для его производства.
Используйте диапазон, если ассортимент продукции все еще не определен. Одно число полезно только после того, как завод определит профили, данные рулонов, рабочий процесс программного обеспечения, метод проверки и последующие процессы, которые будут управлять линией.
Заключение
Следующий шаг — составить таблицу производительности с учетом запланированного времени, времени выполнения, идеальной производительности и количества хороших результатов, а затем протестировать ее на репрезентативных заданиях, прежде чем выбирать машину для изготовления стальных каркасов.
Для производителей легкой стали и каркасов крыш лучшая оценка производительности — это не скопированное число скоростей линии. Это контролируемое производственное допущение, которое объединяет необходимые элементы, рулоны и данные о задании, формируя критерии качества, заводской обработки и приемки покупателем.
Часто задаваемые вопросы о производственной мощности станков для изготовления стальных каркасов
Эти вопросы помогают покупателям применять метод, не превращая номинальную скорость в необоснованное производственное обещание.
Полезна ли вообще номинальная скорость линии?
Да. Номинальная скорость полезна в качестве входных данных для идеальной скорости, но оценка все еще требует доступности, производительности и качества, прежде чем она станет ожидаемо хорошим результатом.
Должна ли производительность указываться в штуках или погонных метрах?
Используйте единицу измерения, соответствующую расписанию и доставке. Длинно повторяющиеся элементы легче планировать в погонных метрах, тогда как пакеты работ, нарезанные по длине, часто более понятны в хороших кусках за смену.
Зачем отделять общее количество от хорошего?
Общее количество может включать отклоненные или переработанные элементы, тогда как хорошее количество отражает выходные данные, которые соответствуют определенным приемочным проверкам и могут быть использованы для задания.
Что должно быть включено в анализ проб?
Включите репрезентативные профили, состояние рулонов, длину элементов, расположение отверстий, количество резов, рабочий процесс файла задания, действия оператора, время остановки, проверки качества и последующую обработку.
Меняют ли стандарты расчет мощности?
Такие стандарты, как AISI S240-20, касаются проектирования, изготовления, установки и качества стальных каркасов холодной штамповки. Они влияют на производительность, помогая определить, чего должен удовлетворять хороший член, а не доказывая производительность конкретной машины.
Какая самая распространенная ошибка при выборе мощности?
Распространенной ошибкой является то, что идеальную скорость рассматривают как хорошую производительность, игнорируя при этом запланированные остановки, потери производительности, брак, доработку и ограничения в дальнейшем.
Как можно честно сравнить двух поставщиков?
Предоставьте обоим поставщикам одинаковый состав работ, правила расчета времени и определение количества товаров, а затем сравните полученную оценку или выборку, а не сравнивайте только скорость заголовка.


