
Por qué la velocidad nominal de la línea no es la misma que la salida
La velocidad nominal de la línea describe el movimiento ideal a través de la línea; El resultado práctico depende de cuánto tiempo planificado se convierte en tiempo de ejecución, qué tan cerca se desempeña la línea de su ritmo ideal y cuántos miembros terminados pasan los controles de calidad.
Una línea puede aparecer rápida en un folleto y aun así producir menos piezas buenas por turno si los trabajos requieren punzonado frecuente, piezas cortas, cambios de bobina, correcciones de software, manipulación manual, retenciones de inspección o retrabajo. Trate la velocidad de los titulares como una suposición inicial, no como una estimación de producción.
Para la selección, pregunte qué condiciones de funcionamiento asume la velocidad nominal. Una estimación útil debe indicar la mezcla de productos, el estado de la bobina, el rango de longitud de los miembros, el patrón de punzonado y corte, el tiempo de turno, las paradas planificadas, los criterios de aceptación y las limitaciones posteriores.
Recopilar los insumos que realmente controlan la capacidad
Antes de calcular la producción, recopile los insumos que cambian el tiempo de producción planificado, el tiempo de ejecución, el tiempo de ciclo ideal, el recuento total y el recuento bueno.
- Turno y tiempo de producción planificado: registre la ventana de producción disponible después de que se eliminen las pausas planificadas, las reuniones, las ventanas de mantenimiento y los cambios programados.
- Supuestos de tiempo de funcionamiento: calcule cuánto tiempo planificado funcionará realmente la línea después de la carga de la bobina, las comprobaciones de configuración, la carga de los archivos de trabajo y las paradas de rutina.
- Base de tarifa ideal: defina si la tarifa ideal se expresa en metros por minuto, piezas por hora o tiempo de ciclo ideal por miembro.
- Mezcla de productos: separe montantes de pared, rieles, vigas, miembros de techo u otros perfiles si difieren en longitud, calibre, patrón de orificios, patrón de muescas o frecuencia de corte.
- Condiciones de bobina y perfil: grado récord de acero, rango de espesor, ancho de bobina, peso de bobina, necesidades de lubricación y expectativas de tolerancia del perfil que afectan la estabilidad del conformado.
- Datos del trabajo y flujo de trabajo del software: incluye importación de archivos, anidamiento, etiquetado, impresión o marcado de datos y comprobaciones del operador antes de que comience la línea.
- Definición de calidad: defina un buen recuento como miembros que cumplen con las comprobaciones de aceptación de dimensiones, posición de los orificios, longitud de corte, superficie y etiquetado del comprador.
Construya un modelo de cálculo de salida simple
Un modelo práctico convierte la velocidad nominal en un buen resultado esperado aplicando disponibilidad, rendimiento y calidad al tiempo de producción planificado.
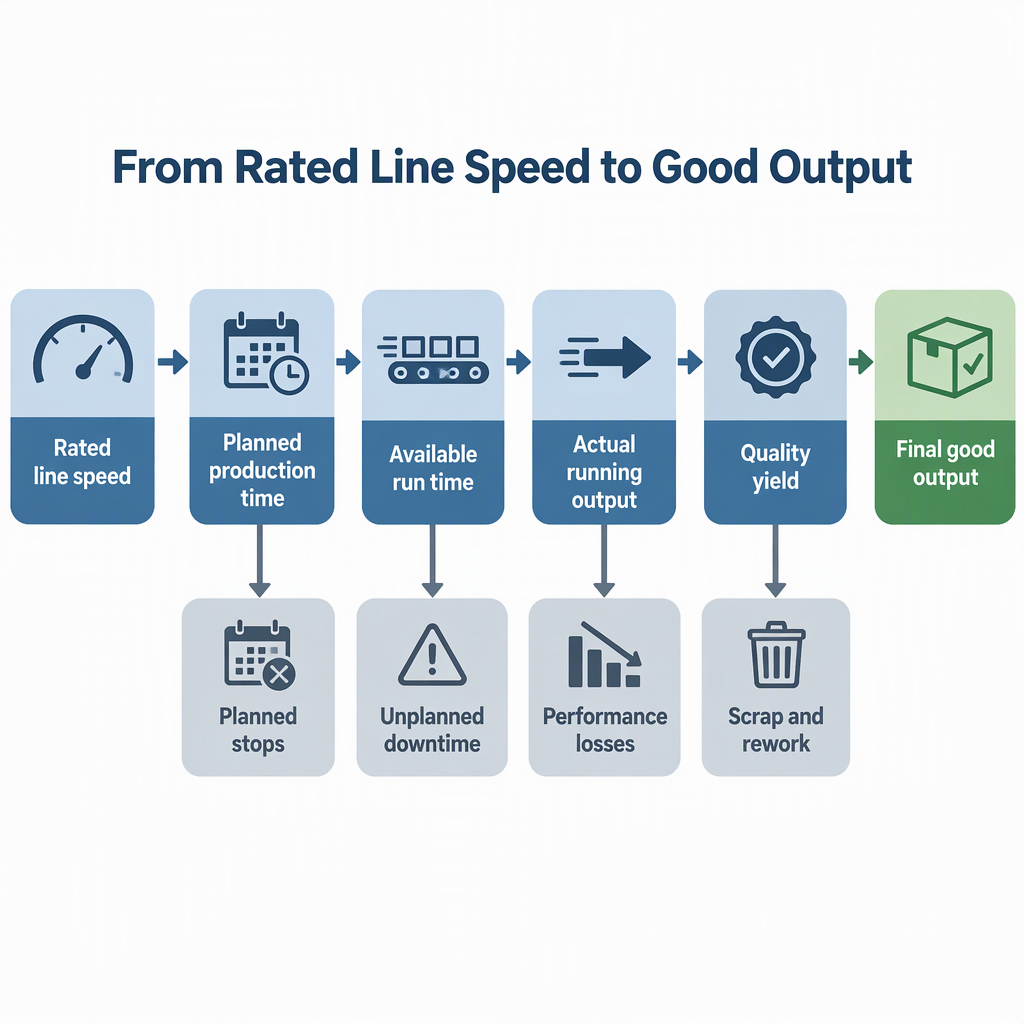
- Comience con el tiempo de producción planificado. Utilice los minutos u horas que la fábrica pretende asignar al trabajo, excluyendo el tiempo planificado de no producción.
- Estimar disponibilidad. Convierta el tiempo planificado en tiempo de ejecución esperado después de la configuración, el cambio, el manejo de la bobina, las comprobaciones de los archivos de trabajo y las paradas ordinarias.
- Aplicar el rendimiento. Compare la tasa de ejecución real o esperada con la tasa de ejecución ideal, o use el tiempo de ciclo ideal para estimar cuántos miembros se deben producir durante el tiempo de ejecución.
- Aplicar calidad. Reducir la producción total a una buena producción excluyendo los miembros rechazados, reelaborados o inutilizables.
- Exprese el resultado en la unidad del comprador. Utilice buenas piezas por turno, buenos metros lineales por turno o paquetes de trabajo completos, dependiendo de cómo funcionen los cronogramas de la fábrica.
Los modelos de producción de fabricación a menudo utilizan la eficacia general del equipo como disponibilidad × rendimiento × calidad, y un cálculo equivalente es recuento bueno × tiempo de ciclo ideal dividido por el tiempo de producción planificado. Los compradores pueden revisar la fórmula en el Guía de cálculo de OEE y luego adaptar los términos a los trabajos con estructuras de acero.
Validar la estimación con una muestra representativa
Una ejecución de muestra es más eficaz cuando utiliza archivos de trabajo reales, bobinas representativas, operadores normales, tiempo de parada registrado y una regla de buen conteo definida.
- Seleccione trabajos representativos. Incluya los perfiles, calibres, longitudes de miembros, patrones de punzonado, recuentos de cortes y requisitos de etiquetado que impulsan la combinación de producción normal del comprador.
- Preparar la bobina y los datos del trabajo. Utilice tamaños de bobina y archivos de software que coincidan con el flujo de trabajo de fábrica previsto en lugar de un trabajo de demostración simplificado.
- Cronometre la ventana de producción completa. Registre el tiempo de producción planificado, verificaciones de inicio, tiempo de ejecución, paradas, cambios y manejo de fin de trabajo.
- Cuente la producción total y buena por separado. Mantenga el recuento total distinto del recuento bueno para que los rechazos o el retrabajo no inflen la capacidad.
- Revisar los efectos posteriores. Compruebe si el apilamiento, embalaje, inspección, movimiento de material o montaje de paneles se convierte en el paso limitante después de que la línea de perfilado esté funcionando.
- Utilice los mismos criterios de aceptación que utilizará la producción después de la compra.
- Registre si el operador intervino, ajustó el programa, reinició la línea o eliminó material durante la ejecución.
- Repita la prueba si la mezcla de productos cambia sustancialmente entre estructuras de calibre liviano, miembros más pesados, estructuras de techo o trabajos con alta densidad de perforación.
Vincular los objetivos de producción con los perfiles, los estándares y la aceptación de la calidad
Los objetivos de producción deben estar vinculados a los miembros que la fábrica debe producir: AISI S240-20 se aplica al diseño, fabricación, instalación y calidad de los miembros estructurales y las conexiones utilizadas en la construcción de marcos livianos de acero conformado en frío , y la página de la Guía Técnica SFIA describe propiedades de sección, alturas límite, tablas de carga/luz, notas de sujetadores y detalles típicos para productos de marcos de acero conformados en frío..
El La página de Publicaciones técnicas de SFIA indica que su guía de productos de estructuras de acero conformadas en frío es un recurso de diseño y dice que la guía cumple con los requisitos de 2024 IBC, 2022 CBC y 2020 FBC. El La lista de estándares de diseño de AISI identifica a AISI S240-20 como el estándar norteamericano para marcos estructurales de acero conformado en frío, edición 2020, y establece que reemplaza a la edición de 2015.
Utilice estas referencias para definir los miembros, tolerancias y controles de calidad de la muestra, no para asumir que ninguna máquina, proveedor o miembro producido está certificado. Si un proyecto ha adoptado códigos, especificaciones de proyecto o enmiendas locales, confirme los requisitos de edición y aceptación aplicables con la autoridad o profesional de diseño responsable antes de convertir el resultado en un requisito de compra.
Encuentre el cuello de botella antes de especificar la máquina
Un formador de rodillos más rápido mejora la producción sólo si el resto del sistema de producción puede alimentar, verificar, retirar y utilizar los miembros buenos al mismo ritmo.
| Restricción de capacidad | Qué comprobar antes de la selección | Efecto en la estimación |
|---|---|---|
| Manipulación de bobinas | Tiempo de carga, cambios de bobina, cambios de ancho de bobina y puesta en escena del material | Reduce el tiempo de ejecución disponible cuando los cambios consumen el tiempo de producción planificado. |
| Punzonado y corte | Densidad de agujeros, patrón de muesca, frecuencia de corte y secuenciación de miembros cortos | Cambia la velocidad de ejecución práctica en comparación con una suposición de velocidad ideal. |
| Software y archivos de trabajo | Importar controles, anidamiento, etiquetas, revisiones y confirmación del operador. | Puede retrasar el inicio o provocar retrabajos si los datos no están listos para producción. |
| inspección de calidad | Comprobaciones dimensionales, ubicación de orificios, longitud de corte, estado de la superficie y trazabilidad. | Determina cuánta producción total se convierte en un buen recuento. |
| Manipulación posterior | Apilamiento, embalaje, montaje de paneles, carros de transporte y espacio de almacenamiento. | Puede limitar la producción utilizable incluso cuando la línea de formado tiene velocidad adicional disponible. |
Utilice una lista de verificación de evaluación de proveedores en lugar de un reclamo de velocidad
Al comparar máquinas de estructuras de acero, solicite a cada proveedor que muestre los supuestos detrás de la estimación de producción y que separe la velocidad ideal de una buena producción.
- Pregunte qué perfiles, calibres, longitudes de miembros y patrones de orificios se utilizaron para el resultado indicado.
- Pregunte si la estimación se basa en el tiempo de producción planificado, el tiempo de ejecución, el tiempo de ciclo ideal, el recuento total o el recuento bueno.
- Pregunte cómo se tratan los cambios de bobina, configuración, cambios de programa, inspección e intervenciones del operador.
- Solicite una prueba utilizando la combinación de trabajos del propio comprador cuando la compra dependa de un objetivo de capacidad específico.
- Pregunte cómo la máquina, el flujo de trabajo del software y el manejo posterior se adaptarán al espacio disponible, la mano de obra, el suministro de bobinas y el proceso de calidad de la fábrica.
- Pídale al proveedor que identifique los criterios de aceptación para la muestra producida en lugar de confiar únicamente en una demostración visual.
No convierta una página de la competencia, la velocidad de un folleto o una demostración única en una garantía de producción universal. La comparación útil es la buena producción medida bajo la combinación de productos del comprador y las restricciones de la fábrica.
Mantenga las reclamaciones sin fundamento fuera del presupuesto
Una estimación confiable debe definir los datos de cálculo y las reglas de aceptación; no debe basarse en afirmaciones no verificadas sobre la producción horaria exacta, las certificaciones, el tiempo de entrega, la recuperación de la inversión o los resultados del cliente.
Para el trabajo de especificación, separe tres elementos: la velocidad nominal o ideal de la máquina, las condiciones operativas esperadas de la fábrica y el requisito de buena cuenta del comprador. Si un proveedor indica una cifra de capacidad, solicite el expediente del trabajo, las condiciones de los materiales, el método de sincronización y el estándar de calidad utilizado para producirlo.
Utilice un rango cuando la combinación de productos aún sea incierta. Un solo número es útil sólo después de que la fábrica define los perfiles, los datos de la bobina, el flujo de trabajo del software, el método de inspección y el proceso posterior que controlará la línea.
Conclusión
El siguiente paso es crear una hoja de trabajo de capacidad en torno al tiempo planificado, el tiempo de ejecución, la tasa ideal y el buen conteo, luego probarla con trabajos representativos antes de especificar una máquina de estructura de acero.
Para los fabricantes de estructuras de techo y acero de calibre liviano, la mejor estimación de capacidad no es una cifra copiada de la velocidad de la línea. Es un supuesto de producción controlada que conecta los miembros requeridos, la bobina y los datos del trabajo, formando criterios de calidad, manejo de fábrica y aceptación del comprador.
Preguntas frecuentes sobre la capacidad de producción de máquinas de estructura de acero
Estas preguntas ayudan a los compradores a aplicar el método sin convertir la velocidad nominal en una promesa de producción sin respaldo.
¿Es útil la velocidad nominal de la línea?
Sí. La velocidad nominal es útil como entrada de velocidad ideal, pero la estimación aún necesita disponibilidad, rendimiento y calidad antes de que se convierta en el buen resultado esperado.
¿La producción debe expresarse en piezas o en metros lineales?
Utilice la unidad que coincida con la programación y la entrega. Las piezas largas y repetitivas pueden ser más fáciles de planificar en metros lineales, mientras que los paquetes de trabajo cortados a medida suelen ser más claros en buenas piezas por turno.
¿Por qué separar el recuento total del recuento bueno?
El recuento total puede incluir miembros rechazados o reelaborados, mientras que el recuento bueno refleja el resultado que cumple con las comprobaciones de aceptación definidas y se puede utilizar para el trabajo.
¿Qué se debe incluir en una ejecución de muestra?
Incluya perfiles representativos, condiciones de bobinas, longitudes de miembros, patrones de orificios, recuentos de cortes, flujo de trabajo de archivos de trabajo, acciones del operador, tiempo de parada, controles de calidad y manejo posterior.
¿Las normas cambian el cálculo de la capacidad?
Normas como AISI S240-20 se relacionan con el diseño, fabricación, instalación y calidad de estructuras estructurales de acero conformado en frío. Afectan la capacidad de trabajo ayudando a definir lo que debe satisfacer un buen miembro, no demostrando el rendimiento de una máquina específica.
¿Cuál es el error más común en la selección de capacidad?
El error común es tratar la velocidad ideal como un buen resultado y al mismo tiempo ignorar las paradas planificadas, las pérdidas de rendimiento, los rechazos, el retrabajo y las limitaciones posteriores.
¿Cómo se pueden comparar dos proveedores de manera justa?
Proporcione a ambos proveedores la misma combinación de trabajos, reglas de tiempo y definición de conteo correcto, luego compare la estimación resultante o la ejecución de muestra en lugar de comparar únicamente la velocidad de los titulares.


